欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
同一台泵抽水正常,换成黏度更高的介质后出现流量下降、噪声增大甚至断流,原因往往不在泵本身,而在吸入侧的有效气蚀余量被黏度吃掉了一部分,同时泵内部流道的必需气蚀余量又被抬高。这两个方向的变化叠加,使原本有 1 m 以上余量的系统在换介质后瞬间进入气蚀状态。黏度不是一个孤立的物性参数,它随温度剧烈变化,油类介质温度每升高 10 ℃,黏度常下降 20%~50%,因此同一个系统在冷启动与稳定运行时的吸入条件完全不同。lutz 在该品类的技术资料中把黏度、温度与吸入侧几何放在同一张修正表里,原因就在这里。本文按有效气蚀余量的四项组成逐项拆解黏度的影响,给出可现场测量的判断方法与运行边界。
有效气蚀余量由四项组成:液面上的绝对压力折算的压头、吸入液面到泵入口的几何高差、吸入管路的摩擦损失、介质在工作温度下的汽化压力折算的压头。前三项增大余量,汽化压力减小余量。当有效气蚀余量小于泵的必需气蚀余量时,泵入口最低压力点降到汽化压力以下,液体局部汽化形成气泡,气泡进入高压区后瞬间溃灭,产生微射流冲击过流表面,这就是气蚀。
黏度对这四个量的作用路径各不相同。对摩擦损失,层流状态下沿程阻力与黏度成正比,黏度从 1 mPa·s 升到 100 mPa·s 时,同一条吸入管的摩擦损失可增大到几十倍,几何高差被迅速耗尽。对汽化压力,黏度本身不直接影响,但高黏介质往往需要加热输送,温度升高使汽化压力呈指数上升,60 ℃ 时水的汽化压力已是 20 ℃ 时的 7 倍左右。对必需气蚀余量,黏度升高使泵内流道雷诺数下降、边界层增厚、叶片入口处的速度分布恶化,泵厂给出的清水试验值不再适用,需要按黏度修正曲线放大,放大系数在 100 mPa·s 时常见 1.3~1.8,在 1000 mPa·s 时可达 2 倍以上。
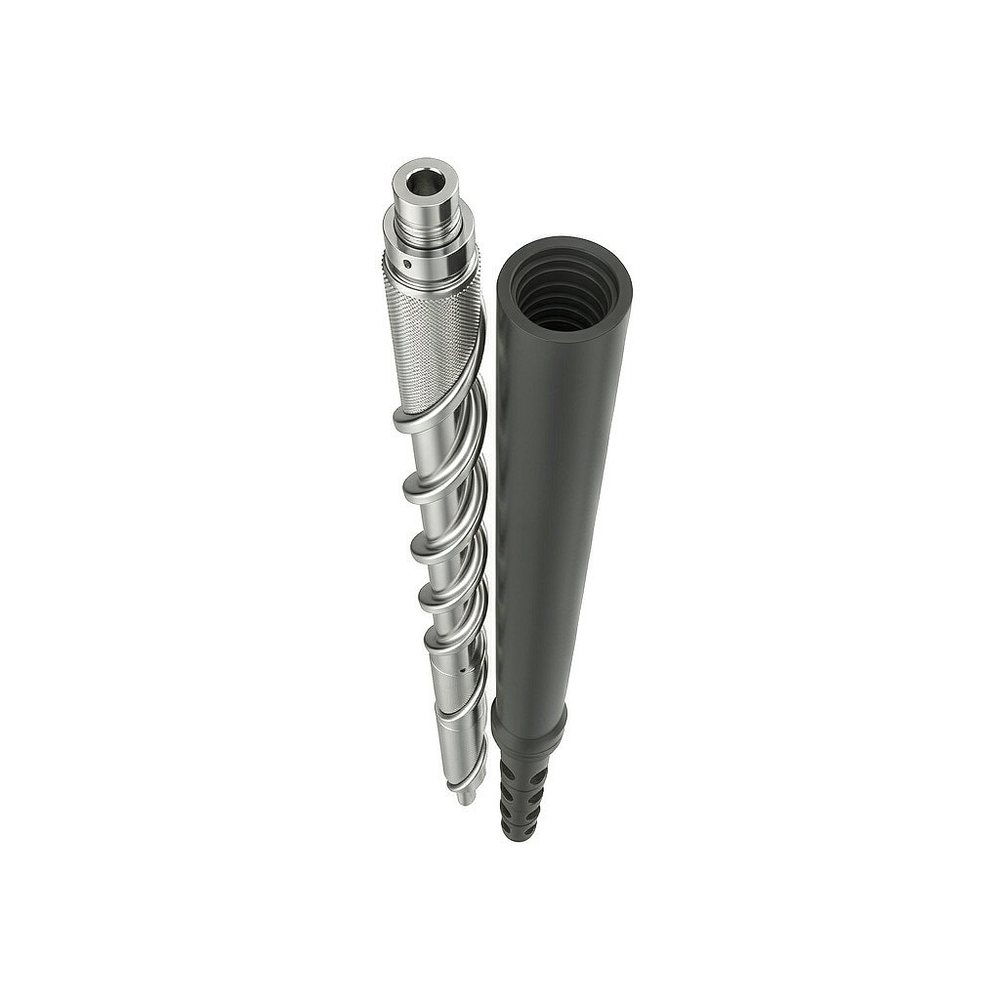
容积式与离心式对黏度的耐受差别很大。离心泵依靠叶轮做功,黏度升高使效率快速下降,一般建议介质运动黏度不超过 300~500 mm²/s;螺杆泵与齿轮泵属容积式,靠啮合空间输送,可处理数万 mm²/s 的介质,但吸入侧的填充能力取决于入口通流面积与转速,转速过高时容积效率因填充不足而下降。吸入侧的关键参数包括入口管径、管长、弯头数量、过滤器目数与安装高度。管径应按流速控制,高黏介质推荐吸入流速 0.5~1.0 m/s,比清水工况的 1.5~2.0 m/s 低一半,流速过高会使摩擦损失按平方增长。
把清水工况作为基准:20 ℃ 清水的吸上高度在标准大气压下理论极限约 10 m,考虑损失后工程上取 6~7 m。介质运动黏度升到 100 mm²/s 时,同一条吸入管的摩擦损失可增加 2~4 倍,可用的吸上高度降到 3~5 m;升到 500 mm²/s 时,可用吸上高度往往只剩 2~3 m,且随温度下降进一步恶化。此时若仍按清水数据安装,冷启动阶段必然气蚀。
修正的实用做法是分三步:先用介质在工作温度下的黏度与流量算出雷诺数,判断流态;再按流态选对应公式算吸入管沿程与局部损失,局部损失按沿程损失的 20%~40% 估算;最后把泵厂清水必需气蚀余量乘以黏度修正系数,与有效值比较,余量至少保留 0.5 m,高黏或易挥发介质保留 1.0 m。若余量不足,优先降低泵安装高度或改倒灌,其次放大吸入管径,最后才考虑降低转速或更换泵型,因为前两项只改管路成本最低。
汽化压力是容易被忽略的一项。介质温度从 20 ℃ 升到 60 ℃ 时,水的汽化压力从约 2.3 kPa 升到 20 kPa,折算压头从 0.24 m 升到 2 m 左右,相当于凭空吃掉近 1.8 m 的余量。因此热油、热碱液等高温介质的吸入核算必须用工作温度下的汽化压力,不能用常温值。
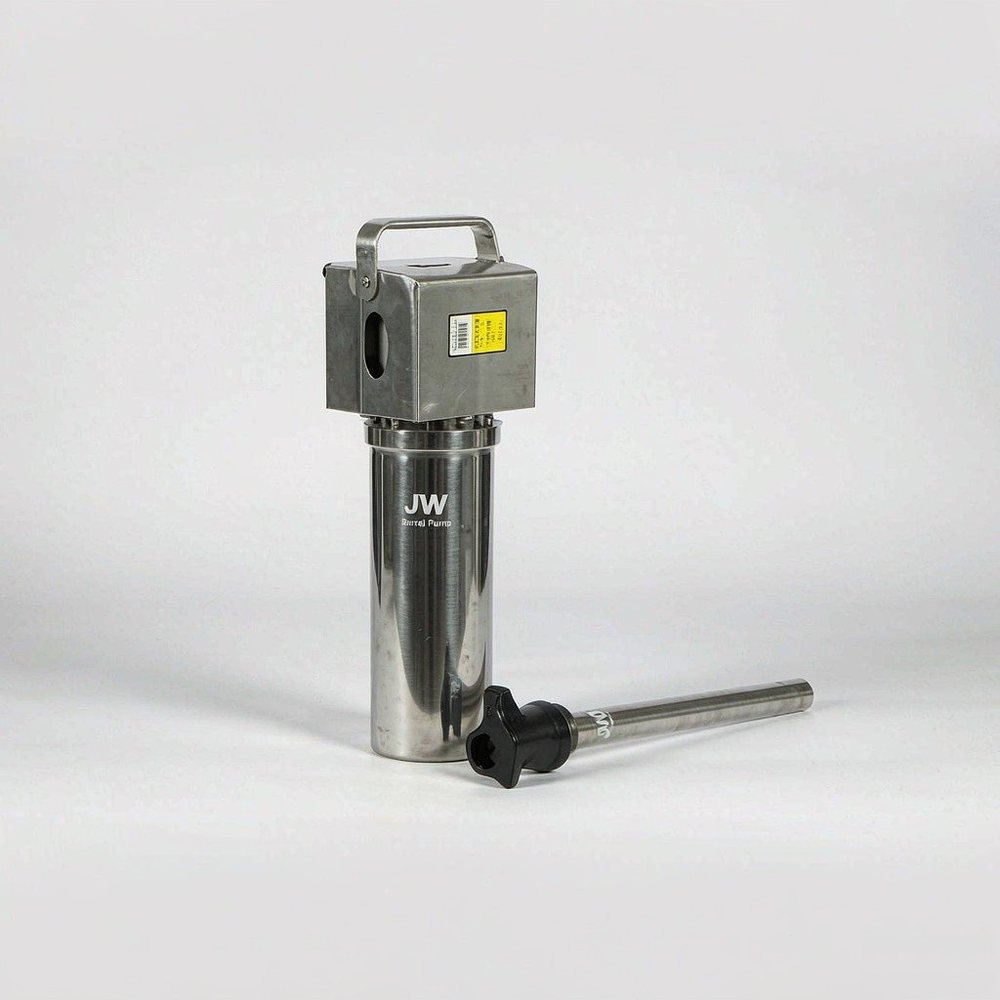
桶泵抽取 200 L 标准桶内的润滑油属于典型高黏工况,桶口直径限制了入口管径,只能靠降低转速与缩短管长来保证填充,泵管末端距桶底保持 20~50 mm 以避免吸入沉积物。树脂与胶黏剂类介质黏度可达数千 mm²/s,通常需要预热到 40~60 ℃ 降低黏度后再抽送,预热温度上限由介质的凝胶时间决定。食品行业的糖浆与浓缩果汁兼具高黏与易起泡特性,吸入侧不得有漏气点,否则气泡被带入后既降低流量又影响计量精度。含固介质如污泥与浆料要考虑颗粒沉降,吸入流速需高于沉降速度的 1.2 倍,同时过滤器目数不能过细。易挥发介质如溶剂则相反,重点是最小化吸入侧压力降,避免在泵入口处闪蒸。
气蚀的判据有三条,现场可依次使用。第一条是性能判据,逐步关小出口阀降低流量,同时记录扬程,当扬程相比无气蚀状态下降 3% 时对应的入口压力即为临界点,这是泵性能试验的通用做法。第二条是声学判据,气蚀产生的溃灭噪声集中在高频段,用听音棒或超声检测仪在泵壳入口段测量,噪声总级比正常工况高出 5~10 dB 且呈连续爆裂特征时判定为气蚀。第三条是振动判据,气蚀引起的高频随机振动会使振动速度有效值从正常的 2~3 mm/s 升到 4.5 mm/s 以上,同时加速度峰值明显抬升。三条判据中性能判据最可靠,声学与振动判据用于在线预警。
启动前必须完成灌泵与排气,高黏介质灌泵时间更长,可观察出口压力稳定后再开阀。吸入管所有法兰与螺纹接头在负压下会吸入空气,应用涂皂液法逐点检查,起泡即为漏点。过滤器压差每班记录,压差超过初始值的 2 倍应清洗,高黏介质清洗周期比清水工况缩短一半。运行中监控入口压力与泵体振动的趋势,入口压力持续下降而流量不变,通常是过滤器堵塞的前兆。长期停机后重新启用,应先用低黏度介质或预热方式降低启动负荷,避免冷态高黏导致吸入中断与干转损坏。
第一个误区是直接用清水的气蚀余量数据套用高黏介质,忽略泵厂修正曲线,导致余量被高估一倍以上。第二个误区是认为加大泵的功率就能解决吸入问题,气蚀发生在泵入口,与电机功率无关,加大功率只会加快损伤速度。第三个误区是把吸上高度按泵的铭牌吸程直接取用,铭牌吸程通常在标准大气压与常温清水条件下测得,海拔升高 1000 m 时大气压下降约 10%,可用吸程同步减少约 1 m。第四个误区是只核算稳定工况,忽略冷启动时黏度最高、吸入条件最差的时刻。第五个误区是用阀门在吸入侧调节流量,节流会进一步降低入口压力,正确做法是在出口侧调节。
问:同一台泵抽水正常,抽黏度为 200 mm²/s 的油时流量只有一半,是泵选错了吗?
答:先区分是吸入不足还是容积效率下降。若入口压力低于按工作温度算出的汽化压力加余量,属吸入不足,应缩短吸入管、放大管径或改为倒灌;若入口压力充足而流量仍低,则是黏度引起的内部泄漏与填充不足,需要降低转速或换容积式泵。判断方法很简单:临时把泵下沉 0.5 m 再测流量,流量明显回升说明是吸入问题。
问:气蚀余量的余量留多少合适?
答:常规清水工况留 0.5 m 以上即可;介质黏度高于 100 mm²/s、温度高于 60 ℃、或流量需要在 50%~120% 额定范围内调节时,建议留 1.0 m 以上。余量不是越大越好,过大意味着泵安装过低或吸入管过粗,会增加土建与管路成本,且对容积式泵可能造成超压填充。
问:如何在不拆泵的情况下判断叶轮是否已经气蚀损伤?
答:对比三条曲线:相同阀位下的流量比历史值低 5% 以上、相同流量下的扬程比历史值低 3% 以上、振动速度有效值持续高于 4.5 mm/s。三条同时出现且入口条件未变,气蚀损伤的可能性较大。最终确认仍需拆检叶轮入口背面,观察是否有密集麻点与金属剥落,麻点深度超过 0.5 mm 时应更换叶轮。
问:高黏介质能否通过提高转速来补偿流量?
答:不建议。容积式泵提高转速会缩短吸入腔的填充时间,黏度越高填充越不完全,流量反而可能下降,同时气蚀风险上升。正确方向是降低转速并增大排量规格,或提高介质温度降低黏度。若必须提速,应先确认入口压力比汽化压力高出 1.5 m 以上,且厂家给出的最高转速留有 20% 余量。
黏度对吸入系统的影响是双向的:一边抬高泵的必需气蚀余量,一边压低管路能提供的有效气蚀余量,两者共同决定泵能否稳定吸入。工程上应把工作温度下的黏度、汽化压力、吸入管损失与修正后的必需值做成一张核算表,并在冷启动与热稳定两个状态各核算一次。lutz 在该品类积累的黏度修正曲线、桶泵吸入侧配置与高温介质运行资料,可作为核算取值的参考。相关技术资料、修正曲线与吸入侧配置说明可在知识库的泵与流体栏目中查阅,也可结合具体介质与容器条件做针对性复核。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102