欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
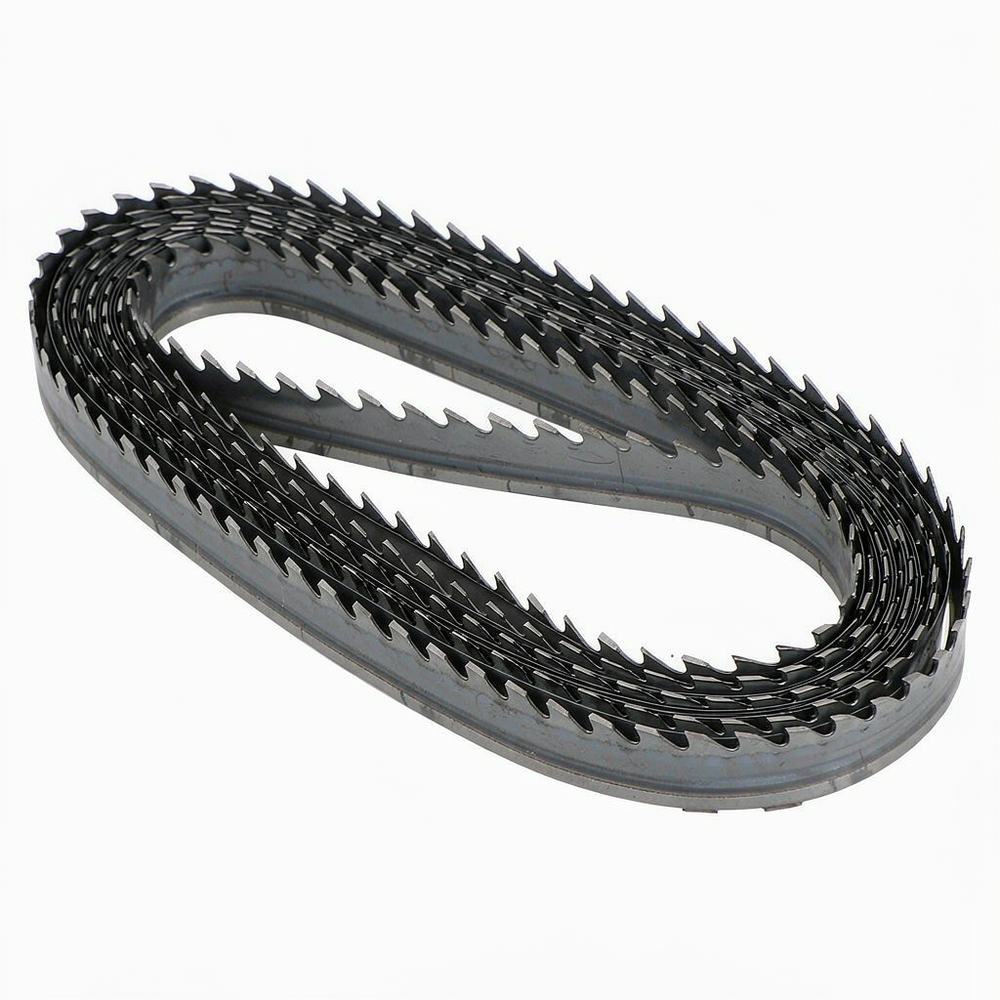
带锯条的齿距决定了同时参与切削的齿数与每颗齿承担的切削负荷。齿距过细,参与切削的齿数过多,单齿负荷虽小但容屑空间不足,切屑堵塞后摩擦加剧,容易崩齿与烧齿;齿距过粗,参与切削的齿数太少,单齿负荷过大,切面质量变差,还可能出现齿尖崩裂。可以说,齿距选对了,锯条的效率与寿命就有了基础保障;选错了,再好的锯条也发挥不出价值。
行业通用的经验法则是:在任意时刻,切割弧内同时接触工件的齿数应保持在一个合理区间,通常要求不少于三颗,以避免单齿过载与冲击;同时不宜过多,以保证每颗齿有足够的容屑空间。据此可以推导出不同截面所需的齿距范围:实心大截面用粗齿,薄壁管与薄板用细齿。实际选型时先确定工件的最小壁厚,再按经验公式估算齿距,最后结合切面试切微调。
除齿距外,齿形同样影响切削表现:常规齿适合大多数碳钢;正倾角齿前角更大,切入轻快,适合实心料高效切削;兔齿等特殊齿形抗冲击性好,适合型钢与振动较大的工况。涂层方面,耐磨涂层能显著降低不锈钢等粘性材料的粘刀倾向,延长齿尖寿命;碳化物齿则用于淬硬钢、钛合金等难加工材料。选型时应把齿距、齿形与涂层作为一个整体来考虑。
变齿距锯条在同一根锯条上交替布置不同齿距,能有效打散切削振动的周期性激励,抑制共振,从而降低切割噪音、改善切面质量并延长寿命。切割薄壁管与异形截面时,变齿距的优势尤为明显,因为这类工件的刚性差、易振动。对噪音与切面质量有要求的车间,可优先考虑变齿距系列。
齿距选对后,还需要配套合理的切削参数:进给压力要与齿距和材料匹配,硬材料与大截面需要更大进给,薄壁件则要轻进给;带锯速度按材料类别设定,硬材料低速、软材料高速;新锯条上机后应做磨合进给,以正常进给力的三分之一左右运行若干切口,让齿尖形成微小圆角,磨合完成后再恢复正常参数,这一步对寿命的延长效果非常可观。
切削液的作用包括冷却、润滑与排屑三个层面。齿尖区域的温度控制直接决定寿命,供液不足或喷嘴位置不对会让锯条在干切状态下工作,寿命大幅缩短。日常应检查切削液浓度与清洁度,浓度过低冷却与润滑不足,浓度过高则影响排屑与工件防锈;切削液变质发臭要及时更换,喷嘴堵塞要定期疏通,确保液体真正到达切割区。
很多锯条故障可以反推齿距选择是否合理:崩齿密集出现在切入与切出处,多与齿距相对壁厚过细有关;切面拉毛、效率低下则可能是齿距过粗、容屑不良;锯齿单侧磨损严重常见于导向块间隙过大或进给侧向力异常。建立故障记录并对照齿距选型复盘,是持续优化切割成本的有效方法。
企业可以把常用材料与截面整理成选齿对照表,贴在锯床旁供操作工参考;对切割量大的几种工况做对比测试,用切割延米数核算单次切割成本,选出综合成本最低的齿型组合;建立锯条消耗台账,追踪不同齿型、不同材料下的实际寿命。这些管理动作投入不大,却能把锯切耗材的使用水平提升一个档次。
同一根锯条在不同锯床上的表现可能差异明显。锯床的刚性决定了抗振动能力,刚性差的设备应选择抗振性好的齿形与偏细的进给;锯轮直径影响锯条的弯曲应力,小锯轮设备应选用较薄的锯条;张紧系统的精度与导向块的状态直接影响锯条的运行稳定性。选型前应先对锯床做一次状态检查,把设备因素排除后再评估锯条的表现,否则容易把设备问题误判为锯条质量问题。
提升锯切效率可以从几个方向同时入手:优化排料顺序,把同材料同截面的任务集中切割,减少换料与调参时间;合理设置下料余量,避免不必要的切割长度;采用自动定长与自动送料装置,减少人工测量与上下料时间;对高频工况建立标准参数卡,让不同操作工都能执行相同的参数。这些措施与锯条选型配合,能显著提升整个下料环节的综合效率。
齿距选型是带锯条使用中最基础也最关键的一环,掌握了从材料、截面到齿距的匹配方法,再配合合理的切削参数与切削液管理,就能让锯条的效率与寿命同时得到保障。摩比工品提供雷诺克斯等品牌带锯条的选型咨询与批量报价服务,欢迎联系平台客服获取齿距选型资料与供货信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102