欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
MIG/MAG焊属于熔化极气体保护焊,其原理是连续送进的焊丝作为电极并熔化形成焊缝,同时由喷嘴送出保护气体隔绝空气,防止熔池氧化与氮化。
其中使用惰性气体(如氩气)时通常称为MIG焊,使用活性气体(如二氧化碳或混合气)时称为MAG焊。两者设备相近,主要区别在保护气体与对应的电弧特性,进而影响熔深、成形与飞溅水平。
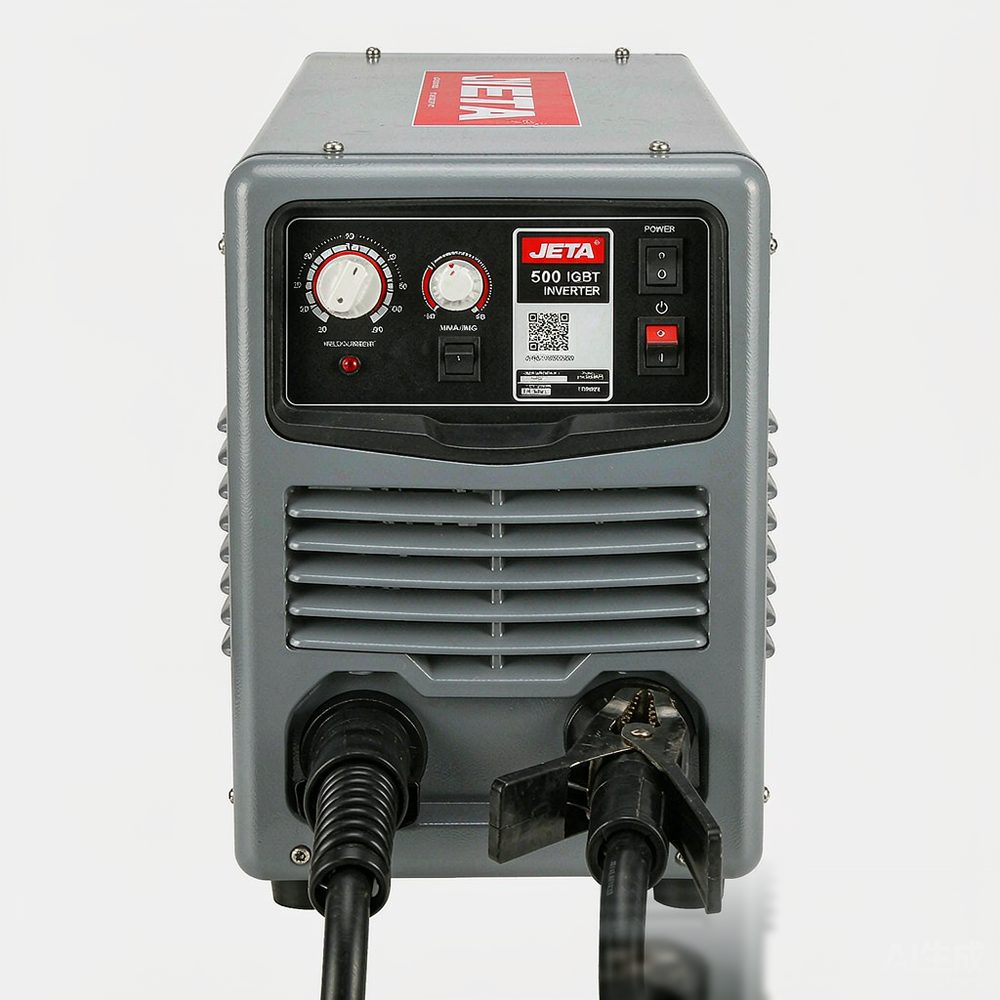
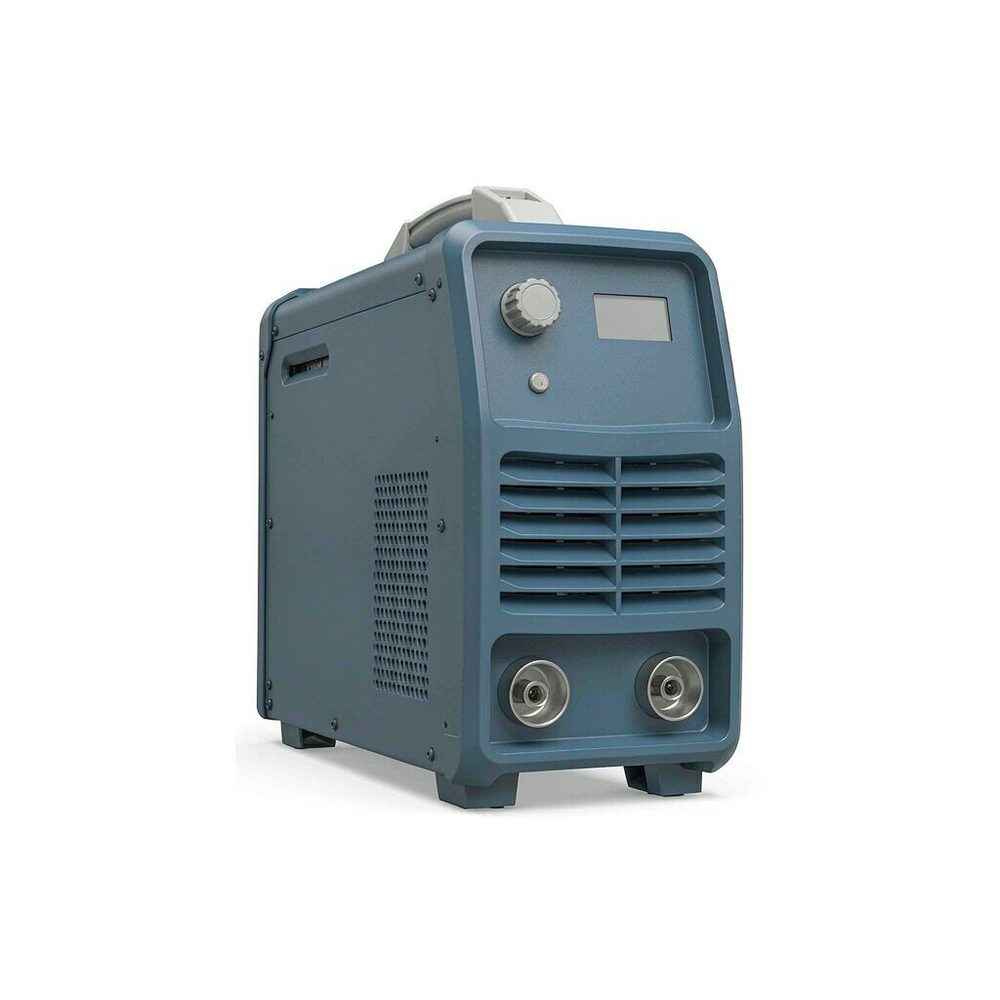
传统焊机多采用工频变压器结构,体积大、重量重、能耗较高。逆变焊机先将工频交流整流为直流,再逆变为高频交流后降压输出,变压器体积大幅缩小,整机重量与体积显著降低。
更重要的是,高频逆变使电弧控制更加精细,可实现更稳定的起弧、更低的飞溅与更丰富的波形调节能力。数字控制进一步使焊机能够存储多组焊接程序,在薄板与中厚板之间快速切换。
对现场作业而言,逆变焊机重量更轻、便于移动,同时输入功率因数较高,对配电条件的要求相对友好。
焊机的输出电流范围决定可焊接的板厚区间。薄板焊接需要较小的电流与稳定的低电流电弧,中厚板则需要更大的熔深与更高的热输入。
选型时应明确主要焊接板厚范围,并确认焊机在该区间内能提供稳定的电弧。若焊机额定电流远高于实际需求,在低电流区间的稳定性可能不足;若额定电流偏低,则难以满足厚板熔深要求。
此外,暂载率是需要关注的参数。连续焊接作业应确认焊机在目标电流下的暂载率能否满足工作节奏,避免过热保护频繁触发。
保护气体的选择直接影响熔深形状、飞溅水平与焊缝外观。
焊丝的选择应与母材匹配。碳钢常用实心焊丝,配合二氧化碳或混合气使用;不锈钢需选用相应牌号的不锈钢焊丝;镀锌板焊接时需注意锌层在高温下产生的烟尘与电弧稳定性影响。
药芯焊丝是另一种选择,其内部含有造渣与合金成分,可在某些场合替代实心焊丝并改善成形。使用药芯焊丝时需确认焊机支持相应极性配置。
焊丝直径与送丝速度共同决定熔敷效率。细焊丝适合薄板与低电流,粗焊丝适合厚板与高效率焊接,但需要更大的输出能力。
焊接缺陷往往与参数匹配、气体保护或材料状态相关,准确判断可减少返工。
逆变焊机对输入电压波动较为敏感。建议在配电容量充足、电压相对稳定的条件下使用;电源条件较差时应配置合适的稳压或保护措施,避免因电压跌落导致电弧不稳或焊机保护停机。
作业环境方面,粉尘与潮湿会加速焊机内部电路的老化,应加强防护与散热管理;焊接过程中产生的烟尘需通过通风或排烟装置处理,作业人员应佩戴合适的防护面罩与防护服。
焊接电缆的长度与截面也会影响输出。电缆过长或截面偏小会造成电压降,导致实际输出偏离设定值,必要时应核算电缆规格。
焊机的日常维护包括清理内部积尘、检查送丝机构与导电嘴状态、检查气路密封性以及确认接地可靠。
送丝软管内部积存金属屑与粉尘会造成送丝不稳,应定期清理或更换;导电嘴属易损件,磨损后会造成电弧偏移与飞溅增加,需及时更换。
焊机长期停用时应存放于干燥环境,避免受潮。重新启用前应检查绝缘与接线状态,确认无异常后再通电。
Q1:MIG焊和MAG焊有什么区别?
两者都属于熔化极气体保护焊,主要区别在保护气体。使用惰性气体时通常称为MIG焊,使用活性气体时称为MAG焊。不同气体对应不同的熔深与成形特性。
Q2:焊机飞溅大怎么调整?
可从参数匹配入手:检查电压与送丝速度的配合、确认保护气体流量是否合适、清理导电嘴与喷嘴。若飞溅持续偏大,需核对焊丝与母材是否匹配。
Q3:镀锌板焊接需要注意什么?
镀锌层在焊接高温下会产生烟尘,应注意通风与防护。同时锌层会影响电弧稳定性,通常需要调整参数并选择合适的焊接程序,必要时先去除焊缝附近镀层。
Q4:逆变焊机对电源有要求吗?
逆变焊机对输入电压波动较为敏感,建议在配电容量充足、电压相对稳定的条件下使用。电源条件较差时应配置合适的稳压或保护措施。
焊机选型的核心是明确焊接材料、板厚范围与作业节奏,再据此确定输出能力、气体配置与功能需求。参数匹配得当,焊接质量与效率的提升往往比更换更高端设备更明显。
如需为具体焊接任务匹配逆变MIG/MAG焊机,可提供焊接材料、板厚范围、现场电源条件与是否需要过程记录功能,以便获得针对性的配置建议。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102