欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
电气安装工程有一个特点:施工完成后无法通过外观判断连接质量。一个压接合格的接头与一个压接不足的接头,在安装当天看起来可能没有明显差别,都能通过通断测试,设备也能正常启动。真正的差别会在运行一段时间后才显现:压接不足的接头接触电阻偏高,在负载电流通过时产生额外热量,温度升高又加速氧化,氧化进一步增大接触电阻,形成恶性循环,最终发展为接头过热甚至烧损。这个过程可能持续数月,等到故障出现时,施工现场早已撤场,排查需要重新停线、拆解、测试,成本远高于当初把压接这一道工序做对。理解这一点,也就理解了为什么压接工具在电气工程中属于工艺装备,而不是可以随意替代的普通手工具。
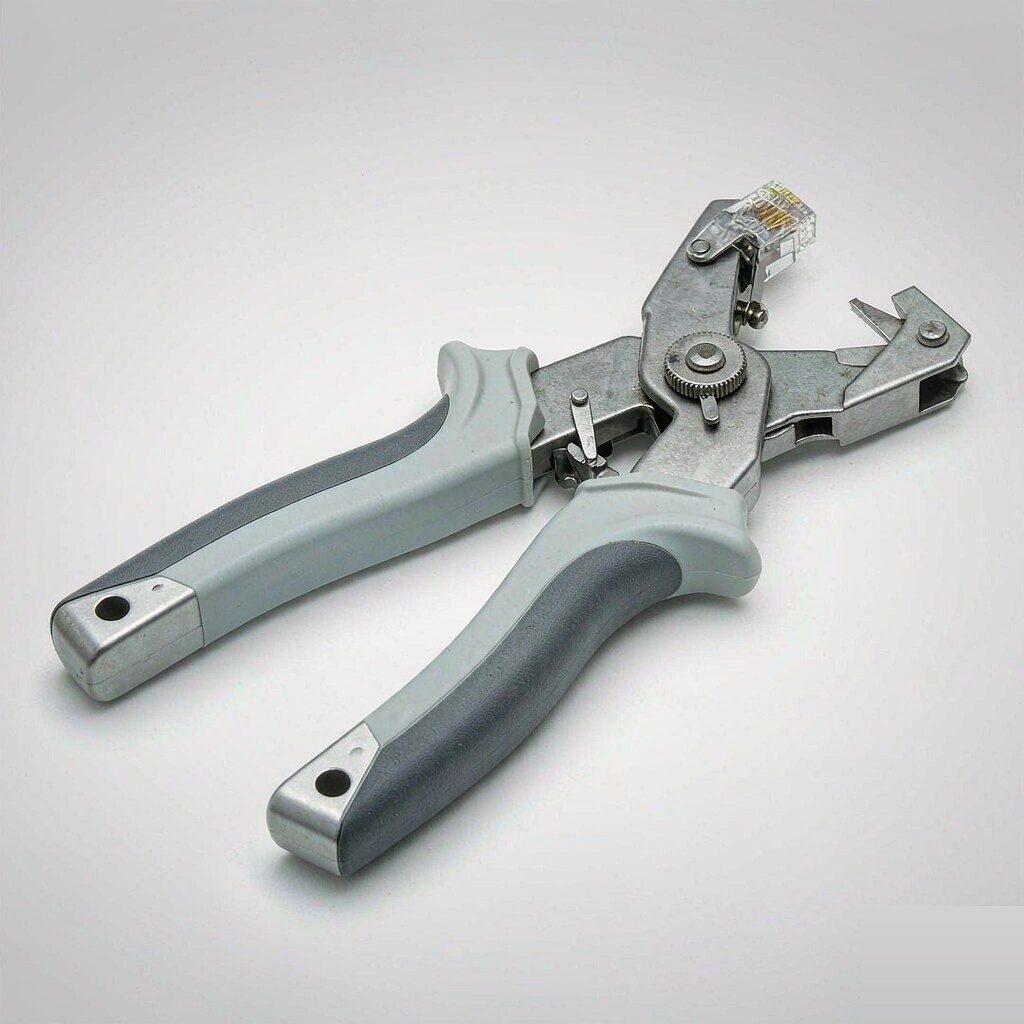
理想工业是源自美国的电气安装与布线工具品牌,1916 年创立,在电气工具领域积累了百余年的经验,产品覆盖压接工具、压接模具、剥线工具、线缆处理工具与电气测试仪器,在电气安装与弱电工程领域有较广的应用基础。品牌的核心能力集中在压接工具的模具与力值控制上:合格的压接连接要求导体与端子形成足够的金属接触面积,同时不损伤导体本身,这依赖压接模具型腔的几何形状与工具施加的压紧力是否稳定。通过按线径与端子类型建立模具规格体系,品牌使压接结果在批量作业中保持一致性,避免因施工人员手法差异造成连接质量波动。此外,品牌在剥线工具上采用可调剥线深度控制,减少刀口切入导体造成的隐性损伤。
压接的本质是通过塑性变形使导体与端子形成紧密的金属接触。合适的压接截面形状应当让导体与端子在压接区内均匀填充、无明显空隙,同时不出现导体被切断或过度压扁的情况。这一形状完全由模具型腔的几何尺寸决定,因此模具与线径、端子规格的匹配是压接质量的前提。使用规格不匹配的模具会同时导致两类问题:型腔偏大会使压接不实、接触面积不足;型腔偏小则会切伤导体或使端子壁过度变薄。更需要注意的是,这类偏差在外观上不一定明显,压接后表面看起来平整,但内部截面形状并不达标。因此规范做法是核对模具规格、按端子供应商推荐的方式压接,并在必要时通过截面检查验证压接质量。
在批量施工中,压接质量的另一个变量是压紧力的一致性。纯手动工具施加的力完全取决于操作者,同一批接头由不同人员操作,或同一人员在不同疲劳状态下操作,压紧力都会出现差异。这种差异不会立刻显现,而是形成「大部分合格、少量不良」的分布,不良接头成为后续故障的隐患。带棘轮或力值控制机构的工具在达到设定压紧力后才允许释放,使每次压接的结果在合理范围内一致,这类设计在批量线束加工、配电箱接线等重复性作业中价值明显。选择工具时应把力值控制能力作为评价重点之一,特别是作业量较大的场合,而不是仅关注工具的价格与外形。
与压接相比,剥线工序常被当作简单的辅助动作,但其质量同样影响连接的长期可靠性。剥线刀口切入过深会切伤导线铜芯,造成有效截面减小并在切口处形成应力集中点。这类损伤在通电测试中通常无法发现,但在设备振动、温度循环变化或长期负载条件下,应力集中点会逐渐发展成裂纹直至断线。要避免这类问题,应使用带剥线深度调节的工具,按线径设定深度,并使刀口沿导体轴向轻微旋转而不是反复切入。同时应避免用刀片手工剥线或用牙齿咬剥等不规范做法,这些方式容易造成多处切伤,且损伤位置随机、难以控制。
问:压接后如何验证连接质量?答:可通过几种方式综合判断:使用拉力测试验证机械强度是否达到端子规格要求;测量接触电阻判断电气连接是否良好;在批量生产中可对首件做截面检查,观察压接区导体填充是否均匀密实。日常施工中至少应做到核对模具规格与目视检查压接外观有无变形、导体外露等异常,不能仅凭通断测试判断合格。
问:不同品牌的压接工具与端子可以混用吗?答:需要谨慎处理。端子供应商通常会针对其端子推荐配套的压接工具与模具,跨体系混用可能出现型腔与端子形状不匹配的情况,导致压接截面不达标。若必须混用,应先做压接试验并做截面检查与拉力测试验证,确认合格后再用于工程,不应凭经验直接使用。
问:压接模具磨损有哪些表现?答:模具型腔磨损后会出现压接形状不完整、边缘毛刺、压痕变浅或不对称等现象,严重时压接后端子变形不规则。日常应保持型腔清洁并及时清除金属屑,定期检查有无崩角与变形。模具属于消耗性工装,出现磨损应及时更换,继续使用会使批量接头质量下降而难以察觉。
问:弱电施工与强电施工的工具要求有何差别?答:主要差别在绝缘要求与工具精度。强电作业面临触电风险,必须使用符合对应电压等级的绝缘工具并定期检验;弱电施工虽然电压较低,但对压接精度与剥线质量要求更高,因为信号传输对接触电阻与导体完整性更敏感。两类作业应分别配置工具,避免用途混用造成损伤。
电气连接的可靠性取决于施工环节的每一个细节,而压接与剥线这两道看似简单的工序,恰恰是最容易因工具配置不当而产生隐性缺陷的环节。理想工业在压接模具规格体系、力值控制与剥线深度调节上的技术积累,使其电气工具适合作为对连接质量有要求的工程场景的候选方案。摩比工品提供理想工业压接工具、剥线工具、电缆处理工具及配套模具刀片的询价与方案对接,可按线径范围、端子类型与施工批量给出工具配置建议。如需针对具体电气工程确定压接模具与工具组合,或需要建立易损工装与模具的备件方案,欢迎联系平台客服获取技术资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102