欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
金属薄板无法提供足够的螺纹啮合长度,直接攻丝会导致螺纹强度不足、反复拆装后滑牙;焊接螺母需要焊接工序,薄板易变形、镀层被破坏且返修困难。铆螺母通过冷挤压成形把板料夹持在螺母的凸起与法兰之间,既形成了足够的螺纹啮合长度,又把载荷分散到板材的环状区域。
这一成形过程对条件要求较严:板厚、孔径与压装行程必须相互匹配。任一条件偏离,都会表现为压装不实、螺母转动或板材变形,而这些问题在装配时可能不明显,却在承受振动与载荷后集中暴露。
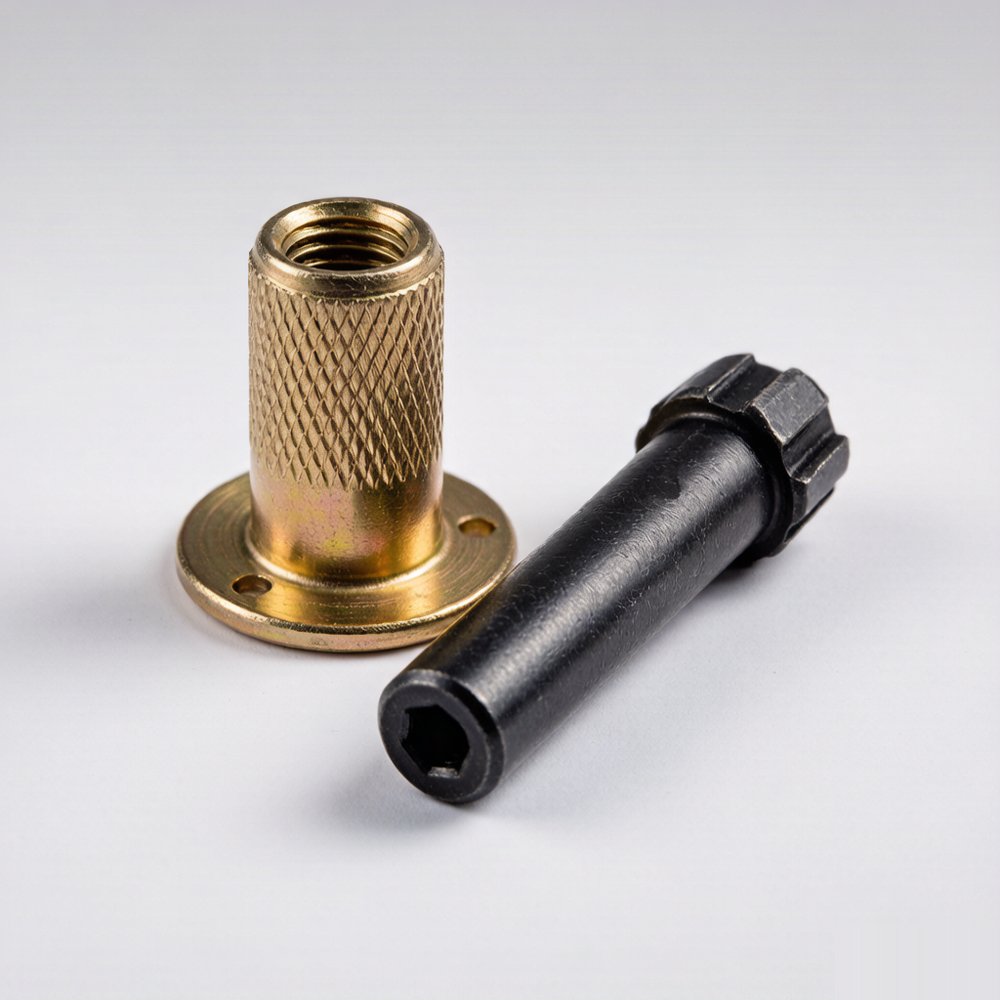
压装时,铆螺母的筒体穿过板材预开孔,工具通过芯棒拉动螺母变形,使筒体在板材背面膨胀形成凸起,与法兰一起夹紧板材。夹紧力来自筒体塑性变形产生的环向压紧,载荷通过法兰与凸起的环状接触面传递到板材。
由此可以理解三个关键条件:筒体变形量必须足够以形成有效夹紧;孔径必须与筒体外径匹配以保证变形方向可控;板厚必须落在适用区间内,使凸起能够正确成形而不压坏板材。这三者构成压装质量的基础。
每个铆螺母规格都对应一个推荐的板厚区间。板厚过薄时,凸起成形后夹持的板材厚度不足,夹紧力有限且容易在载荷下变形;板厚过厚时,筒体长度不足以形成完整凸起,压装困难并可能压裂板材或损坏螺母。
选型时应先确认实际板厚,再选择对应区间的规格,而不是按螺纹规格直接选择。对于同一产品上存在不同板厚的情况,应按板厚分别选型,避免用一种规格覆盖全部位置。
开孔直径直接决定压装质量。孔径偏大时螺母在孔内晃动,变形方向不受约束,压装后容易转动与拉脱;孔径偏小时螺母难以插入或强行压入造成板材变形与镀层损伤。
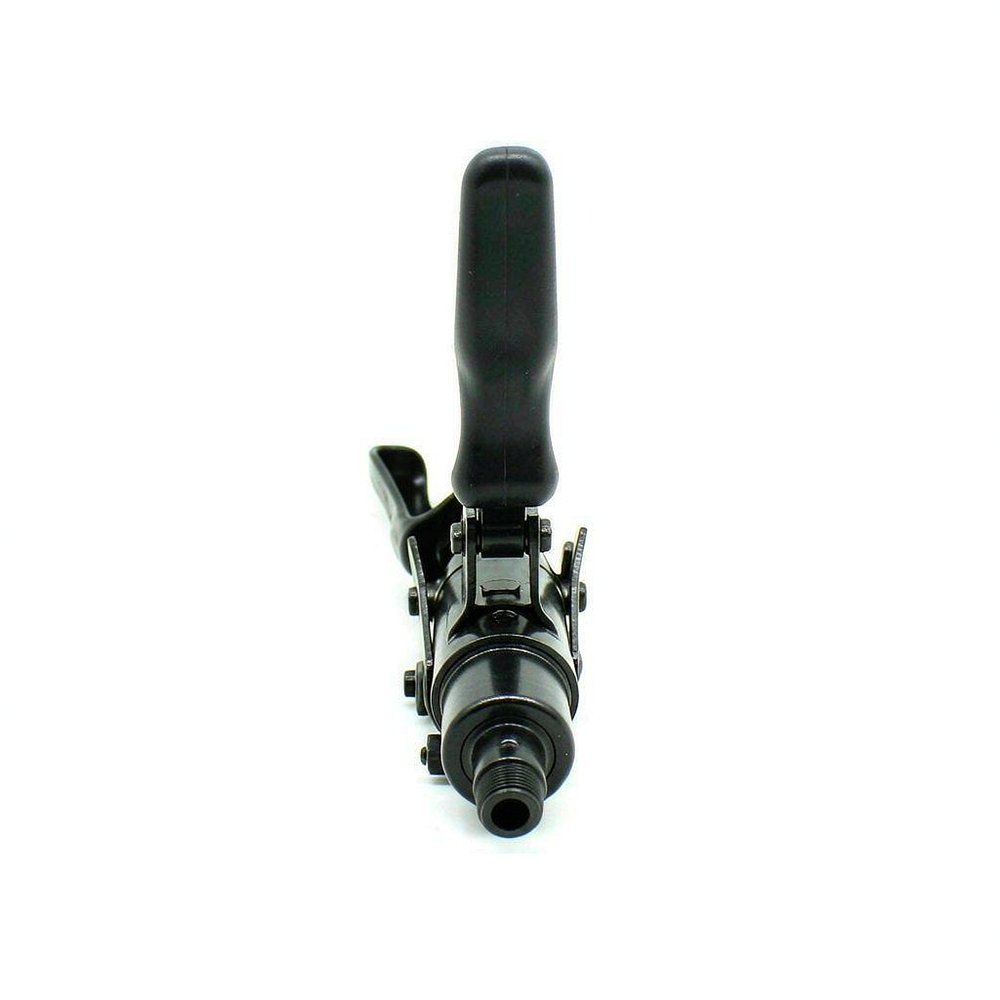
压装质量在很大程度上取决于工具状态。芯棒规格必须与铆螺母匹配,芯棒磨损会造成拉力不足或螺纹损伤;嘴头与螺母接触面的状态影响压装时的受力分布;工具的输出行程与拉力决定筒体变形量是否达到要求。
因此工具应定期检查:芯棒螺纹是否磨损、嘴头是否变形、拉力是否稳定。压装过程中出现压装不到位、螺母转动或芯棒打滑,都应先检查工具状态,而不是单纯加大压力。
压装后的质量可以通过几个动作快速判断:目视检查凸起是否完整成形、法兰是否贴合板材无缝隙、螺母是否有倾斜;手感检查螺母是否能够转动;必要时测量压装后凸起的高度或直径是否在要求范围内。
对关键部位可做拉脱力测试或扭矩测试,确认连接强度满足要求。测试应抽样进行,并把结果与参考值对比,而不是只看是否通过。若同一批次多个位置测试值偏低,应检查板厚、孔径与工具状态。
铆螺母的常见失效形式包括螺母转动、拉脱、螺纹损坏与板材变形。螺母转动多与孔径偏大、压装行程不足或缺少防转结构有关;拉脱多与板厚过薄、凸起成形不完整或载荷超限有关;螺纹损坏多与芯棒磨损、装配扭矩过大或反复拆装有关;板材变形多与板厚过薄、压力过大或孔口状态不良有关。
处理思路是先确认基础条件,再考虑更换规格。板厚与孔径是否符合规格要求、工具芯棒是否磨损、压装行程是否到位,这三项确认之后再判断是否需要改用更大规格或防转结构。
对于承受扭矩或需要反复拆装的连接点,应选用防转结构。常见形式包括六角防转型与带齿防转型,通过增加接触面的机械咬合来抑制转动。这类结构对孔径与板材的要求更严格,选型时需确认板材材质与厚度是否适合。
若无法使用防转结构,可通过增加连接点数量来分散载荷,或在装配时使用合适的扭矩并避免过大的拆装扭矩。需要提醒的是,防转结构的效果依赖压装质量,若压装本身不到位,防转特征也无法发挥作用。
铆螺母的问题多数在钣金设计阶段就已埋下。若设计时未考虑板厚与孔径要求,加工阶段只能按现有条件选择近似规格,压装质量从一开始就受限。因此建议在钣金设计阶段就确定铆螺母规格、开孔尺寸与公差要求,并把这些要求标注在图纸上。
工艺文件应包含铆螺母规格、适用板厚、开孔直径与公差、压装工具与芯棒规格、以及压装后的检验要求。这些信息一次确定,后续生产与检验就有了明确依据,也便于在新批次或更换供应方时保持一致性。
铆螺母压装质量的本质是条件匹配:板厚落在适用区间、孔径符合规格要求、工具与芯棒状态良好、压装行程到位。四项条件满足,压装结果就稳定可靠;任一项偏离,问题都会在承受载荷后暴露。
在摩比工品(mro.mobi)平台可按螺纹规格、适用板厚、头型与材质检索铆螺母与螺纹嵌件,支持按项目用量成套供货与批量采购,并可配套采购拉铆工具、芯棒、嘴头与备用件。建议工艺部门在钣金设计阶段就确定铆螺母规格与开孔要求,把板厚、孔径与工具规格写入作业标准,减少现场因规格不匹配造成的返工与报废。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102