欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
随着加工品种增多与批量减小,换型时间在设备总工时中的占比不断上升。一次换型涉及工装准备、定位基准确认、程序调用、试切验证等多个环节,其中工装准备与定位调整往往占用最多时间。以模块化与基准统一为基础的快换方案,能够把换型从『重新找正』转变为『更换模块并确认基准』,从而显著缩短停机时间。本文系统梳理换型效率提升的思路与实施要点。
提升换型效率的前提是准确了解时间去向。建议按环节记录一次典型换型的耗时,包括:停机与安全确认;拆除上一品种工装;寻找并准备新工装;安装新工装与定位调整;程序调用与参数修改;首件试切与测量;参数修正与确认;恢复生产。分析后常会发现,寻找工装与定位调整占了大部分时间,而这两项正是模块化与基准统一最能改善的环节。若不做时间分析而直接采购快换系统,可能改善的是次要环节,效果不明显。
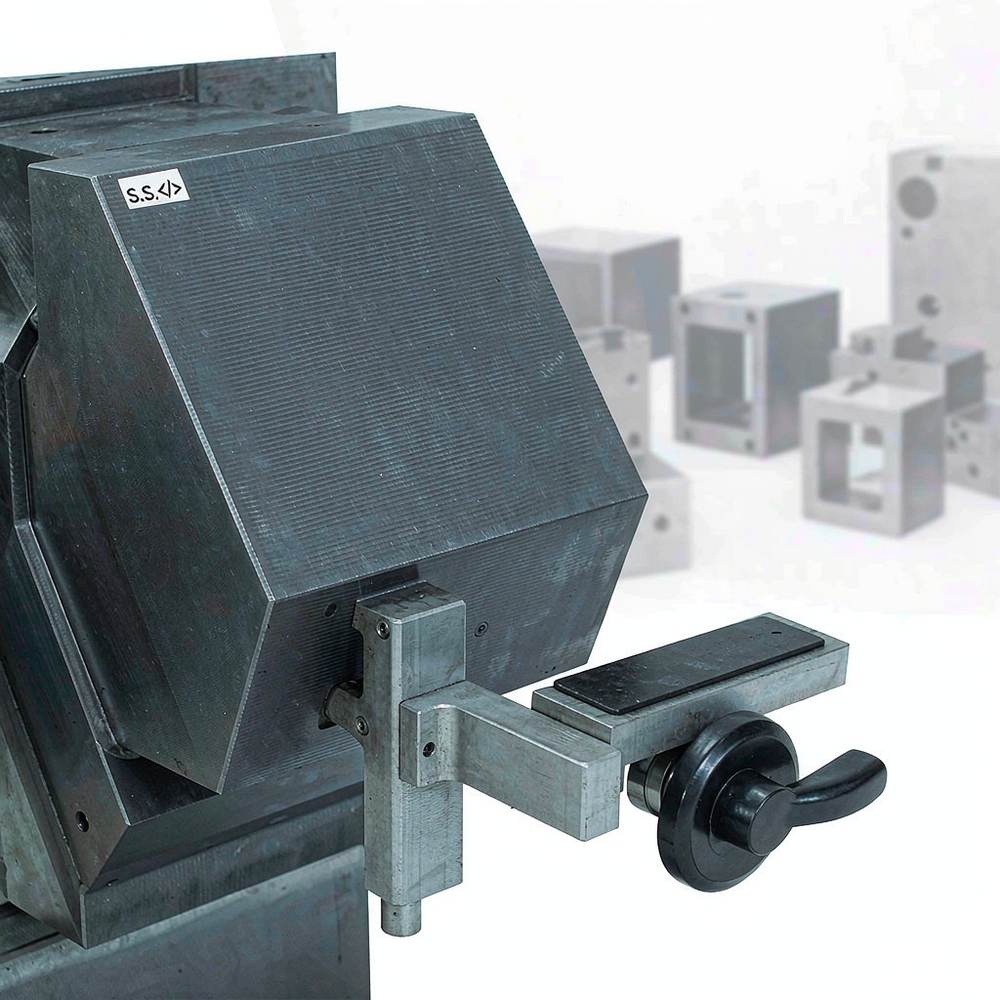
模块化是把专用工装分解为可组合的标准单元:夹持本体保持通用,仅更换与工件接触的爪块或定位元件。这样换型时只需更换少量部件而非整台工装,既缩短了装配时间,也减少了工装库存种类。模块化的另一优势是不同品种之间共享相同的机械接口与定位方式,使操作人员不需为每个品种掌握不同的安装方法,降低了技能门槛与出错概率。实施时应先梳理现有工件族,把几何相近的工件归为一组,据此确定模块划分,而不是按单个工件设计模块。
基准统一是缩短定位调整时间的关键。传统换型需要重新找正,耗时且依赖操作者经验;若把定位基准固化在统一托盘系统上,工件在设备之间流转时只需交换托盘,定位精度由系统保证,调整时间可大幅压缩。实施要点包括:确定统一的基准形式与接口规格,使各设备能够共用托盘;把基准信息纳入工艺文件,明确各工序使用的基准与托盘编号;建立定位面清洁规范,因为基准统一的效果依赖定位面状态。基准统一同时改善了多工序加工的精度一致性,是换型效率与加工质量的双重收益。
程序环节的耗时容易被忽略。建议按品种建立程序库并建立清晰的调用规则,减少现场编辑;把与工装相关的参数,例如坐标系偏置与刀具补偿,与程序绑定保存,避免每次换型后重新输入;对需要频繁调整的加工参数,可在程序中设置参数化接口,使操作人员只需选择品种而不必修改程序本体。程序管理还应包括版本控制,避免不同设备上运行的程序版本不一致造成结果差异。这些工作在建库阶段投入较大,但能在每次换型中持续节约时间。
把工装准备与设备加工时间重叠,是缩短换型停机的有效手段。做法包括:根据生产计划提前准备下一品种所需工装,并完成清洁与点检;设置集中的工装准备区由专人负责,避免操作人员在设备旁临时寻找与清理;对通用性强的工装按计划分配,减少多台设备同时需要的冲突。工装标识与位置管理是这一模式的前提,若工装无编号或存放位置不固定,提前准备便无法执行。对工装数量较多的车间,可考虑配置工装车或成套配盘,一次把所需工装送到设备旁。
换型后的首件验证是必须保留的环节,但方式可以优化。传统做法是试切后送检,等待结果的时间较长;改进方式包括:在机测量以减少送检往返;使用经过验证的检查样板或专用量具,使操作人员可自行快速判断关键尺寸;对关键特征设置明确的判定标准,避免反复测量与讨论。同时应把首件验证结果与工装台账关联,当同一品种多次换型都出现类似偏差时,说明工装或基准存在问题,需要从根本处理而不是每次微调。
标准作业文件是维持换型效率的基础。文件应包含换型步骤、使用工装清单、定位基准说明、程序调用方式、首件验证项目与判定标准,并配有必要的图示。文件的作用不限于培训新员工,更重要的是使不同人员的操作保持一致,减少因个人习惯差异造成的偏差。培训应覆盖工装安装要点、定位面清洁规范与首件验证方法。建议定期复核作业文件的适用性,把实践中发现的改进做法固化进去,而不是让好的做法停留在个别人员手中。
换型改善的效果应通过数据评估。建议持续记录每次换型的实际耗时,并按环节拆分,观察改善措施是否作用在预期环节;同时记录换型后的首件合格率,因为缩短时间的措施若以牺牲精度为代价则不可取。评估周期宜按月或按季度进行,结合记录识别仍有优化空间的环节。改善措施应逐项实施并评估效果,避免一次推行过多变更而无法判断哪项起作用。把改善记录与工装台账合并管理,可形成可复用的经验积累。
问:换型时间应该从哪些环节着手改善?答:建议先做时间分析,按环节记录一次典型换型的耗时。常见情况是寻找工装与定位调整占用最多时间,这两项正是模块化与基准统一最能改善的环节。若不做分析而直接采购快换系统,可能改善的是次要环节。
问:模块化是否适用于所有工件?答:不一定。模块化更适合几何特征相近的工件族,通过更换爪块或定位元件实现换型。对几何差异很大的工件,强行模块化会导致模块种类过多而失去意义。建议先梳理工件族并归类,据此确定模块划分方式。
问:基准统一对换型效率有多大帮助?答:帮助明显。传统换型需重新找正,耗时且依赖经验;基准固化到统一托盘后,换型只需交换托盘并确认基准状态,调整时间大幅压缩。同时基准统一还改善了多工序加工的精度一致性,属于效率与质量的双重收益。
问:缩短换型时间会不会影响加工质量?答:若措施以牺牲定位精度为代价则会影响。因此评估改善效果时应同时记录换型耗时与首件合格率。以模块化、基准统一与工装提前准备为主的措施通常能同时改善两项,而以简化验证环节为代价的做法则需要谨慎。
换型效率的提升依赖三项基础工作:通过时间分析确定改善重点,通过模块化与基准统一减少定位调整,通过工装提前准备与标准作业把准备工作与加工时间重叠。这些工作的收益随换型频次增加而放大。埃罗瓦(Erowa)在快换夹持与基准系统技术方面具备长期积累,摩比工品提供夹持系统、基准托盘与工装附件的询价、选型核对与方案对接服务。如需针对具体车间分析换型时间构成、制定模块化与基准统一方案,或需要评估现有换型流程的改善空间,欢迎联系平台客服获取技术资料。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102