欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
工程塑料在机械结构里承担的角色正在变化。过去它主要用作垫片、密封件与绝缘件,如今在导轨耐磨条、链条导轨、输送衬板与滑动轴承上,超高分子量聚乙烯(UHMW-PE)已经能够替代部分铜合金与淬硬钢,靠的是低摩擦系数、自润滑与抗冲击的组合。这类零件的价值不在于强度,而在于把摩擦与磨损控制在一个可预测的区间内。
穆特菲尔德(Murtfeldt)是德国多特蒙德的工程塑料加工企业,企业沿革可追溯到二十世纪三十年代,长期围绕热塑性半成品与机加工件展开,核心材料是以 UHMW-PE 为基础的板材、棒材与型材系列,同时提供导轨、链条张紧与输送系统的成套塑料件。
本文按材料体系、产品谱系、加工能力、参数取值与失效分析几条线索梳理这个品牌,重点解释分子量、热膨胀与线压力这三个决定寿命的量。
UHMW-PE 的分子量通常在 300 万到 1000 万之间,超长分子链在受载时相互缠结,形成类似弹性网络的承载结构,因此它的耐磨性远高于普通高密度聚乙烯,缺口冲击强度在低温下也不明显下降。代价是熔体粘度极高,无法用常规注塑成型,只能压制成型后机加工。
改性是拓展边界的常用手段。加入二硫化钼或石墨可降低干摩擦系数,加入玻纤或碳纤可提高抗压强度与抗蠕变能力,加入导电炭黑可泄放静电,加入油类可改善高速滑动时的边界润滑。改性同时会牺牲一部分耐冲击性与耐化学性,因此牌号选择本质上是性能之间的取舍。
温度是另一个约束。UHMW-PE 的长期使用温度常见在 -200℃ 到 80℃ 区间,超过 80℃ 后蠕变加快、硬度下降,承载能力明显衰减;低于 -50℃ 时虽仍保持韧性,但热膨胀系数大带来的尺寸变化必须提前留出间隙。
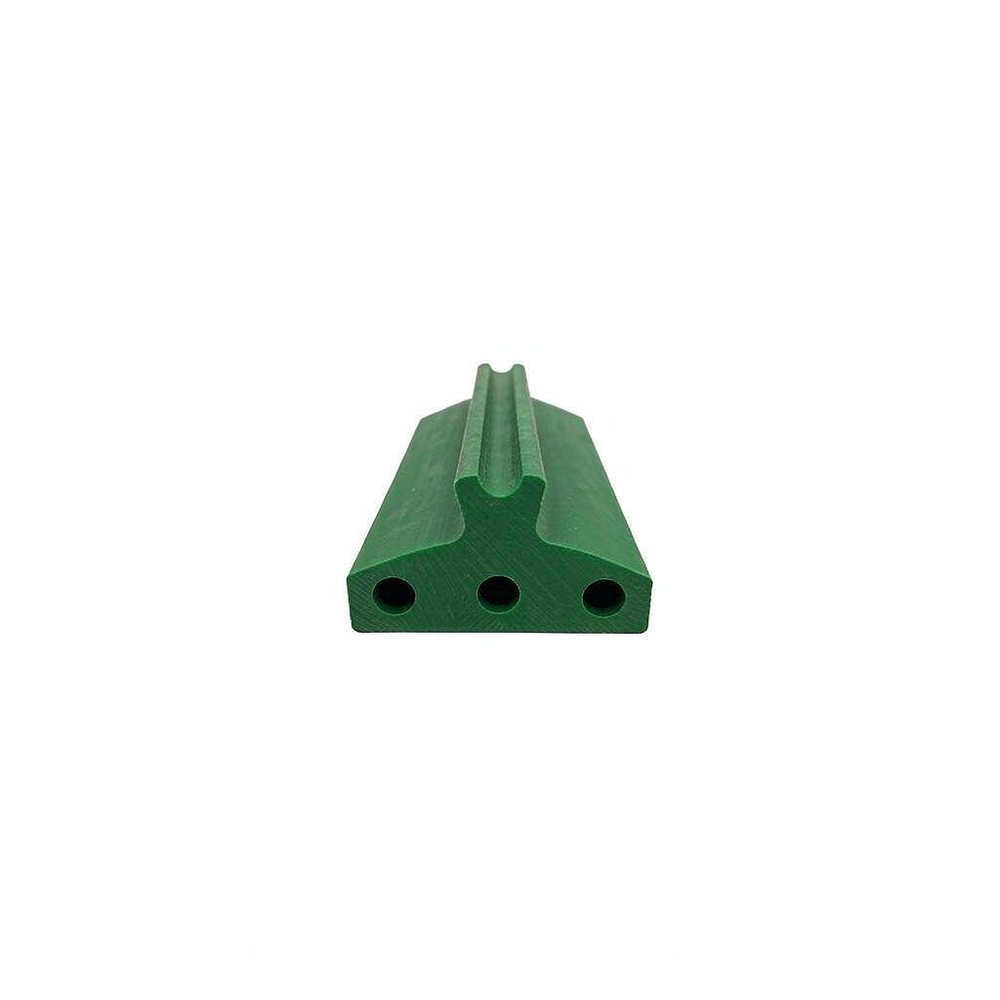
产品谱系可以按形态分三类:半成品(板材、棒材、型材)、机加工件(耐磨条、导轨块、滑块、齿轮)与系统件(链条导轨、张紧器、输送护栏)。三类的技术关注点不同,半成品看密度与分子量,机加工件看公差与表面,系统件看安装与热补偿。
UHMW-PE 的机加工与传统金属不同。材料导热性差、弹性回复明显,切削时刀具应锋利、前角大、切削速度中等,进给量过大会因回弹造成尺寸超差。钻孔后孔径会收缩 0.05~0.15 mm,精加工前应留余量并让工件冷却稳定后再铰。
压制成型件的内应力需要在加工前释放。板材若直接从大板切下小块,去除表层后内部应力重新分布,薄长件容易弯曲。规范做法是粗加工留 1~2 mm 余量,静置 24 h 后再精加工,对精度要求高的零件还需做退火处理。
装配环节的核心是热补偿与固定方式。长导轨不能两端都做死固定,一端固定一端浮动是常见做法;沉头螺钉的沉孔深度应比螺钉头深 0.5~1 mm,给热膨胀留出轴向滑移空间。螺栓预紧力不宜过大,塑料在持续压紧下会冷流,预紧力在数周内衰减 30% 以上是正常现象。
磨损过快是最常见的失效。原因通常是 pv 值超限、对偶面粗糙度过大或异物进入摩擦副。检查磨损面形态:均匀磨薄说明载荷与速度匹配不当;出现沟槽说明有颗粒嵌入;出现熔融拉丝说明局部温升过高,速度已超出材料极限。
变形与伸长表现为导轨起拱、滑块卡滞。按线膨胀系数反算温升,若伸长量超过预留间隙,说明设计阶段低估了温差。现场可测量起拱高度与导轨长度,反推等效温升,再决定是加大间隙还是改用低膨胀改性牌号。
开裂多发生在固定孔周围或薄壁过渡处。塑料的缺口敏感性在低温下更明显,孔边若无倒角或圆角过渡,应力集中会导致裂纹从孔边起裂。修复方式不是简单换件,而是改结构:加大孔边圆角、增加垫圈分散压力、或改用腰形孔吸收位移。
第一个误区是把 UHMW-PE 当成万能耐磨材料。它的优势在低速、中低载荷、有冲击的场合,高温高速重载下会被聚甲醛、尼龙或聚醚醚酮反超。
第二个误区是按钢的间隙设计塑料配合。热膨胀系数差 10 倍以上,同样的配合在温升后可能从间隙变成过盈,咬死的案例多由此而来。
第三个误区是认为塑料不需要润滑。自润滑不等于零摩擦,加油后摩擦系数可下降一半,寿命明显延长,只有在洁净或免维护要求下才完全干运行。
第四个误区是忽视对偶面状态。塑料磨损往往由钢件表面粗糙度或锈蚀决定,只换塑料条而不处理对偶面,新件会在同样短时间内再次失效。第五个误区是用螺栓强行压紧,导致局部冷流与厚度减薄。
问:同样尺寸的耐磨条,为什么有的用半年就磨穿,有的能用三年?
答:差别多在 pv 值与对偶面状态。若实际面压乘线速度已接近材料允许上限,磨损率会成倍上升;对偶钢件若粗糙度超过 Ra 3.2 μm 或存在锈蚀,磨料磨损会主导整个过程。建议先测实际载荷与速度,再核对材料允许值。
问:塑料导轨在夏天出现起拱,是否需要更换材料?
答:先核算热膨胀量。1 m 长的 UHMW-PE 导轨升温 20 K 可伸长 3~4 mm,若两端固定且未留间隙,起拱是必然结果。把一端改为浮动固定或加大腰形孔行程,通常即可解决,不必换材料。
问:UHMW-PE 可以用于食品直接接触场合吗?
答:基础树脂本身化学惰性较好,但是否符合食品接触要求取决于具体牌号是否取得相应认证,以及是否添加了不可用于食品接触的改性剂。选型时应核对材料声明与合规文件,不能仅凭材料名称判断。
问:塑料滑动件在低速下出现爬行抖动,怎么处理?
答:这是黏滑现象,源于静摩擦与动摩擦的差值。可通过提高表面光洁度、改用含油或含二硫化钼的改性牌号、适当增加预压或改用滚动导向来抑制。单纯提高速度往往会加剧而不是缓解。
穆特菲尔德的产品体系建立在 UHMW-PE 的材料特性之上,分子量决定耐磨与抗冲击,热膨胀系数决定配合间隙,允许线压力与 pv 值决定寿命边界。把这四个量算清楚,选材与结构设计才有依据。
可进一步获取的技术资料包括各牌号的密度、分子量区间、摩擦系数与磨损率曲线、热膨胀系数与允许 pv 值表、食品接触与静电泄放合规声明,以及机加工与装配的推荐公差。具体数值应以厂商最新技术资料为准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102