欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
螺栓连接的本质是通过预紧力使被连接件保持压紧状态,从而承受外载荷并防止松动。扭矩只是实现预紧力的手段,而非目标本身。同一扭矩在不同条件下产生的预紧力可能相差很大,原因在于扭矩在传递过程中被摩擦消耗:螺纹副摩擦与支撑面摩擦合计可占输入扭矩的大部分,实际转化为预紧力的比例并不高。摩擦系数受润滑状态、表面粗糙度、镀层与是否重复使用等因素影响,因此"按扭矩值拧紧"并不等于"获得设计预紧力"。理解这一点是螺栓连接可靠性控制的起点。
工程上用扭矩系数把扭矩与预紧力联系起来,但该系数是一个统计量,同一批螺栓在不同润滑条件与不同装配条件下会分散。分散带来的直接后果是:按统一扭矩紧固时,部分螺栓预紧力不足而部分超拧。预紧力不足会导致连接在振动与交变载荷下松动;超拧则可能使螺栓进入屈服甚至断裂。因此对关键连接,仅规定扭矩值是不够的,还需要规定润滑方式、紧固顺序与是否重复使用等条件,把影响扭矩系数的因素一并受控。
扭力扳手按结构分为预置式、指示式与电子式。预置式可设定目标扭矩,达到设定值时发出提示,适合批量紧固;指示式通过指针或刻度显示实时扭矩,适合需要观察过程与验证的场合;电子式可记录扭矩值并导出数据,适合需要留存紧固记录的产线。精度等级以满量程的百分比表示,选型时需注意两点:一是精度等级应满足紧固公差要求;二是在该精度下工作扭矩应落在量程的合适区间,通常在量程中段精度表现最佳,长期间在量程两端使用会降低判读准确性。
多螺栓连接的紧固顺序会显著影响最终预紧力的均匀性。若按顺序逐个把螺栓拧到目标扭矩,先拧的螺栓会在后续螺栓紧固过程中因被连接件变形而损失部分预紧力,导致最终各螺栓预紧力差异较大。规范做法是采用分步紧固:先按对称或交叉顺序把全部螺栓拧到较低的预紧水平,再逐步提升到目标扭矩。对法兰与密封连接,紧固顺序还直接影响密封垫受力均匀性,顺序不当会造成局部泄漏。因此紧固顺序应写入作业指导书,而不应依赖操作者习惯。
紧固完成后需要进行复核。常见方法是扭矩复核:在已紧固的螺栓上施加略高于目标值的扭矩,观察是否转动。这种方法的问题是可能把原本合格的螺栓再次拧紧,改变其预紧力。更可靠的方法是标记法配合抽检:在螺栓与工件上做相对位置标记,运行一段时间后检查标记是否错位,据此判断是否发生松动。对关键连接,可采用直接测量螺栓伸长量的方法评估预紧力,但需要专门的测量手段与基准数据。选择复核方法应考虑其对连接状态的影响。
润滑状态是影响扭矩系数最直接的因素。干燥螺纹与充分润滑螺纹在相同扭矩下产生的预紧力差异明显;不同润滑剂的效果也存在差别。生产现场常见的问题是同一批产品在不同班次使用不同润滑方式,或部分螺栓涂油而部分未涂,导致预紧力分布分散。规范做法是明确润滑剂类型与涂抹方式,并在作业指导书中规定。对高强度螺栓连接,应避免使用成分不明的润滑剂,因为某些润滑剂可能影响氢脆敏感性或与镀层不相容。
螺栓是否可重复使用取决于其使用条件与状态。经历过高预紧力紧固的螺栓可能已产生塑性变形,再次使用时预紧力特性会发生变化;螺纹损伤、锈蚀与镀层剥落都会影响扭矩系数的稳定性。对关键连接,应按标准规定评估重复使用条件,常见做法是检查螺栓长度变化、螺纹状态与是否有明显变形。对普通连接,可重复使用但需保证螺纹清洁、无损伤并采用相同润滑条件。把重复使用条件写入规范,可避免现场凭经验判断带来的不一致。
常见缺陷包括预紧力不足导致松动、超拧导致螺栓屈服、漏拧以及螺纹损伤。松动的典型表现是连接在振动环境下逐渐失稳,可通过防松措施如弹性垫圈、螺纹锁固剂或专门的防松结构改善。漏拧多发生在多螺栓连接的隐蔽位置,可通过标记法配合目视检查避免。螺纹损伤常源于工具头部与螺栓规格不匹配或施力方向偏移,应通过规范工具选型与使用方式预防。将这些缺陷与对应的预防措施写入检查清单,是提高一次合格率的有效办法。
对关键连接的紧固过程应保留记录,内容包括紧固工具编号、设定扭矩、实际紧固时间与操作者。电子式扭力扳手可自动记录并导出数据,便于形成追溯档案。记录的价值在于出现问题时能回溯当时的工艺条件,也能通过数据趋势发现工具精度漂移。若缺乏记录,紧固质量的讨论只能停留在结果层面,难以定位原因。对批量生产,可考虑按批次抽样保存记录,兼顾管理成本与追溯需求。
问:按扭矩拧紧就一定能保证连接可靠吗?答:不一定。扭矩需通过摩擦传递为预紧力,摩擦条件不同会导致相同扭矩下的预紧力差异明显。关键连接还需规定润滑方式、紧固顺序与重复使用条件。
问:扭力扳手如何选择量程?答:工作扭矩应落在量程中段,该区间精度表现最佳。长期在量程两端使用会降低判读准确性,同时精度等级应满足紧固公差要求。
问:多螺栓连接为什么要分步紧固?答:先拧的螺栓会在后续紧固中损失预紧力,导致最终分布不均。分步对称紧固可显著改善预紧力均匀性,对法兰密封连接尤为重要。
问:如何检查螺栓是否松动?答:可用标记法在螺栓与工件间做相对位置标记,运行后检查是否错位;也可按周期抽检扭矩。直接对已紧固螺栓施加扭矩复核会改变其预紧力,应谨慎使用。
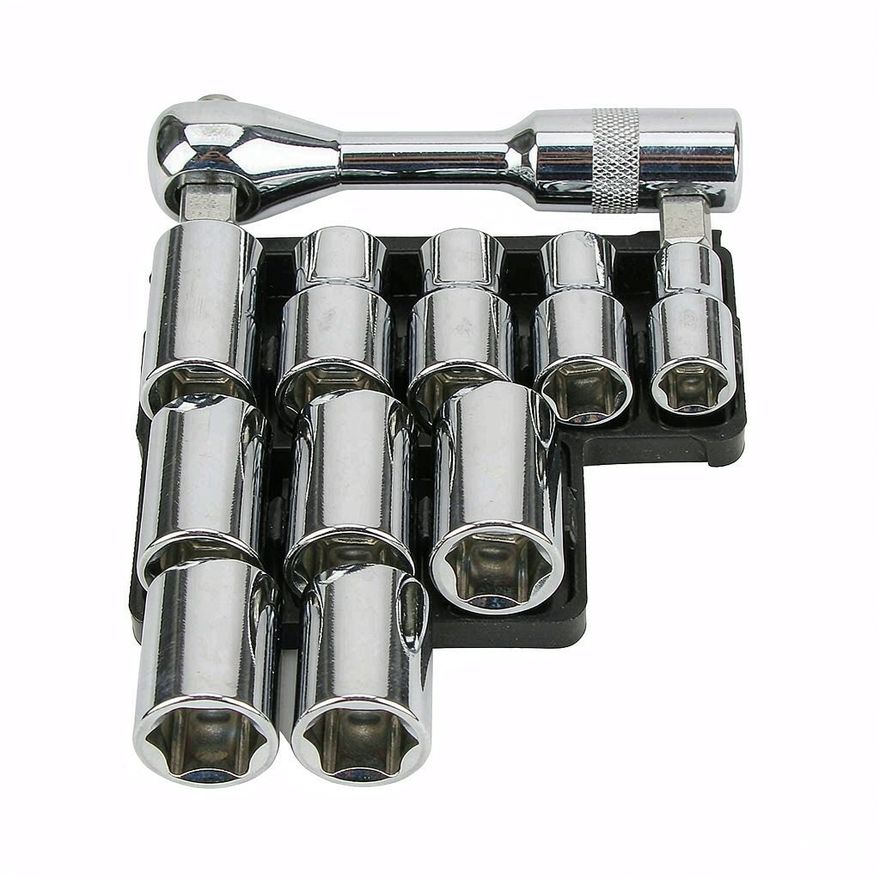
扭矩控制的实质是通过控制摩擦条件与紧固过程获得稳定的预紧力,只关注扭矩数值而忽略润滑、顺序与工具精度,往往无法达到预期效果。摩比工品提供齿力扭力扳手、套筒、力矩工具及紧固件与防松产品的现货查询与批量报价,可按螺栓规格、目标扭矩与紧固位置给出工具与工艺配套建议,如需建立紧固扭矩规范与记录制度,欢迎联系平台客服获取选型资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102