欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
导轨块在低速进给时出现一顿一顿的跳动,位置曲线呈阶梯状,操作者常把它归因为伺服参数没调好。加大增益后抖动可能暂时减轻,但很快又以另一种形式出现,甚至演变为啸叫。这类现象的根源大多不在控制环,而在摩擦副本身:塑料导轨面与钢对偶面之间的摩擦特性已经改变。
黏滑现象的本质是静摩擦系数大于动摩擦系数。当驱动力缓慢增加时,摩擦面先被弹性地拉住不动,力积累到超过静摩擦极限的瞬间突然滑动,随后动摩擦降低、阻力骤减,运动又冲过头,接着再次被拉住。这个循环的频率通常在 5~50 Hz,正好落在位置环带宽附近,因此会被误认为控制振荡。
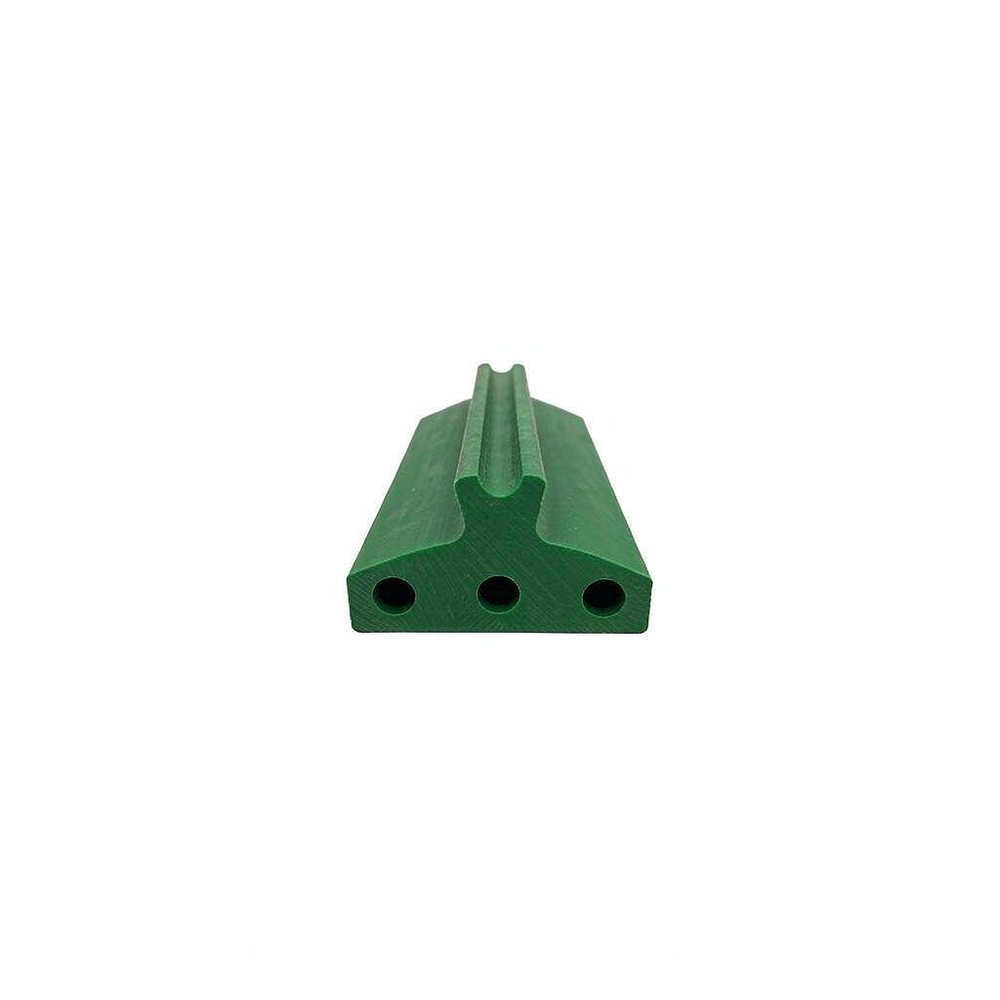
穆特菲尔德的 UHMW-PE 导轨件本身具有较低的摩擦系数与自润滑性,属于抑制黏滑的有利材料。但材料优势会被表面附着物、润滑剂误用与 pv 值超限抵消,本文按机理、参数、附着物、维护四条线展开。
静动摩擦差是内因。干摩擦下 UHMW-PE 对钢的静摩擦系数约 0.15~0.25,动摩擦系数约 0.1~0.2,差值不大但足以在低速时引发爬行。油润滑可以把两者都降到 0.05~0.1,差值进一步缩小,这是加油能抑制爬行的原因。
系统刚度是外因。传动链中的联轴器、丝杠、皮带与支架都是弹性环节,刚度越低,储能越多,一旦滑动释放的能量越大,爬行幅度越明显。同样的摩擦特性,装在短而粗的丝杠上可能完全看不出来,装在长皮带传动上就非常明显。
速度是触发条件。黏滑只发生在低速段,因为速度高时动摩擦占主导、惯性也足以平滑过渡。经验上,滑动速度低于 5~10 mm/s 时黏滑风险显著上升,低于 1 mm/s 时几乎必然出现,具体阈值取决于摩擦差与系统刚度。
塑料导轨面的工作状态由三个量共同界定:面压 p、滑动速度 v 与表面状态。三者互相牵制,只看其中一项就会失准。
清洁频率应按污染速率确定,而不是统一按月。切削工位建议每班次擦拭一次导轨面,粉尘环境每 2~3 天一次,洁净环境可延长到每月。擦拭应使用无绒布配合中性清洁剂,禁用含氯溶剂,氯离子会应力腐蚀钢对偶面。
清洁顺序是从上到下、从外到内:先清除导轨罩与刮板上的堆积物,再擦拭导轨面,最后检查端部与死角。擦拭后应重新涂敷薄层润滑剂,干摩擦运行的时间不宜超过一个班次,否则磨损量会明显增加。
定期检查三项内容:一是导轨面有无犁沟、压痕与变色,变色说明局部温升过高;二是刮板唇口是否磨损或翻边,唇口失效会让污染物直接进入;三是紧固螺钉有无松动,塑料件在温度循环下预紧力会衰减 30% 以上,建议每 6 个月复紧一次。
爬行排查按四步走。第一步降低进给速度到 0.5 mm/s 观察,若爬行加剧则确认是摩擦问题而非控制问题。第二步清洁导轨面并重新涂敷润滑剂,若爬行明显减轻,说明附着物是主因。第三步测实际面压与速度,核算 pv 值是否超限。第四步检查传动链刚度与预压,必要时改结构。
表面犁沟与凹坑是另一类失效。犁沟方向沿运动方向、深度均匀,多为磨料磨损,来源是附着颗粒;凹坑呈局部塌陷状,多为面压过高引起的冷流。两者的处理方式不同,前者改善防护与清洁,后者要降低面压或改用抗蠕变改性牌号。
导轨端部的异常磨损常被忽略。行程末端速度最低,停留时间最长,若在此处发生黏滑,磨损会集中出现。检查时可对比行程中段与端部的磨损量,端部明显更重说明低速段润滑不足或存在爬行。
第一个误区是用提高增益来压爬行。增益提高会让黏滑引起的过冲更剧烈,短期看似平稳,长期加剧导轨磨损与伺服电流波动。
第二个误区是认为塑料导轨不需要润滑。自润滑只表示可以在无油条件下工作,不代表摩擦系数最低,加油后摩擦系数可下降一半,黏滑倾向明显减弱。
第三个误区是润滑越多越好。过量润滑脂会吸附粉尘形成研磨膏,反而加速磨损,油膜厚度控制在几微米量级即可。
第四个误区是只清洁导轨不清洁刮板。刮板唇口失效后污染物持续进入,清洁只是暂时缓解。第五个误区是忽视温度对预压的影响,塑料热膨胀系数是钢的十倍以上,温升后预压可能从间隙变成过盈。
问:低速爬行调伺服参数能解决吗?
答:只能部分掩盖。黏滑的根源是静动摩擦差与系统刚度,参数调整改变的是响应速度而非摩擦特性。可行做法是清洁与润滑降低摩擦差、提高传动刚度减少储能,必要时在低速段叠加微小振颤信号破坏黏着状态。
问:塑料导轨面出现黑色油泥,是否必须更换导轨块?
答:先清洁判断。油泥厚度在 0.05~0.1 mm 时多可用中性清洁剂配合无绒布清除,清除后检查表面有无犁沟与压痕。若只是表面污染、无深度损伤,可继续使用;若出现深度超过 0.1 mm 的沟槽,则应更换并同步改善防护。
问:导轨块用多久需要更换?
答:没有统一时间,取决于 pv 值、清洁状况与运行时长。判据是磨损量:厚度减薄超过原始厚度的 10%,或出现明显台阶、裂纹、局部塌陷时应更换。建立定期测厚记录比按时间更换更可靠。
问:为什么同一台设备夏天爬行更明显?
答:温度升高会同时改变几个量:塑料热膨胀使预压增大、润滑脂粘度下降导致油膜变薄、塑料硬度下降使实际接触面积增大。三者叠加会让静摩擦上升,黏滑更易触发。夏季应缩短润滑周期并复核预压。
导轨块的爬行是摩擦学问题,不是控制参数问题。把静动摩擦差、系统刚度、滑动速度与表面附着状态四个量放在一起看,才能解释为什么同一套参数在不同工位上表现不同。清洁与润滑是成本最低的干预,结构刚度是效果最持久的干预。
可进一步获取的技术资料包括各牌号的摩擦系数与磨损率曲线、允许 pv 值与面压限值、热膨胀系数与配合间隙推荐值、清洁与润滑剂兼容性说明。具体参数以厂商发布的最新技术资料为准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102