欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
封口微漏在抽检时不易发现,往往在灭菌、运输或长期存放后才暴露。出现泄漏时,现场通常反复调整温度与时间,压力均匀性却很少被测量。压力不足会让界面存在微观空隙,压力过大又会把熔体挤出封口区,两者都表现为强度不足。本文以哈沃(Hawo)热封设备与封口结构为对象,梳理压力不均的来源、与温度时间的耦合以及微漏检测的做法。
典型表现是:封口沿宽度方向出现发白条带或通道状未熔合,剥离时手感强弱不均,从一端撕开时阻力明显小于另一端;染色渗透或负压检测发现针孔与细通道;同一参数在不同批次膜材上表现不同,更换膜卷后泄漏率突然上升。微漏的隐蔽性在于外观可能完全正常,仅凭目视与手感抽检的漏检率高,因此需要组合检测手段。
热封依靠温度、压力与时间三个参数共同作用。温度使材料达到熔融或软化状态,压力保证两层膜界面充分贴合并排出夹在中间的气体,时间决定热量传递与熔体流动的完成度。压力不足时界面存在微观空隙,熔体无法填满,冷却后形成细通道;压力过大时熔体被挤出封口区,封口边缘变薄,剥离时从薄边起裂。两者都表现为封口强度低,但断面形态不同,可据此反推原因。
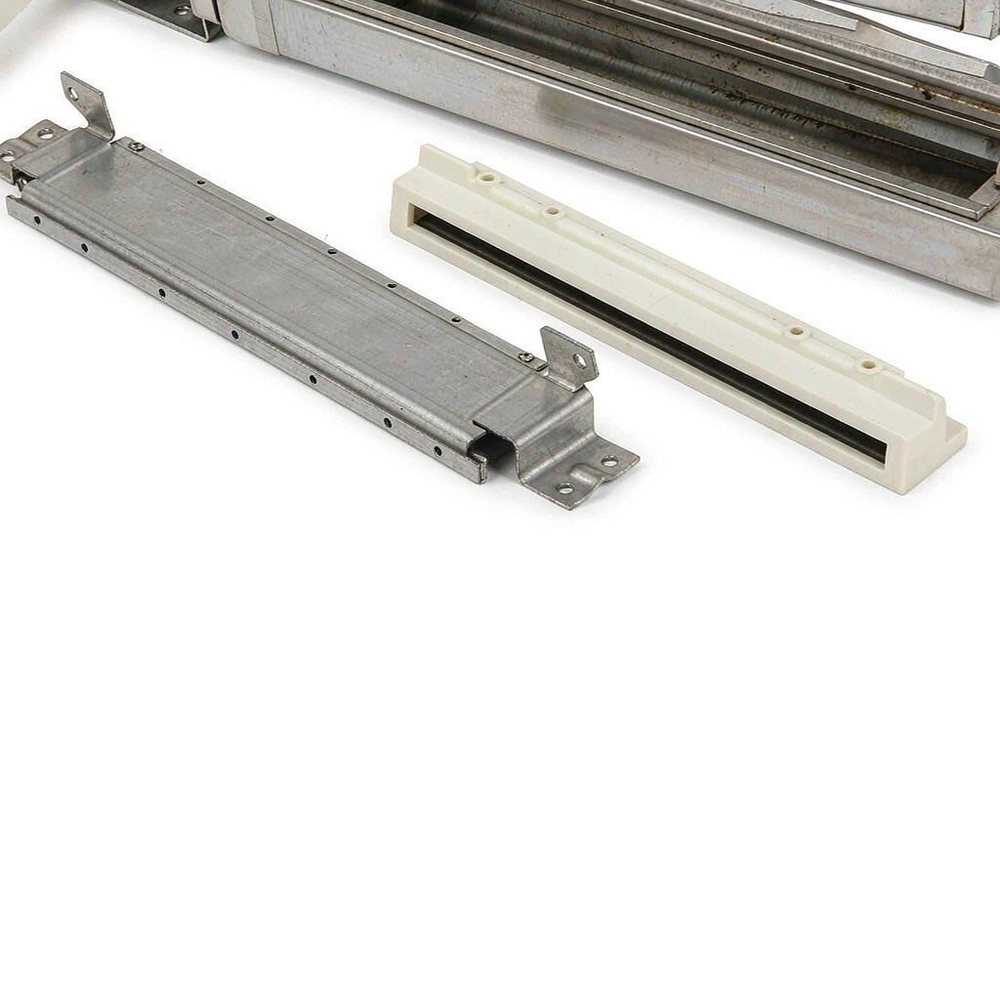
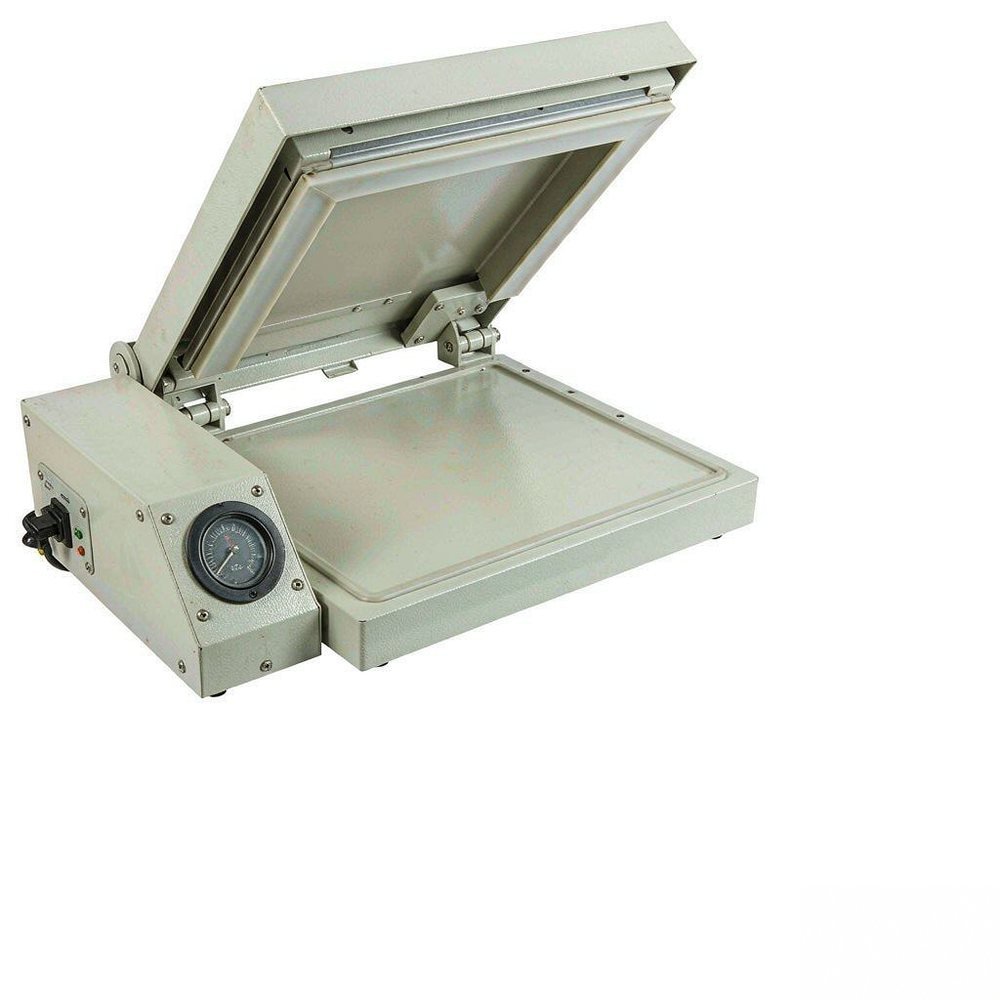
压力不均的来源分三类:执行机构的力分布,气囊式依靠气压均匀性、弹簧式依靠弹簧一致性、连杆式依靠机构几何;压条的平行度与直线度,压条变形或安装倾斜会使一端压力高、一端低;覆层与膜材的厚度公差,覆层磨损后局部厚度减薄,压力在该处集中。封口宽度方向上压力分布的均匀性,直接决定封口各处的熔合程度。
需要核对的参数包括封口温度档位、压力值或档位、加热与冷却时间、封口宽度、剥离强度与密封性判据。温度与压力存在补偿关系:温度偏低时可适度提高压力或延长时间改善熔合,但补偿有边界,温度不足时无论怎样加压都无法形成连续熔合,只会把膜材压薄。
判据应分强度与密封两类:强度用剥离力或剥离形态判定,正常封口应出现材料本体撕裂而非界面分离;密封性用负压衰减或染色渗透判定,出现连续通道或针孔即不合格。抽检要覆盖封口宽度的两端与中部,只测中间位置容易漏掉边缘的欠压区。
压力分布可直接测量:在压条与膜材之间放入压敏纸或薄膜压力传感器,按实际压力与时间闭合一次,取出后观察显色或读取分布曲线,即可看到宽度方向的压力梯度。温度分布用多点热电偶或红外方式核对,重点看两端与中部差异。密封性检测常用负压法:把封好的样袋放入真空腔或浸入水中,观察是否连续冒泡或压力衰减;染色渗透法适用于定位通道,把染色液注入袋内静置后观察封口外侧是否渗出。剥离强度按抽样频次做拉伸,记录力值与断裂位置。
处置按测量结果分工:压力梯度明显则校正压条平行度、检查气囊气压或弹簧一致性;覆层磨损或起皱则更换覆层并重新校验;温度两端偏低则检查加热板与传感器的贴合。参数调整应建立在压力分布已均匀的前提上,否则只是把欠压区的缺陷转移到另一处。
参数窗口建议按膜材建立:对每种膜材记录温度、压力、时间与封口宽度的可用区间,取区间中部作为生产参数,留出上下调整余量。更换膜卷时做首件剥离与密封检测,确认参数仍适用后再批量生产。
维护包含固定动作:覆层按使用次数或外观状态更换,出现起皱、破损、粘料即换;压条表面每班清洁,去除膜屑与残留;按周期校验压条平行度与压力值;气囊或弹簧按累计动作次数更换;加热板与温度传感器的贴合状态定期检查。参数设置加锁定与记录,避免不同班次随意调整,更换记录与抽检数据一并归档。
问:封口外观正常但负压检测有气泡,可能是什么原因?
答:多为微通道。压力不足时界面存在未熔合空隙,外观仍可平整。应测压力分布并检查覆层是否起皱,同时确认温度是否处于该膜材的熔合区间。
问:温度调高能否弥补压力不足?
答:只能部分弥补且有边界。温度升高使熔体黏度下降、流动性改善,但压力不足留下的气体无法排出,仍会形成通道;温度过高还会使膜材收缩、封口脆化。
问:同一参数换膜卷后泄漏率上升,怎么处理?
答:先做首件剥离与密封检测,确认新膜卷的热封层厚度与配方是否一致;再按膜材重新确定参数窗口,不要沿用上一批的参数直接生产。
封口微漏的排查,核心是把看不见的压力分布测出来,再把温度与时间的补偿作用限定在合理边界内。压力均匀性、覆层状态与膜材批次三项固定核对,参数窗口按膜材建立,微漏才有稳定的检出率。哈沃(Hawo)在热封设备的加压结构、覆层材料与温控方式方面可提供结构与参数资料,涉及压力分布测量与封口强度抽检方法时建议对照技术资料逐项确认。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102