欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
一条网络链路从配线架到信息插座,中间经过线缆本体与两端的接头。线缆本体的性能由制造工艺决定,出厂时一致性较好;而接头质量完全取决于现场施工,是整条链路中最容易产生波动的环节。实际运维中遇到的链路故障,绝大多数集中在接头部位:接触不良造成的间歇性丢包、端接顺序错误造成的链路不通、压接不足造成的接触电阻偏高。这些问题有一个共同特征:链路在刚完工时可能通过测试,但在使用中因温度变化、振动或插拔而暴露。因此接头工艺是布线工程质量控制的重点,理解影响压接质量的因素,是提升一次合格率的前提。
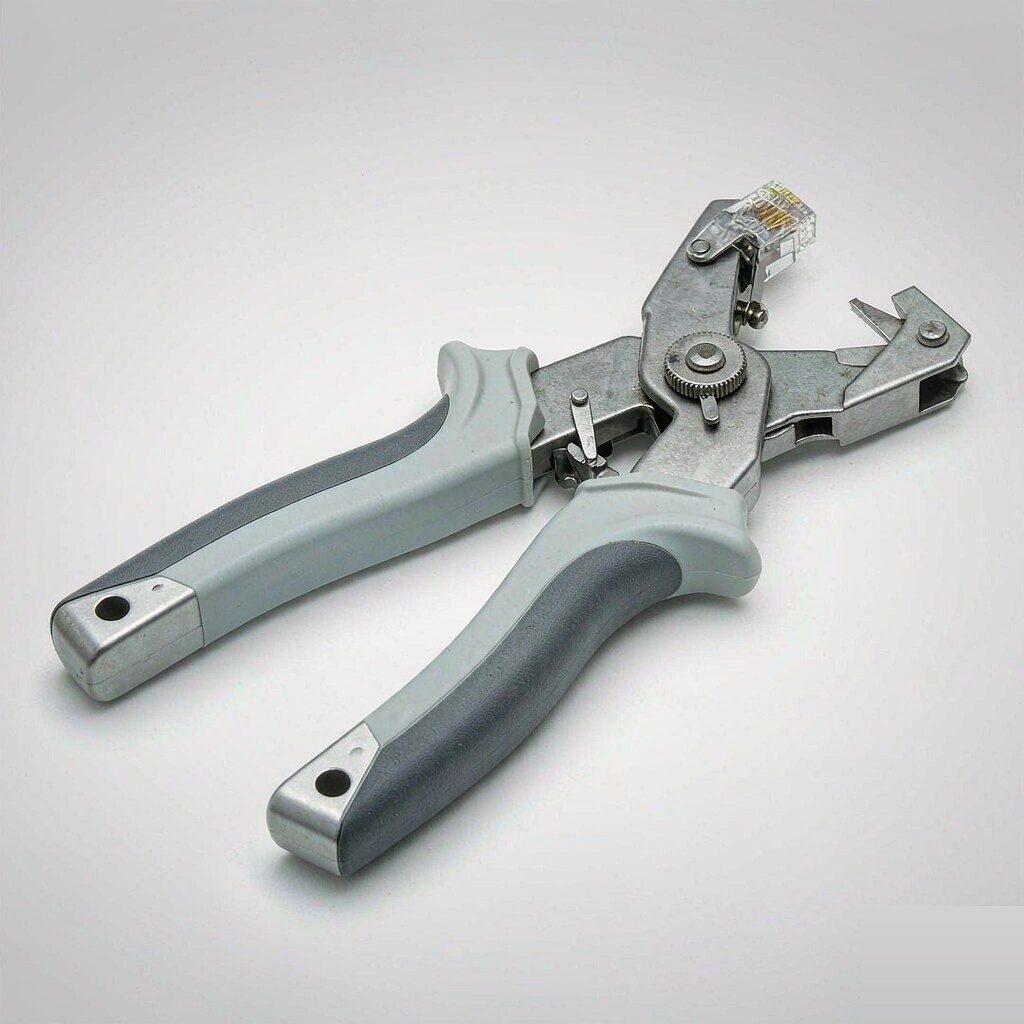
压接质量可以用三个因素来描述:模具与端子规格的匹配、压紧力的稳定程度、以及压接位置的准确性。模具与端子的匹配是基础,不同端子体系要求的型腔形状不同,跨体系使用会造成压接截面形状不达标,表现为接触面积不足或端子变形。压紧力的稳定程度决定批量作业的一致性,手动工具完全依赖操作者的力度,在长时间作业中会因疲劳而下降,导致后段施工的接头质量低于前段。压接位置的准确性则涉及端子上的压接区,若压接偏离该区域,可能压在外护套上或压到导体末端之外,两种情况都无法形成可靠连接。三者之中,压紧力的稳定性最容易被忽略,因为它不会造成明显的不合格,而是形成质量参差的分布。
端接顺序错误是链路不通的常见原因,其特点是容易在完成后被忽略,因为插头外观看起来完全正常。核对方法主要有两种:一是使用专用测试仪进行接线图测试,逐对确认导通关系是否正确,这是最可靠的验证方式;二是目视核对,在压接前按线序标准逐一确认线对排列,压接后再透过插头端面观察导体位置是否与预期一致。目视核对适用于施工过程中的自检,但不能替代仪器测试。为减少错误概率,可按线序标准制作参照卡悬挂在作业台前,并在端接完成后立即测试,避免问题积累到工程后期才发现,那时需要返工的链路数量会更难控制。
现场检验应以仪器测试为主、目视为辅。仪器测试可选用适合现场使用的链路验证仪,检查接线图、长度与基本性能指标;对要求较高的工程应使用认证级测试仪,按对应等级标准完成全部参数测试并出具报告。测试应在端接完成后立即进行,使不合格链路能就地返工。目视检验用于快速筛查外观异常,包括端子有无变形、护套是否被压入压接区、线序排列是否与标准一致、插头端面导体是否都到位。需要提醒的是,目视正常的接头不一定合格,因此目视只能作为初筛,不能作为验收依据。此外,测试仪器的校准状态也需确认,否则测量结果的偏差会直接影响判断。
提升一次合格率的有效手段是把端接过程拆解为标准工序并固定下来。典型工序包括:按设计长度剪裁线缆并预留余量、剥除外护套时控制长度、按线序排列并整理线对、修剪导体至统一长度、插入插头并确认导体到位、使用匹配工具压接、压接后立即测试并记录。每一步都应有明确的作业要求与自检动作,例如修剪导体长度统一可确保插入后导体位置一致,避免部分导体未到达压接区。工序标准化的作用是减少对个人经验的依赖,使新员工也能按流程产出合格接头。配套措施包括在作业区域张贴工序图示、准备足够的专用工具避免共用等待、以及在每批施工开始时完成首件测试确认工艺参数。
问:为什么同一批施工的链路质量参差不齐?答:通常与压紧力不稳定有关。手动工具依赖操作者的力度,施工初期力度较大且专注度高,随着作业时间延长与疲劳累积,压紧力可能下降,导致后半段接头质量偏低。改用带力值控制机构的工具可显著改善一致性,同时应合理安排作业节奏,避免连续长时间施工。
问:现场测试仪器的选择需要注意什么?答:应确认仪器支持的测试等级与参数是否覆盖工程要求,并检查校准状态是否在有效期内。低等级验证仪只检查基本连通性与接线图,无法反映衰减与串扰等性能指标,用于验收会遗漏性能不达标但能通的链路。用于验收的测试数据应来自满足对应等级要求的仪器,并形成完整报告。
问:返工链路应该如何处理?答:应重新端接而不是尝试局部修补。常见做法是剪去原接头并重新制作,同时检查导致失败的原因:若是线序错误则核对排列;若是压接不良则检查工具与模具是否匹配;若是导体已受损则需剪去更长一段重新剥线。返工后必须重新测试,并在记录中标注返工情况,便于分析是否有系统性问题。
问:如何减少施工中的端接错误?答:可从三方面入手:把工序标准化并张贴图示,减少记忆负担;使用正确的专用工具,避免用不合适工具凭经验操作;坚持完成即测,使错误在最小范围内被发现和纠正。此外,把线序标准作为固定参照物放在作业台前、统一线缆颜色与编号规则,也能有效降低出错概率。
网络布线的接头质量最终决定链路的可用性与维护成本,而质量的一致性来自工具匹配、工序标准化与完成即测三个环节的配合。理想工业在压接工具模具体系、力值控制与剥线深度调节上的技术积累,使其布线工具适合作为对端接质量有要求的工程场景的候选方案。摩比工品提供网线压接头、压接模具及配套剥线、剪线与测试工具的询价与方案对接,可按线缆类型、端子规格与施工批量给出工具与模具配置建议。如需针对具体布线工程确定端接工艺与检验方法,或需要建立易损工装与模具的备件方案,欢迎联系平台客服获取技术资料与选型支持。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102