欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
液压泵的容积效率与使用寿命,本质上由一对矛盾决定:配合间隙大则内泄漏大、容积效率低;间隙小则油膜承载不足、磨损加快。设计者在图纸上给定的是间隙,而实际运行中真正起作用的是油膜厚度——它是间隙、粘度、速度与负载共同作用的结果。
这意味着同一台泵在不同油温下会有完全不同的表现:低温时油膜厚、泄漏小、效率高,但摩擦损失大;高温时油膜薄、泄漏大、效率下降,磨损风险上升。把间隙当成固定值来讨论,就无法解释为什么夏季高温时设备效率普遍下降。本文按油膜机理、间隙组成、量化影响、诊断方法、装配规范的顺序展开。
两个相对滑动的表面之间如果存在收敛的楔形间隙,且间隙中充满粘性液体,运动表面会把液体带入楔形区。由于流量连续性,液体在收敛方向被挤压,压力升高,形成能承载外负载的压力场。这就是动压润滑的基本机理。
油膜压力场的建立需要三个条件:足够的相对滑动速度、足够的液体粘度、以及收敛的几何形状。三者任一不足,油膜就无法建立,两表面进入混合摩擦或边界摩擦状态,磨损速率成倍上升。液压泵的柱塞与缸体、滑靴与斜盘、齿轮与泵体之间,都是靠这种机制维持非接触或半接触状态。
油膜厚度并非越厚越好。厚度增加会同时增大泄漏通道的截面积,内泄漏近似与间隙的三次方成正比。因此存在一个最优区间:油膜厚度与间隙的比值维持在 0.8~1.5 之间,既能承载又不至于泄漏过大。低于 0.8 进入磨损风险区,高于 1.5 则效率损失明显。
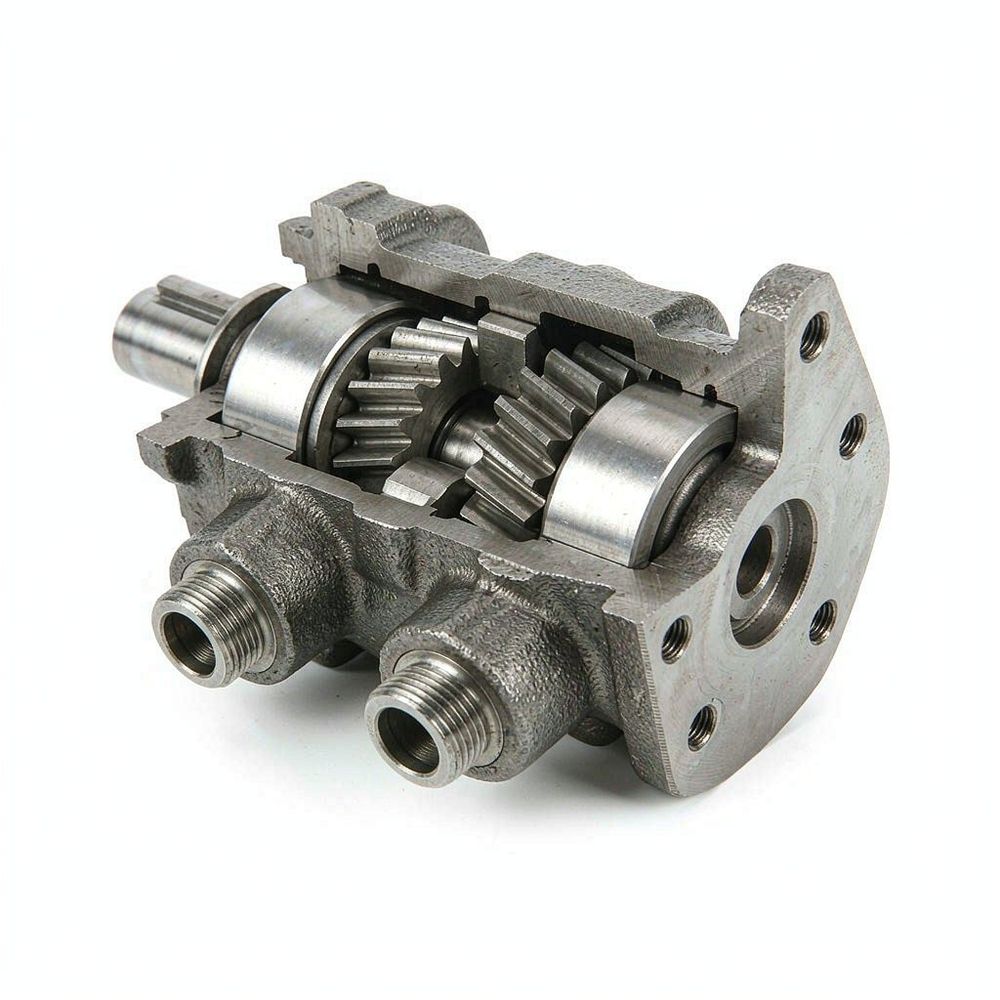
不同类型液压泵的关键间隙部位不同。柱塞泵的核心是柱塞与缸体的径向间隙,以及缸体与配流盘的端面间隙;叶片泵的核心是叶片与转子槽的间隙、叶片顶端与定子内曲线的间隙;齿轮泵的核心是齿顶与泵体内壁的径向间隙、齿轮端面与侧板的轴向间隙。
测量方法需与间隙量级匹配。微米级间隙不能用塞尺,应使用内径千分表、气动量仪或压铅丝法:在配合面间放入略厚于间隙的软铅丝,压合后测量铅丝厚度。端面间隙也可用深度千分尺配合平板测量。测量前必须清洗并恒温,温度每差 5 K,钢件的测量误差可达数微米。
油温对粘度的影响是指数型的。以 46 号抗磨液压油为例,40 ℃ 时运动粘度约 41 cSt,60 ℃ 时约 22 cSt,80 ℃ 时约 12 cSt。粘度每降低一半,同等间隙下的泄漏量近似翻倍,油膜厚度同步减薄。这就是油温从 40 ℃ 升到 80 ℃ 时,容积效率可能下降 10 个百分点以上的原因。
内泄漏与间隙的三次方成正比,这一关系决定了间隙控制的敏感度。间隙从 15 μm 增大到 20 μm,泄漏量理论上增加到约 2.4 倍。因此间隙的允许磨损量通常只有名义值的 20%~30%,超出后效率下降非常快。
清洁度按 ISO 4406 以三个尺寸段的颗粒数等级表示。伺服系统通常要求 16/14/11 或更严,一般工业系统 18/16/13,工程机械 19/16/13。关键判据是颗粒尺寸与间隙的比值:粒径接近间隙值时,颗粒恰好卡入并划伤表面,磨损速率最高。因此对 10 μm 级间隙的柱塞泵,5~15 μm 的颗粒危害最大,而这恰恰是普通滤芯容易放过的一档。
温度上限方面,多数矿物液压油建议连续工作温度不超过 60 ℃,短时不超过 70 ℃。超过 70 ℃ 后油液氧化速率显著加快,每升高 10 K 寿命约减半,同时生成漆膜与油泥,进一步堵塞间隙。
容积效率等于实际流量除以理论流量。理论流量由排量与转速相乘得到,实际流量可用流量计在额定压力下测量。低于 85% 提示内泄漏已明显增大,低于 75% 通常需要检修。注意测量时油温需稳定在 40~50 ℃,否则数据无可比性。
壳体回油量是更直接的指标:把壳体泄油管接入量杯计时测量,正常应小于总流量的 1%~3%。回油量突然增大,说明内部间隙已经扩大或密封失效。这一方法不需要拆泵,适合现场初判。
压力保持试验用于判断保压性能:把系统升到额定压力后切断供油,记录压力从额定值降到某一比例所需时间,与该机型基线比对。时间明显缩短说明内泄漏增大。做此试验需确认阀件无泄漏,否则无法区分是泵还是阀的问题。
油液分析提供磨损证据:颗粒计数看清洁度等级是否超标,铁谱分析看磨粒形貌。片状磨粒提示滑动面磨损,切削状磨粒提示颗粒划伤,球形磨粒提示疲劳剥落。三种形貌对应不同的处理方向。
拆检时观察磨损纹路:配流盘上呈均匀的弧形磨痕属正常跑合痕迹,出现深沟、剥落或局部烧蓝则属异常。烧蓝说明该处曾发生干摩擦,通常与启动前未排气或油液粘度不足有关。
问:液压系统压力正常但执行元件动作变慢,是泵的问题吗?
答:先测流量而不是压力。压力由负载决定,泵磨损主要表现为流量不足。在额定压力下测实际流量并计算容积效率,低于 85% 即为泵的问题;若流量正常,应检查阀件开口与执行元件内泄漏。
问:夏季高温时设备效率明显下降,如何改善?
答:先测油温。46 号油从 40 ℃ 升到 80 ℃,粘度从约 41 cSt 降到约 12 cSt,泄漏近似翻倍。改善路径有三:提高冷却能力把油温压到 60 ℃ 以下、改用粘度指数更高的油品、检修已磨损的间隙。三者需同时评估,单靠冷却往往不够。
问:清洁度等级达标了,为什么还有颗粒磨损?
答:等级是按大于某尺寸的颗粒计数统计的,与间隙量级匹配的颗粒可能仍在范围内。对 10 μm 级间隙,应关注 5~15 μm 区间的颗粒数,必要时提高过滤精度等级或增加精滤回路。
问:大修后容积效率仍不达标,可能是什么原因?
答:常见原因有三:配合件未成套更换导致间隙不匹配、装配时污染进入间隙、以及跑合期油温过高造成初期磨损。应复测各部位间隙、检查滤芯是否有异常磨屑,并核对跑合工艺。
液压泵的间隙与油膜是一对动态平衡:设计给定间隙,运行决定油膜,而油温与清洁度是两个可以主动管理的外部变量。把容积效率、壳体回油量与油液清洁度纳入定期监测,就能在效率明显下降之前发现间隙的劣化趋势。
本文给出的间隙名义值、粘度温度对应关系与诊断步骤,可作为现场判断的参考框架。Jihostroj 在液压泵产品上的谱系划分,也对应不同的压力等级与工况要求。具体型号的间隙规范、跑合工艺与油液要求,建议查阅对应产品的技术资料,并结合本厂油液检测数据建立趋势基线。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102