欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
压接是电气连接中隐蔽性最强的工序。压接不良的接头在验收时外观往往正常:端子没有变形、绝缘没有破损、连接牢固,用肉眼判断很难发现问题。真正的后果要等到运行数年后才暴露,表现为接头发热、绝缘老化甚至烧蚀。
这种滞后性意味着不能依赖事后检查。压接质量必须在工序中保证,而不是在成品上检验。理解压接的成形原理,是判断哪些因素必须受控的前提。
压接的本质是通过模具挤压让端子筒体与导线产生塑性变形,形成金属间的紧密接触。可靠连接取决于两个条件:接触面积足够大以降低接触电阻,以及机械咬合足够牢固以承受拉脱力。这两者都由模具形状、压接深度与压接位置共同决定。
模具形状决定压接后的截面形态,不同形式的模具适合不同的端子结构;压接深度决定金属变形程度,过浅则接触不足,过深则可能压伤线芯或造成端子开裂;压接位置决定变形是否发生在端子筒体的有效区域,偏移或漏压会让有效压接面积大幅减少。三者任一失控,压接质量都会下降。
模具必须与端子规格一一对应,这是压接作业中最不能妥协的一条。不同端子厂家、不同系列、不同截面的端子,其筒体内径、壁厚与材质都不同,对应模具的压接型腔形状与尺寸也不同。用近似规格的模具替代,压接后的截面形态会偏离设计状态。
压接缺陷大致可分为三类。压接不足表现为压痕过浅、截面变形不足,成因包括模具不匹配、压力未达设定值、压接位置偏移;压接过度表现为端子开裂或线芯被压伤,成因包括模具过小、压力过高或端子与导线截面不匹配;位置类缺陷表现为压接发生在筒体边缘或绝缘压接区,成因主要是定位不准或漏压。
此外还有一类容易被忽略的缺陷来自前处理:导线氧化层未清除、油污残留、线芯未完全插入筒体底部。这些问题会让压接界面不洁净,即使压接参数正确,接触电阻仍可能偏高。因此压接前的清洁与插入深度确认属于工序的一部分,而不是可选的准备工作。
压接验收应从外观、尺寸与电性能三个层面进行。外观检查确认端子无开裂、无变形异常、压痕位置正确且数量符合要求;尺寸检查确认压接后的截面高度或宽度在允许范围内;电性能检查通过接触电阻或拉脱力测试确认连接质量。
现场实施时,外观与尺寸检查适合全数或高比例执行,成本低且能发现大部分问题;电性能检查因需要设备与时间,通常按批次抽检。抽检比例应结合工序稳定性与连接重要性确定,重要回路与关键接头应提高比例。
接触电阻是压接质量最直接的量化指标。测量时应使用合适的微欧计,测量点选择在端子与导线的稳定位置,避免把测量夹的接触电阻计入结果。测量结果应与同规格合格样本的参考值对比,而不是只看绝对值。
抽检记录应包含接头编号、位置、测量值、测量时间与测量人,并保存参考样本数据。当同一批次多个接头测量值普遍偏高时,应检查模具与压接参数;当个别接头明显偏高时,应重点检查该接头的压接位置与线芯插入深度。
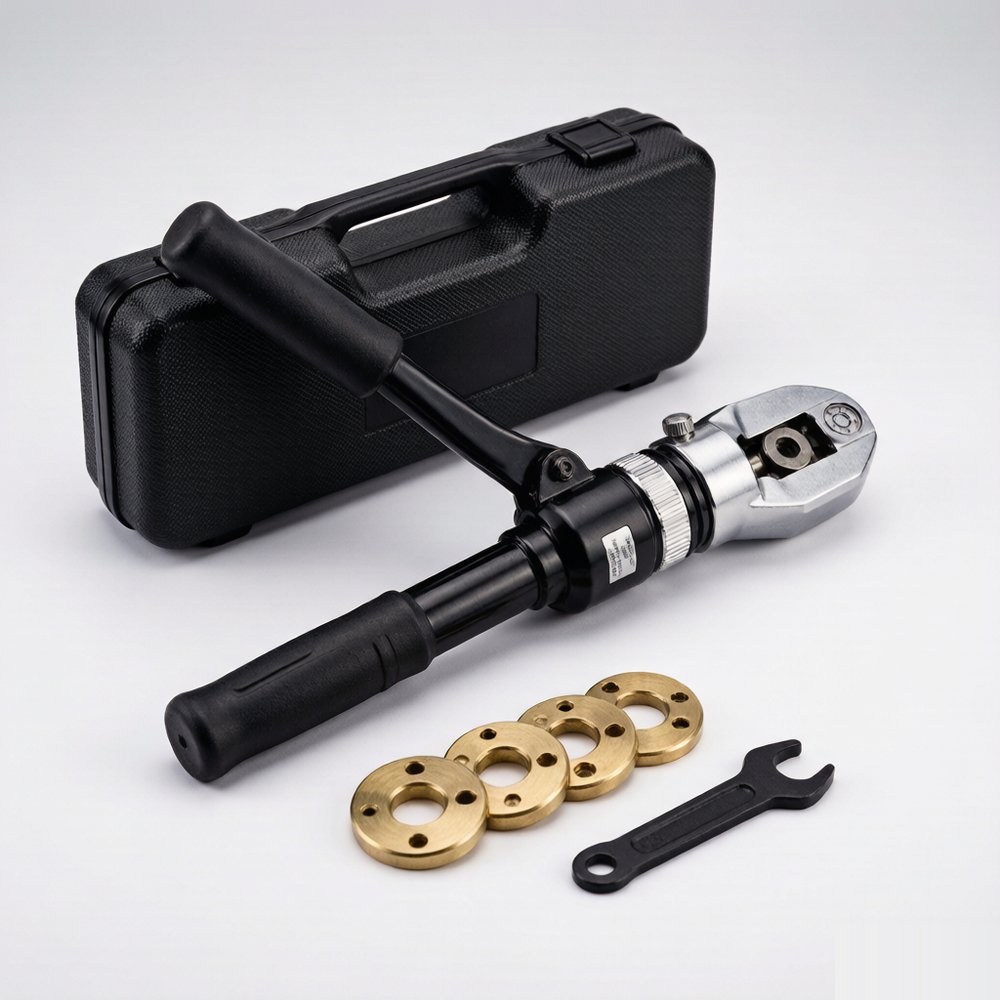
液压压接工具的压力保持与泄压结构决定每次压接能否达到设定压力。若压力不足,压接深度会随载荷波动,造成同一批次内质量离散。因此工具需要定期检查压力稳定性与密封状态,出现压力不足、泄压异常或渗油时应停用检修。
作业前应确认工具处于正常状态,并对首件做检查确认。首件检查是最经济的质量控制手段:一次压接即可验证模具、压力与操作方式是否匹配,避免在批量作业后才发现问题。建议把首件确认写入作业标准,作为批量压接的固定前置动作。
压接作业规范应明确四项内容:模具型号与端子的对应关系、压接位置标记、压接次数与顺序要求、以及前处理步骤。把这四项写成可核对的清单,可以显著减少因操作差异造成的质量波动。
培训重点应放在缺陷识别上。让操作者认识压接不足、压接过度与位置偏移的典型外观,并理解每种缺陷的后果,比单纯讲解操作步骤更有效。同时应明确操作者发现模具异常或压力异常时的停机上报流程,避免带病作业。
模具属于需要精细管理的工装,而不是普通耗材。库存管理应做到按规格编号、按项目或工序配套存放、并记录使用与磨损情况。模具缺失或磨损后若不能及时补充,现场就可能用近似规格替代,直接导致压接质量下降。
建议按常用端子规格配置模具安全库存,并对关键项目的专用模具单独管理。同时记录模具的更换周期与更换原因,若某规格模具磨损过快,应检查压接参数是否偏高或端子材质是否与预期不符。
端子压接的质量控制是一项系统工程:模具对应关系保证成形正确,工具压力保证过程一致,前处理保证界面洁净,抽检验证保证结果可查。四个环节都受控,压接质量才具备可复现性,而不是依赖某位操作者的经验。
在摩比工品(mro.mobi)平台可按压接范围、工具形式、驱动方式与模具配置检索液压压接钳与模具组,并可配套采购微欧计、密封件与液压维护备件。建议电气施工管理部门把压接工序纳入质量控制点,明确模具对应关系、压接位置要求与抽检比例,让电气连接的可靠性具备可验证的依据。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102