欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
液压系统的失效很少以单一形式出现。当一台设备的泵腔出现麻点状剥蚀、油液变成不透明的乳白色、压力表指针开始抖动时,现场往往同时面对气蚀与乳化两个问题。这两者的成因链条并不相同:气蚀源于局部压力跌破汽化压力,乳化源于水或空气以游离态混入油液。但它们共享同一条恶化路径——混入的气体降低油液体积弹性模量,让压力波动加剧,反过来又促成更严重的气穴溃灭。本文按形貌、机理、判据、诊断、处置、工况差异、验证与误区八条线索展开。
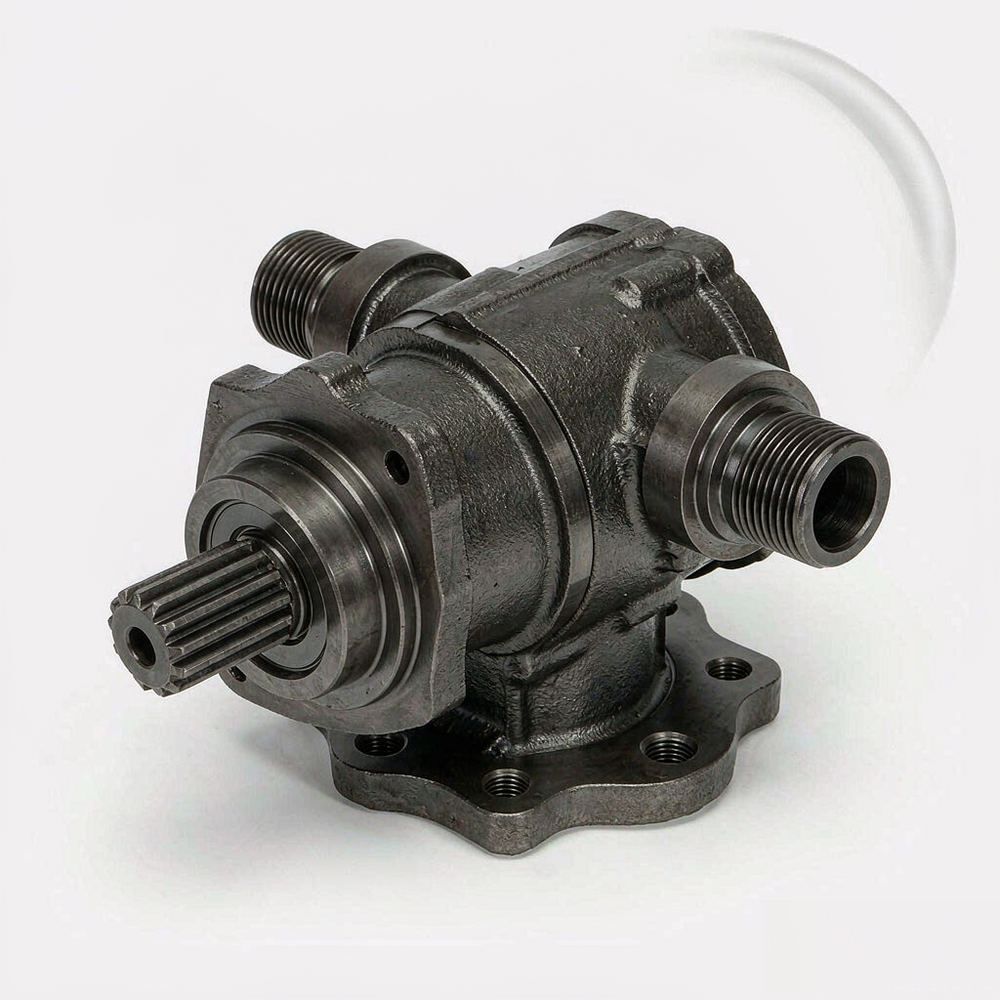
气蚀损伤的典型形貌是金属表面出现密集的麻点或海绵状凹坑,边缘呈撕裂状,没有明显的方向性划痕。损伤位置有规律可循:多出现在配流盘的高低压过渡区、齿轮泵的齿根与侧板吸油侧、柱塞泵的缸孔入口,也就是流速最高、压力最低的区域。乳化的表现则是油液由透明转为乳白或灰白,静置后分层缓慢,油箱内壁与滤芯上出现油泥。两者叠加时,麻点坑内常填充着乳状油泥,拆检时容易被误判为单纯腐蚀。区分的关键在于形貌:腐蚀的坑边缘圆钝且分布均匀,气蚀的坑边缘锐利且集中在特定流场位置。
油液中始终溶解着一定量的空气,溶解量与压力成正比。当局部静压降到该温度下的汽化压力附近,溶解空气首先析出形成气泡,压力继续下降时油液本身开始汽化。这些气泡随液流进入高压区后被迅速压缩并溃灭,溃灭瞬间产生的微射流冲击压力可达数百个大气压,反复作用在同一金属微区就会造成疲劳剥蚀。促成气穴的常见条件有四个:吸油管内流速过高、吸油过滤器堵塞、油箱液位过低导致吸油口露出、油温过高使黏度下降并加剧泄漏。其中吸油侧的问题占多数,因为泵的吸油能力由大气压与管路阻力共同决定,余量本来就不大。
乳化是水以微小液滴分散在油中形成的稳定体系,需要水、油与足够的剪切能量三者同时存在。水的来源包括冷却器渗漏、油箱呼吸口吸入潮湿空气凝结、以及检修时未及时封堵的敞口。剪切能量来自泵与阀口的节流,油液每经过一次高压节流就获得一次分散机会。抗乳化性能取决于油液配方中的破乳剂,但破乳剂会随使用时间消耗,也会被污染物的酸性物质中和。因此同一牌号的油液在新油状态下可能几十分钟就分层,在使用一年后却长时间保持乳状。这一点在诊断时非常重要:油品外观正常并不代表抗乳化能力还在。
把现象转成可比较的数据,才谈得上判断严重程度。
这些指标要成组看。单独看含水量可能正常,但吸油真空度已经偏高,说明气体是以游离态吸入而非溶解态混入;单独看容积效率下降,可能是磨损也可能是含气量升高。建议建立基线:设备投运初期在稳定工况下记录一组数据,后续对比才有意义。没有基线时,只能依靠不同工况之间的横向比较来推断。
诊断应从系统外部开始,逐层向内。第一步查吸油侧:核对吸油管内径与流速、过滤器压差、油箱液位与吸油口位置,这一层的问题不需要拆机就能确认。第二步查密封:吸油管路接头与轴封若存在微小泄漏,运行时不会渗油,反而会吸入空气,这是最隐蔽的一类。第三步查水侧:冷却器做压力保持试验,油箱底部取样检测含水量与游离水。第四步做性能测试:在多个油温点测量流量与压力脉动。拆检时应记录麻点的位置分布与深度,位置分布本身就是判断流场问题的重要线索。
处置顺序应遵循先消除成因、再修复损伤的原则。成因侧的措施包括:放大吸油管内径或降低泵转速以减小吸油阻力、更换通流能力更大的吸油过滤器、提高油箱液位、修复吸油侧漏点、更换失效的冷却器。油液侧则需要脱水脱气。
修复侧则要判断边界:配流盘与侧板的轻微麻点可以通过研磨恢复平面度,但研磨量必须控制在允许范围内,过量会改变间隙并影响容积效率;齿轮齿面与缸孔出现深度剥蚀时,修复的经济性与可靠性都不理想,通常需要更换组件。
同样的气穴条件在不同工况下的破坏速率差别很大。高转速、低油温的组合会让吸油真空度显著升高,因为低温黏度高、吸油阻力大,这是寒区设备冬季启动阶段最危险的工况。高温连续作业则从另一侧推动失效:黏度下降使内泄漏增加,油温进一步上升,形成正反馈。频繁启停的设备承受更多次的气穴溃灭循环,疲劳型剥蚀出现得更早。环境湿度高的场合,油箱呼吸带入的水分更多,乳化风险上升。间断工作的设备反而可能因为停机时间长,让游离水有时间沉降分离,表现为问题不明显但一旦连续运行就迅速恶化。
处置后的验证不能只看压力表是否稳定。建议在相同工况下复测吸油真空度、容积效率与油液含水量,并与基线数据对比;连续运行一段时间后再次取样,确认含水量不再回升,说明水源已切断。常见误区有五个:其一,把麻点直接当成腐蚀处理,忽略了流场成因;其二,只换油不清洗系统,残留的乳状油泥很快污染新油;其三,用提高油温的方式改善流动性,反而降低了黏度并加剧泄漏;其四,认为加了消泡剂就能解决含气问题,消泡剂只影响泡沫稳定性,不解决溶解空气析出;其五,忽视轴封的吸气通道,反复更换泵却始终找不到根因。
问:油液只是轻微发白,需要立即更换吗?
答:先判断含水量与破乳能力,不要只看外观。轻微发白但静置后能较快分层的油液,可通过脱水处理并查明进水途径后继续使用;若静置长时间不分层,说明破乳剂已大量消耗,建议更换。
问:吸油管看起来完好,为什么还会吸入空气?
答:吸油侧处于负压状态,微小缝隙只进气不出油,外观很难发现。可在停机后对接头涂抹皂液并短暂点动,或分段做压力保持试验定位。轴封磨损也是常见通道。
问:提高油箱油温能否缓解气蚀?
答:短期内可能让流动性改善,但油温升高会降低黏度、增加内泄漏,同时降低空气在油中的溶解度上限,反而更容易析出气泡。正确做法是降低吸油阻力而不是提高油温。
问:研磨配流盘后容积效率为什么反而下降了?
答:研磨改变了原有的端面间隙,若去除量超出允许范围,间隙变大导致内泄漏增加。研磨必须控制去除量并复测平面度,必要时更换配流盘而不是反复研磨。
气蚀与乳化是同一套系统失衡的两种表现,处理其中一个而放过另一个,问题必然复发。吉荷(Jihostroj)在航空液压上形成的污染控制与间隙控制思路,对地面设备的维护同样适用:先把吸油侧与油液状态管住,再谈元件修复。本文涉及的真空度、含水量与清洁度限值均以典型区间表述,具体机型的允许值应以厂家技术资料与油品规格书为准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102