欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
数控车削线上,一批不锈钢件的表面粗糙度在加工到第四十件时突然变差,操作工按经验直接换刀,换刀后恢复。事后检查换下的刀片,后刀面磨损带已经明显发亮,涂层在刀尖附近出现局部剥落,但刀片没有崩刃,所以报警系统没有触发。刀具磨损的判据如果只看有没有崩,就会在粗糙度失控时才被动换刀。把磨损形态、测量值与加工信号三者结合,才能把换刀点提前到可控位置。
硬质合金刀片的磨损分为正常磨损与异常损伤两类。正常磨损包括后刀面磨损、月牙洼磨损与前刀面磨损,是切削热与摩擦的必然结果,发展相对平缓。异常损伤包括崩刃、微崩、剥落、塑性变形、积屑瘤与热裂纹,发展突然,往往在短时间内使刀具失效。区分两者的意义在于处理方式不同:正常磨损按寿命管理,到阈值更换;异常损伤要查找原因,否则换新刀片后仍会重复出现。判断时先看磨损位置与形态,再结合切削参数与工件材料分析。
后刀面磨损VB指后刀面上磨损带的高度,是刀具寿命最常用的判据。测量用工具显微镜或带刻度的放大镜,在磨损带最宽处读取。限值没有统一数字,取决于工序要求:精加工通常按加工表面粗糙度与尺寸精度反推,粗加工可放宽。工程上常用的做法是设定三档:正常磨损区、关注区、更换区。进入关注区时缩短检查间隔,进入更换区立即更换。测量时注意区分均匀磨损与局部沟槽磨损,后者在加工有硬皮或铸造黑皮的工件时常见,局部深沟会先于整体磨损导致失效。测量位置应固定,同一工序每次在同一位置读数,才能形成可比趋势。
月牙洼出现在前刀面,是切屑与刀具接触区在高温高压下形成的凹坑。坑深过大时,切削刃强度下降,容易引发崩刃。月牙洼的位置与切削速度相关:速度提高,最高温度区向刀尖靠近,月牙洼位置前移。判断月牙洼是否危险,除了深度,还要看它与后刀面磨损带之间的距离,两者之间剩余宽度过小时,切削刃随时可能断裂。控制手段包括降低切削速度、选用高温性能更好的涂层牌号、加大冷却供给。断续切削场合月牙洼发展更快,应缩短检查间隔,必要时改用抗热裂性能更好的牌号。
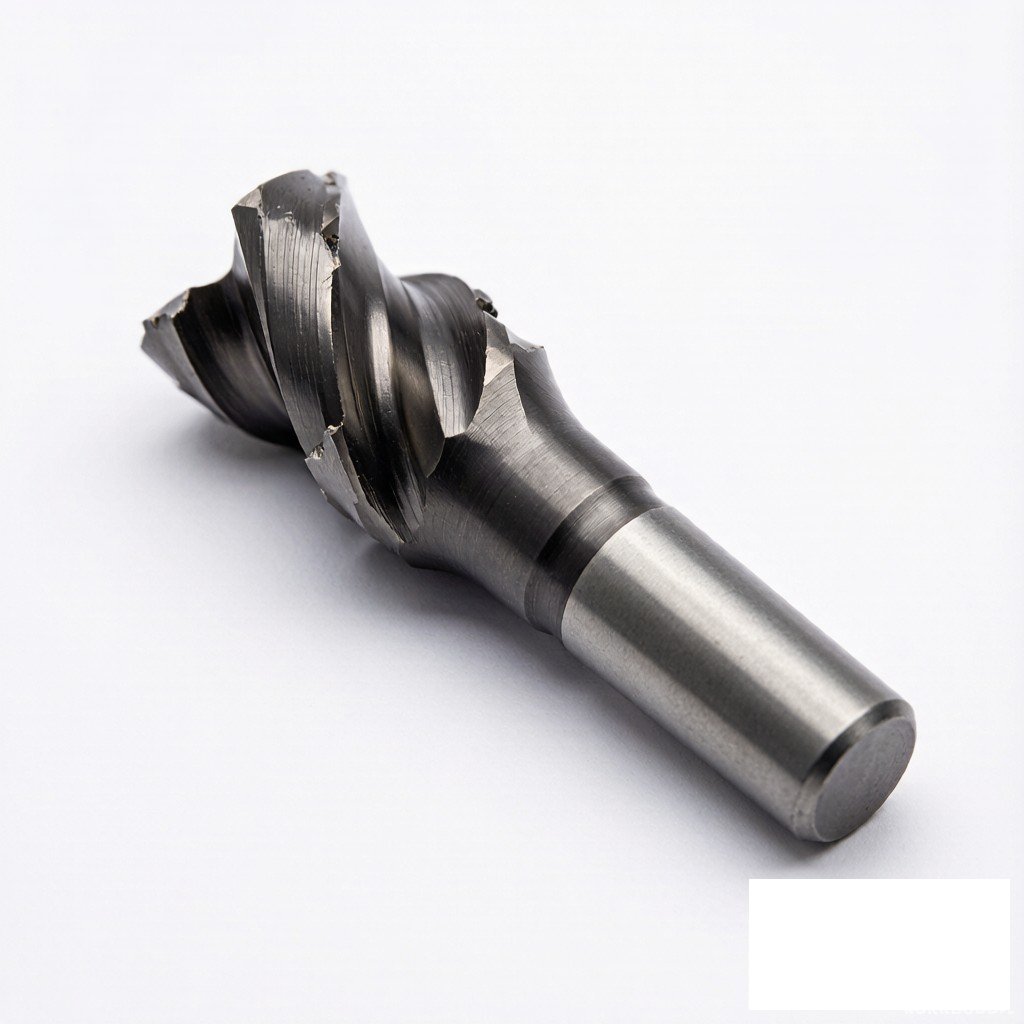
崩刃是切削刃局部或整体断裂,微崩是刃口出现细小缺口。原因包括:切削力冲击过大、进给量偏高、刀具悬伸过长、工件装夹刚性不足、刀片牌号韧性不够、切入切出时的冲击、积屑瘤脱落带走刃口材料。判断上,崩刃位置常在刀尖或主切削刃,断面呈不规则形貌。处理顺序为先查刚性,包括刀柄悬伸、工件装夹与机床间隙;再查参数,降低进给或改变切入方式;最后考虑更换韧性更好的牌号或采用加倒棱的刃口处理。仅换刀片而不改参数,往往在同样件数后再次崩刃。
涂层剥落表现为涂层成片脱落,露出基体。原因多为涂层与基体结合力不足、切削温度过高、刃口处理不当或切削液冲击过强。剥落后基体直接承受摩擦,磨损速率显著上升。积屑瘤是切屑材料在刃口附近堆积并反复生成与脱落的现象,在中低速切削塑性材料时常见。积屑瘤会改变实际前角,造成尺寸波动与表面撕裂,脱落的碎片还可能划伤已加工表面。抑制手段包括提高切削速度越过积屑瘤易生成区间、选用摩擦系数低的涂层牌号、加大前角与改善冷却。判断时用放大镜观察刃口是否附着异种材料,注意与涂层剥落区分。
在不能频繁停机测量的场合,靠信号判断磨损更实用。
换刀不是单点动作,而是一套可积累的管理动作。
问:后刀面磨损到多少必须换刀?答:没有通用数值,取决于工序精度要求。精加工对表面质量与尺寸敏感,限值应更严;粗加工可适当放宽。实用做法是先在稳定工况下记录磨损值随加工件数的变化,找到表面质量开始劣化的临界点,把限值设在临界点之前并留出余量。固定测量位置,趋势判断更可靠。
问:刀片没有崩刃为什么加工表面就变差了?答:后刀面磨损会使实际切削刃位置后退,切削厚度与让刀量变化,同时磨损带与已加工表面摩擦加剧,导致粗糙度上升与尺寸漂移。此外积屑瘤的生成与脱落也会造成表面撕裂。这些情况刀片外观完整,但性能已经劣化,所以判断刀具状态不能只看是否崩刃。
问:同一批刀片寿命差异很大是什么原因?答:常见原因有工件材料批次差异,如硬度与夹杂物变化;切削液浓度与供给状态波动;机床刚性与主轴状态变化;装夹重复定位精度下降;参数被临时调整。排查时先固定其他变量,单独变更一项做对比,找出影响最大的因素,再针对性处理。
问:涂层剥落后还能继续用吗?答:不建议继续使用。涂层剥落意味着基体直接参与摩擦,磨损速率会成倍上升,同时剥落边缘会形成微裂纹源,容易发展成崩刃。继续使用还可能因切削力突变影响表面质量与尺寸精度。发现成片剥落应及时更换,并追查切削温度与冷却是否异常。
现场检测以后刀面磨损为主,用工具显微镜或带刻度放大镜读取VB值,配合手感与视觉判断崩刃。批量生产中可用刀具预调仪在换刀前测量,把数据录入台账。对自动线,可结合主轴功率、进给轴电流与声发射信号做在线监测,设定阈值报警。表面质量用粗糙度仪抽检,作为磨损判据的补充验证。所有测量应统一位置与照明条件,减少人为差异。对异常损坏的刀片保留实物并拍照,按崩刃、剥落、月牙洼分类归档,积累到一定数量后能看出与参数、材料、牌号的关联,为后续选型提供依据。
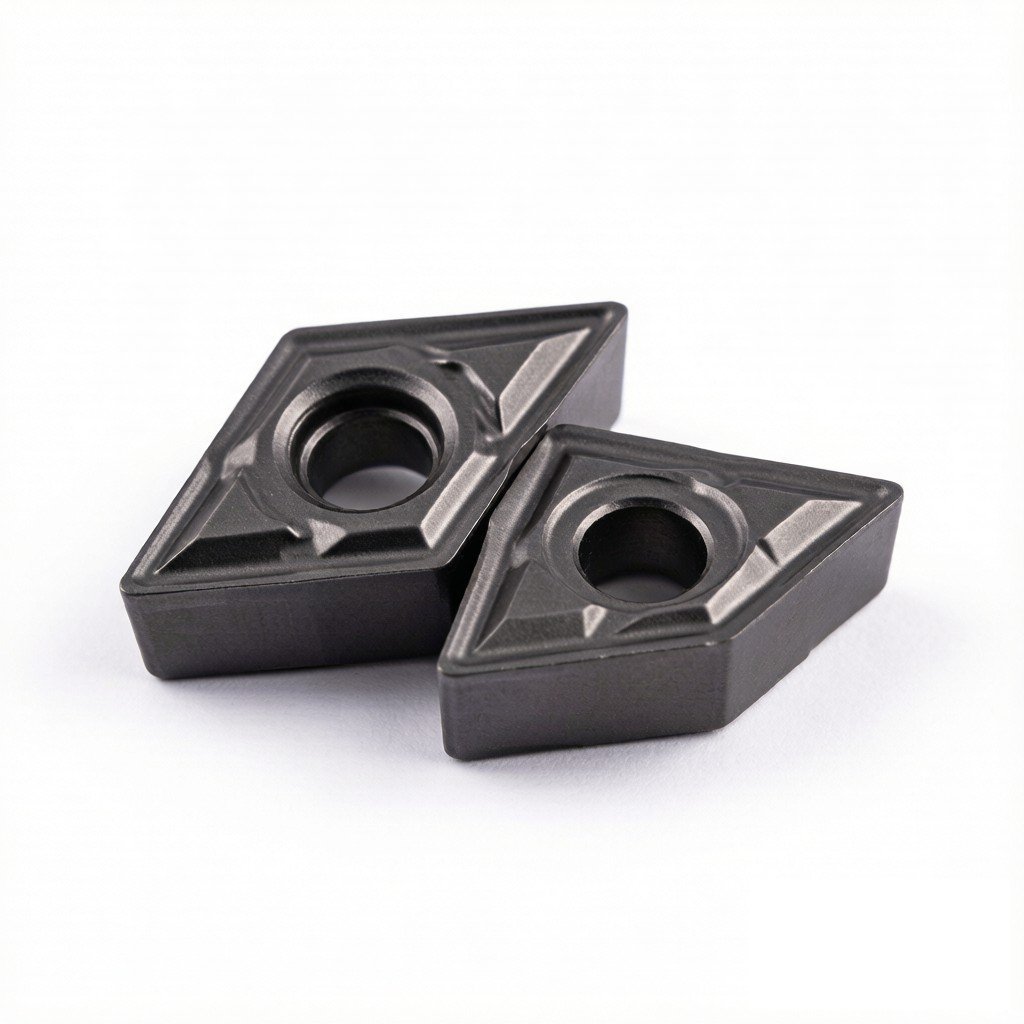
刀片磨损检查的价值在于把换刀点从被动变为主动。磨损形态决定处理方式,测量值决定更换时机,加工信号提供实时预警,三者结合才能把表面质量与尺寸精度稳住。采购刀片时建议提供工件材料与硬度、工序类型、机床刚性、切削参数与冷却方式,由供应商推荐牌号与刃口处理方案。mro.mobi 平台提供车削、铣削、钻削各类硬质合金刀片与配套刀柄、刀垫、紧固件,可按加工工况匹配选型,需要技术支持可联系平台客服。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102