欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
一台龙门式加工中心在精加工时出现工件表面波纹,检查刀具与主轴都正常,最后发现问题出在导轨上:两条导轨的平行度偏差超过允许范围,滑座在行程两端出现轻微扭转。直线导轨的精度问题往往不会直接表现为报警或卡死,而是以加工质量下降、异响、局部磨损等形式慢慢显现,因此检测与调整必须依靠数据而不是手感。
直线导轨的精度通常分为几个层次理解:导轨本身的制造精度,包括滑块沿导轨移动时的行走平行度与高度、宽度方向的一致性;导轨在机床上的安装精度,包括安装面的平面度、两条导轨之间的平行度与等高;系统运行精度,即滑座在负载与驱动作用下的实际运动轨迹偏差。三者是叠加关系,安装精度不足会直接掩盖导轨本身的制造精度。因此讨论精度问题时,先要明确说的是哪一层,否则容易陷入只更换高精度导轨却解决不了问题的困境。测量前还应确认机床基础与床身刚性是否满足要求,基础变形引起的精度问题无法靠调整导轨消除。
检测前应完成几项准备:机床就位并完成基础找平,地脚螺栓按规定扭矩紧固并静置一段时间;导轨安装面清理干净,无毛刺、油污与磕碰高点;滑块按厂家要求加注润滑脂;环境温度相对稳定,避免在日照直射或靠近热源处测量。测量基准应选择机床的加工基准面或已确认的床身基准,不能用未经校准的平面作为基准。量具在使用前需校核,水平仪、平尺、激光干涉仪等应在其有效校准周期内。检测记录应写明环境温度、量具编号与测量方向,便于对比追溯。
直线度的常用测量方法包括水平仪法、平尺与千分表法、钢丝与显微镜法以及激光干涉法。水平仪法适合测量水平面内的直线度,按一定间距逐点读数,绘制曲线后计算最大偏差;平尺配合千分表适合较短行程,操作直观;激光干涉法精度高、适合长行程,但需要专业操作与数据分析。两条导轨之间的平行度测量,通常以一条导轨为基准,用千分表或激光装置测量另一条导轨在多个位置上的相对距离变化,同时测量高度方向的等高偏差。测量点间距一般按行程均布,两端与中间位置必须包含在内,因为偏差往往出现在行程两端。
导轨安装面的质量直接决定调整的难度。安装面应经过精加工,平面度按机床精度等级确定,表面粗糙度不宜过低以免润滑脂无法存留,也不宜过高以免接触刚度不足。安装面与导轨底面之间不应有间隙,必要时采用研磨或配磨方式处理。安装面与侧向基准面的垂直度需要检查,侧向基准面用于导轨的横向定位,其直线度同样影响导轨的直线性。对于拼接式长导轨,接头处的错位与间隙是常见问题,应在安装前逐段检查并对接头进行修配,使接头处的直线度与导轨本体一致。检验应形成书面记录,作为后续调整的依据。
调整应遵循由粗到细的顺序,每一步测量确认后再进行下一步。
紧固螺栓应按对角顺序分次拧紧,避免单侧受力导致导轨变形。调整过程中应反复测量,因为紧固动作本身会改变已经调整好的状态。
两条导轨的平行度偏差会造成滑座在移动过程中产生扭转,表现为运行阻力变化、异响以及加工面波纹。调整时先在导轨两端和中间位置测量水平方向的距离偏差,判断是整体倾斜还是局部弯曲;再测量高度方向的等高偏差,判断是安装面高度不一致还是导轨本身高度误差。整体倾斜可通过调整从动侧导轨的横向位置修正,局部弯曲则需要检查安装面是否有高点或床身是否存在变形。等高偏差较大时,可通过配磨垫片或修刮安装面处理。调整完成后应让滑座在全行程内往复运行若干次再复测,确认负载状态下精度仍然稳定。
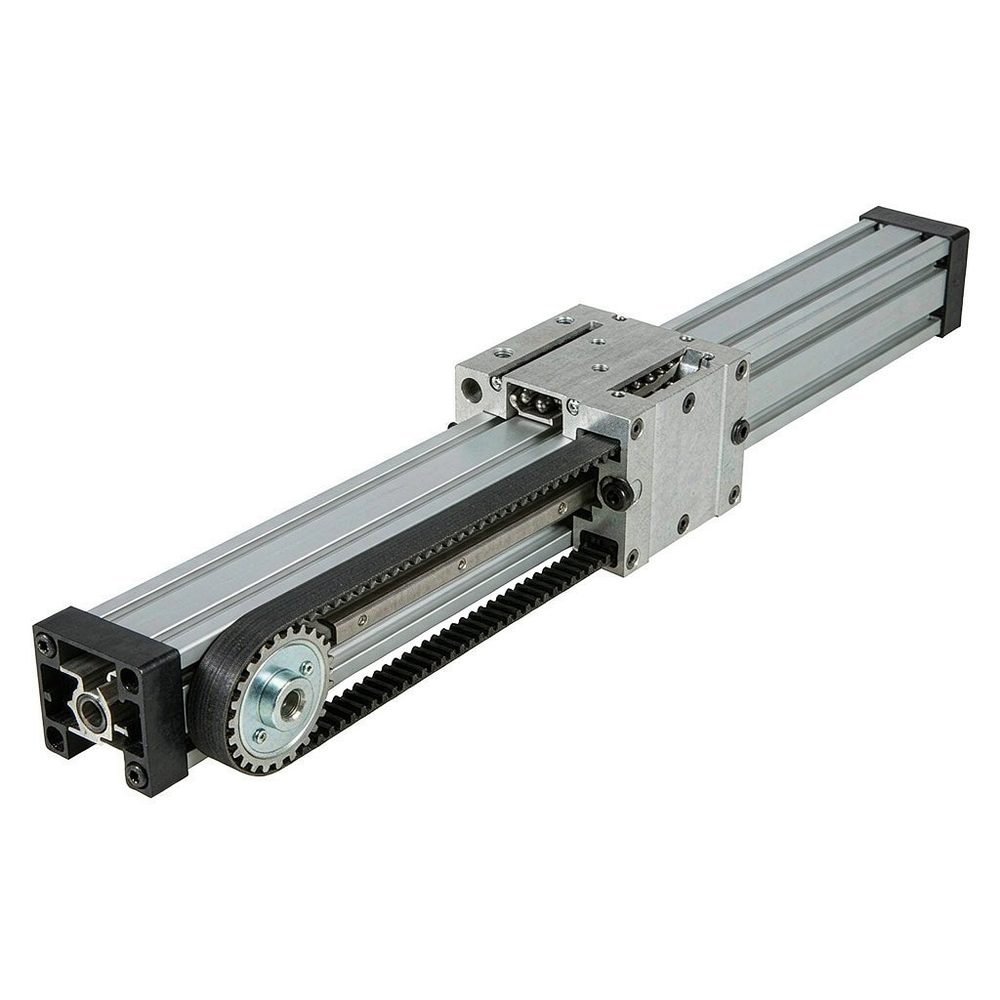
采用齿条传动的直线运动单元,齿条与导轨的相对位置同样影响运行精度,检查时应重点关注以下几项。
检查时可在行程范围内分段测量啮合间隙与噪声变化,若某一段明显异常,应重点检查该段齿条的安装与接头。齿条与导轨的配合精度通常在装配阶段确定,后期调整空间有限,因此安装时的基准选择尤为关键。
调整完成后不能立即投入生产,应经过运行验证。先在无负载状态下让滑座全行程往复运行若干次,观察是否有卡涩、异响与温升异常;再逐步加载至额定负载,重复运行并测量温升与振动。精度复检应覆盖全行程,重点检查行程两端与中间位置的直线度、平行度与等高,并与调整前的数据对比确认改善。机床投入使用后建议建立精度档案,按运行小时数或加工精度变化安排复检,一般可在设备定期保养时同步进行。若精度衰减速度异常,应结合加工条件、负载情况与润滑状态分析原因,而不是重复调整。
问:更换了高精度等级的导轨,为什么精度没有改善?答:多数情况是安装精度不足。导轨的制造精度只有在安装面平面度、两导轨平行度与等高满足要求时才能体现出来。安装面存在高点或床身变形时,高等级导轨同样会被强制贴合而变形,实际运行精度反而受安装条件主导。应先检测安装基准,再判断是否需要更换导轨。
问:预紧力越大,刚性越好吗?答:不是。适度预紧可以消除间隙、提高接触刚度,但预紧过大会显著增加摩擦力矩与发热,加速滚道与滚珠磨损,甚至导致运行卡涩。预紧量应按厂家规定并结合实际负载与速度确定,高速运行场合通常取较小的预紧等级。
问:导轨运行一段时间后出现异响,如何处理?答:先检查润滑是否正常,润滑不足是异响最常见的原因;再看是否有异物进入滚道,如切屑与粉尘;随后测量两导轨平行度,偏差增大也会引起异响。若以上均正常,应检查滑块内部滚珠是否损伤,必要时更换滑块。
问:长行程拼接导轨的接头如何控制?答:接头处应控制错位与间隙,安装前逐段检查导轨端面,必要时修配端面使接头处过渡平顺。紧固时应先固定接头两侧,再向两端延伸,避免应力集中在接头位置。拼接后需在接头附近加密测量点,确认直线度无突变。
直线导轨的精度问题,用数据判断永远比凭手感判断可靠。检测前把基准与量具准备好,调整时按先粗后细、先基准后从动的顺序推进,复检时覆盖全行程与负载状态,大部分精度问题都能定位到具体环节。古德尔在直线导轨与传动单元方面的技术资料中,对精度等级划分、安装基准要求与预紧方法有较系统的说明,可在本站品牌资料库中查阅;涉及具体机床的精度调整,建议先整理床身结构、行程参数与实测数据,再进入方案讨论。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102