欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
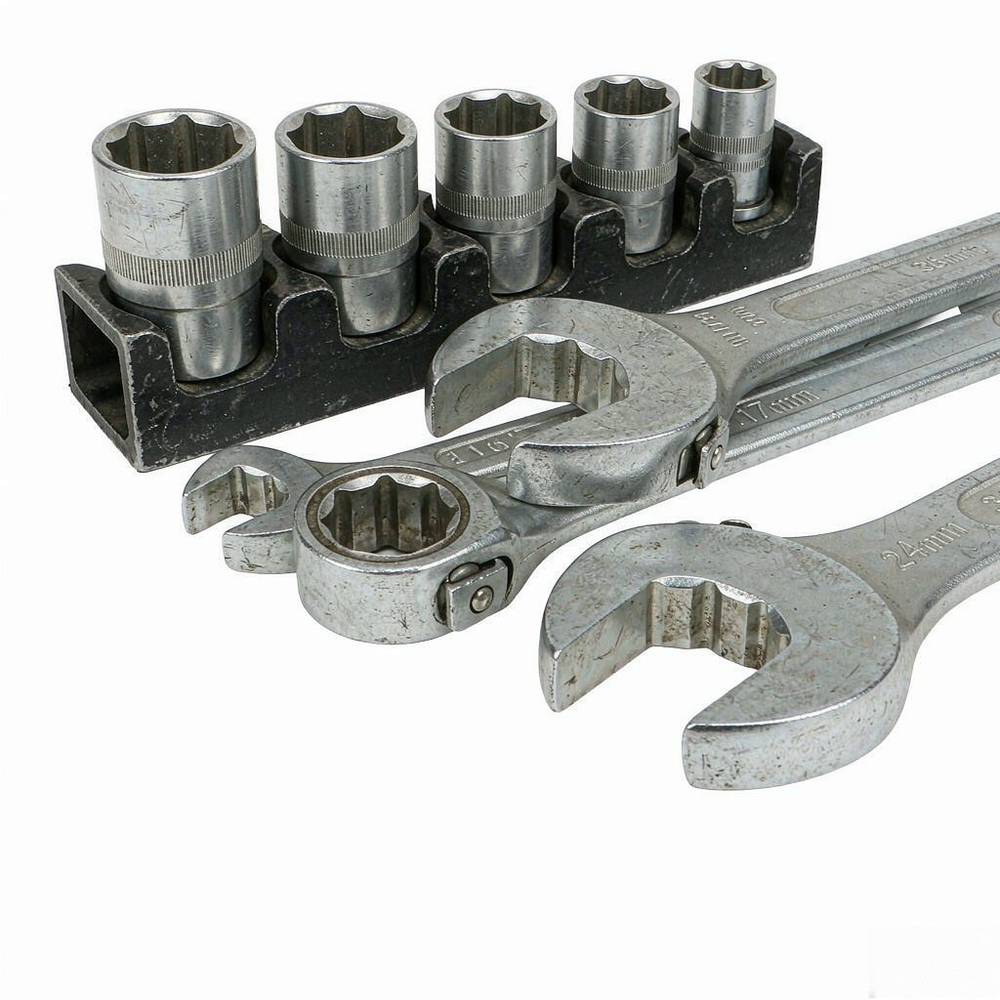
石化装置检修现场常见这样一幕:一台立式泵的底座螺栓被进出管路挡住,标准开口扳手转不开角度,套筒又套不进去,作业人员只能临时改制一把旧扳手勉强应付。这类位置受限、形状非标的拆装作业,往往需要走专用工具的设计与制作路径。专用工具并不是把标准工具改一改那么简单,它是一套从需求梳理到验收判定的完整技术要求,其中每个环节都有可检验的判据。
专用工具是相对于通用标准工具而言的,指针对某一特定零件、特定安装位置或特定工艺动作设计制造的拆装与操作工具。判断是否需要专用工具,通常看三条:标准工具的作业空间被周边结构干涉,无法形成有效回转角度;拧紧扭矩或拆卸扭矩超出通用工具的设计承受范围;作业对象形状非标,标准开口或六角无法可靠贴合。三条中满足任意一条,就应进入专用工具的设计流程。反过来,若只是操作者习惯问题,或标准工具稍加改制即可满足,则不宜走定制路径,因为专用工具通用性差,种类一多管理成本会迅速上升。
一份可以直接用于设计的定制需求,至少应包含这些信息:作业对象的螺纹规格与材质;目标拧紧扭矩或拆卸扭矩的量级;作业空间的三维限制,包括可达方向、周边最小间隙与工具回转半径;操作者的握持方式与施力方向;使用频次与预期寿命;作业环境是否潮湿、有腐蚀介质或处于可燃气体区域。其中作业空间与扭矩量级最容易被忽略,也最容易导致返工。仅凭一张现场照片或一句『做一个能拆这个螺栓的扳手』,设计方无法确定杆长、头部厚度与材料强度等级,做出来的工具往往装得上却用不上。
规范流程一般为需求确认、方案草图、结构评审、正式图纸、样件试制、试用反馈、图纸定型、批量制作。需求确认阶段应到现场复测,由使用人员与设计人员共同确认干涉点位置;方案草图阶段确定工具的整体形态,例如弯头、加长、偏心或带反作用臂;结构评审重点看受力路径是否连续、是否存在尖角应力集中、装配是否可行、重量是否超出单人操作能力。图纸定型前应完成至少一轮试用,记录操作者手感、贴合度与变形情况。流程中最忌讳跳过样件试制直接进入批量制作,一旦结构方向判断错误,损失的不只是材料,还有停机检修窗口。
专用工具的材料选择取决于受力性质。承受冲击与扭转载荷的工具,多采用中碳合金结构钢或铬钒钢,通过整体淬火加高温回火获得较好的强韧性配合;仅承受静扭转载荷、对重量敏感的场合,可选用强度更高的材料并适当减薄截面。热处理方面,扳手头部工作部位通常要求较高硬度以保证耐磨与抗变形,杆部则保持较低硬度以吸收冲击能量。尤尼奥在锻造手工工具制造中采用的整体锻造配合分区热处理的思路,可作为评估专用工具毛坯工艺水平的参考:锻造流线连续、无夹渣与折叠,是后续热处理性能稳定的前提。毛坯阶段存在缺陷的工具,无论热处理参数如何调整,都很难获得稳定的使用寿命。
专用工具的配合尺寸大致分三类:与紧固件的贴合尺寸,如开口宽度、六角对边尺寸与套入深度;与作业空间的避让尺寸,如头部厚度、杆部弯折半径与回转轮廓;与人手的握持尺寸,如柄部直径与长度。贴合尺寸直接决定打滑风险,开口宽度一般按紧固件对边尺寸取正公差控制,过松会啃伤螺母棱角并造成打滑,过紧则无法套入。避让尺寸需要留出装配余量,通常按最小间隙再加上操作摆动量确定。关键尺寸应在图纸上标注公差与检验方法,不能出现『合适即可』『以现场为准』这类无法检验的表述,否则验收阶段没有判定依据。
样件试制要验证三件事:能不能装上、能不能施力、能不能拆下。装上验证贴合度与避让空间;施力验证工具强度与握持稳定性;拆下验证实际扭矩下的作业效果以及工具是否产生永久变形。样件数量一般不少于三件,分别用于装配验证、强度验证与破坏性试验。破坏性试验用于确认安全余量,重点观察断裂位置是否落在设计预期之外的薄弱部位。若试制件在低于设计扭矩时就出现塑性变形,应回到材料牌号或截面尺寸重新核算,而不是简单加大截面,因为截面加大往往与作业空间限制直接冲突,最终仍回到装不进去的问题。
验收应围绕外观、尺寸、材料与热处理、性能、标识五个方面逐项形成记录,任一项不合格即整批判退。
专用工具的价值在于稳定复现某一动作,因此管理上要避免被当作通用工具随意使用。
问:专用工具为什么不能只按图纸尺寸加工?答:图纸尺寸只解决了装得上的问题。实际作业中工具的受力状态、操作者的施力角度、被拆件的锈蚀程度都会影响效果。缺少样件试用环节,容易出现扭矩传递不足导致打滑、杆部过长导致干涉等问题,返工成本远高于试制成本。
问:验收时静扭试验的扭矩值如何确定?答:一般按工具设计工作扭矩的一点五至两倍确定试验扭矩,具体倍数依据使用频次与安全要求调整。高频使用或涉及人身安全的场合取较高倍数。试验后检查是否产生永久变形与裂纹,两者任一不合格即判为不合格。
问:工具使用一段时间后开口变大,是什么原因?答:多数情况是工作部位硬度不足,或使用中承受了超出设计的扭矩。开口变大后贴合变差,会进一步加剧打滑与紧固件棱角损伤,形成恶性循环。发现开口尺寸超出初始值一定比例后应停止使用,避免连带损坏被拆零件。
问:专用工具需要做定期检验吗?答:需要。检验周期可依据使用频次确定,高频场合按月或按季检查,低频场合按年检查。内容包括开口或对边尺寸、有无裂纹、柄部有无弯曲变形、镀层是否剥落。建立台账记录检验结果,有助于掌握同类工具的寿命规律,为后续设计提供依据。
专用工具的定制,本质是把现场约束条件翻译成可制造、可检验的技术要求。流程中最关键的两环是需求确认与样件验证:需求确认决定方向对不对,样件验证决定结果能不能用。把作业空间、扭矩量级、使用频次这三项说清楚,方案评审的效率会明显提高。关于锻造手工工具的材料选择、热处理分区与硬度检验,可在本站品牌资料库中查阅相关技术资料;涉及具体作业对象的需求梳理,建议先形成书面技术条件,再进入方案讨论与图纸评审环节。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102