欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
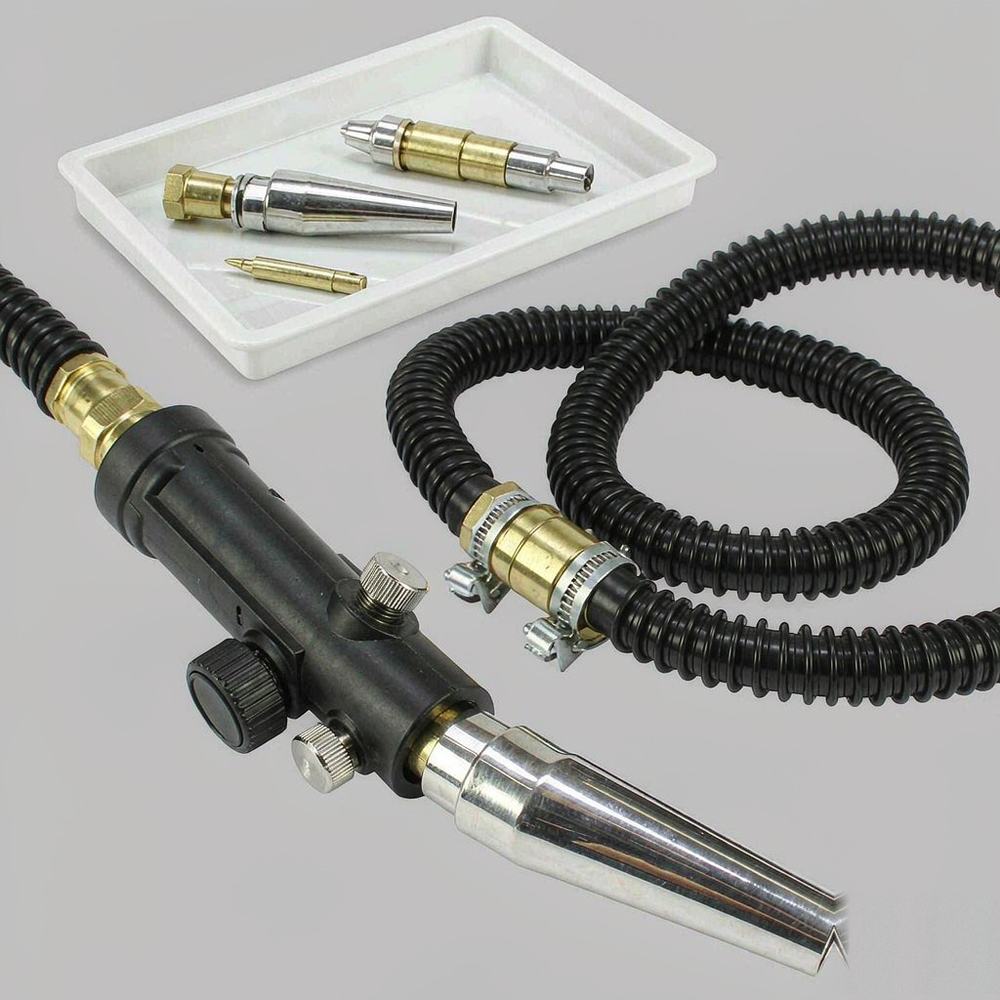
宾采尔(Abicor Binzel)MIG/MAG 推丝式焊接焊枪含气冷与水冷两种结构,配导电嘴、喷嘴、气体分配器与送丝软管形成完整耗材体系。本文介绍其气体保护与送丝稳定设计特点,解析钢结构、汽车与钣金焊接场景,并给出导电嘴匹配与飞溅气孔排查要点。
宾采尔(Abicor Binzel)焊接推丝焊枪是用于 MIG/MAG 气体保护焊的枪体与送丝配套组合,采用推丝式送丝方式,送丝机构位于电源侧或独立送丝机内,通过焊枪电缆内的送丝软管把焊丝推送至枪体导电嘴。产品包括气冷与水冷两种冷却形式,覆盖不同额定电流等级,配合导电嘴、喷嘴、气体分配器、绝缘件、送丝软管与枪管形成完整耗材体系。推丝式结构适合焊丝刚性较好、送丝距离适中的常规焊接工况,枪体相对轻便,操作灵活;其关键性能集中在送丝稳定性与保护气流的均匀性上——送丝阻力波动会造成电弧长度变化,直接反映为熔深不均与飞溅增多;气流出现紊流则会在焊缝内部形成气孔,而在表面检查时难以发现。
问:焊缝出现气孔应如何排查?答:气孔是气体在熔池凝固前来不及逸出形成的,原因可归为四类。首先是保护气体供给问题,包括气流量设定过低或过高(流量过大同样会形成紊流并卷入空气)、喷嘴被飞溅堵塞、气体分配器损坏、气路软管漏气,以及现场风扰过大造成保护气被吹散。其次是气源品质,保护气纯度不足或含水含油会在熔池中引入氢与氧,其中水分影响尤为明显,冬季气瓶与管路中的冷凝水是常见隐患。第三是母材与焊丝表面污染,油污、锈层、油漆与镀层在电弧作用下分解产生气体。第四是工艺参数不当,电流电压匹配不佳、焊接速度过快使熔池冷却过快都会增加气孔倾向。建议按『气路—气源—母材—参数』的顺序逐项排查。
问:飞溅偏多通常与哪些因素有关?答:飞溅量主要由电弧稳定性与熔滴过渡形式决定。先核对参数匹配:电压偏低会使熔滴过渡不稳定,电流与电压组合应处于工艺推荐区间,并随焊丝直径、保护气体成分与板厚调整。其次是导电嘴与送丝状态,导电嘴孔径磨损或偏心会改变导电点位置,使电弧力与熔深变化并产生飞溅,送丝不稳则造成电弧长度持续波动。第三是保护气体成分,富氩混合气通常能改善熔滴过渡并降低飞溅,纯二氧化碳气氛下的飞溅天然偏多。第四是焊丝与母材表面状态,锈层与油污会引起电弧不稳定。此外接地与极性接法也不能忽视,接地不良会使回路电阻变化影响电弧稳定并造成电弧爬移。
问:导电嘴和喷嘴应该多久更换一次?答:应依据实际使用情况统计而非固定周期。导电嘴的判废依据主要是孔径磨损与内孔椭圆度,可用塞规检查,也可通过观察电弧是否偏摆、飞溅是否增多、焊缝成型是否起伏来判断;孔径超出允许范围后导电点位置改变,会引起熔深与焊缝形状变化,应立即更换。喷嘴的判废依据是内壁飞溅粘附程度与出口变形,内壁粘附会破坏气流层流导致保护效果下降,轻微粘附可用专用防飞溅剂与清洁工具处理,粘附严重或口径变形时需更换。气体分配器与绝缘件易被忽略,出现裂纹或变形会造成气流不均与短路风险,应在更换喷嘴时一并检查。按焊接小时或消耗件数建立更换记录,可据此推算备件用量。
焊接质量的稳定性来自枪体、耗材与工艺参数的共同作用:气体保护设计决定焊缝内部质量,导电与送丝状态决定电弧稳定,冷却能力决定连续作业的可行性,耗材消耗规律决定备件管理是否从容。宾采尔焊接推丝焊枪配合导电嘴、喷嘴、气体分配器、绝缘件与送丝软管形成完整耗材体系,适合钢结构、汽车零部件、钣金加工、压力容器与通用机械焊接工位使用。摩比工品提供宾采尔焊枪、导电嘴、喷嘴、气体分配器、送丝软管与枪管等配件的询价与选型对接,可按焊接工艺、电流等级、气体类型与作业连续度给出配置建议;如需核算耗材消耗与备件库存、解决气孔与飞溅等工艺问题,欢迎联系平台客服获取技术资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102