欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
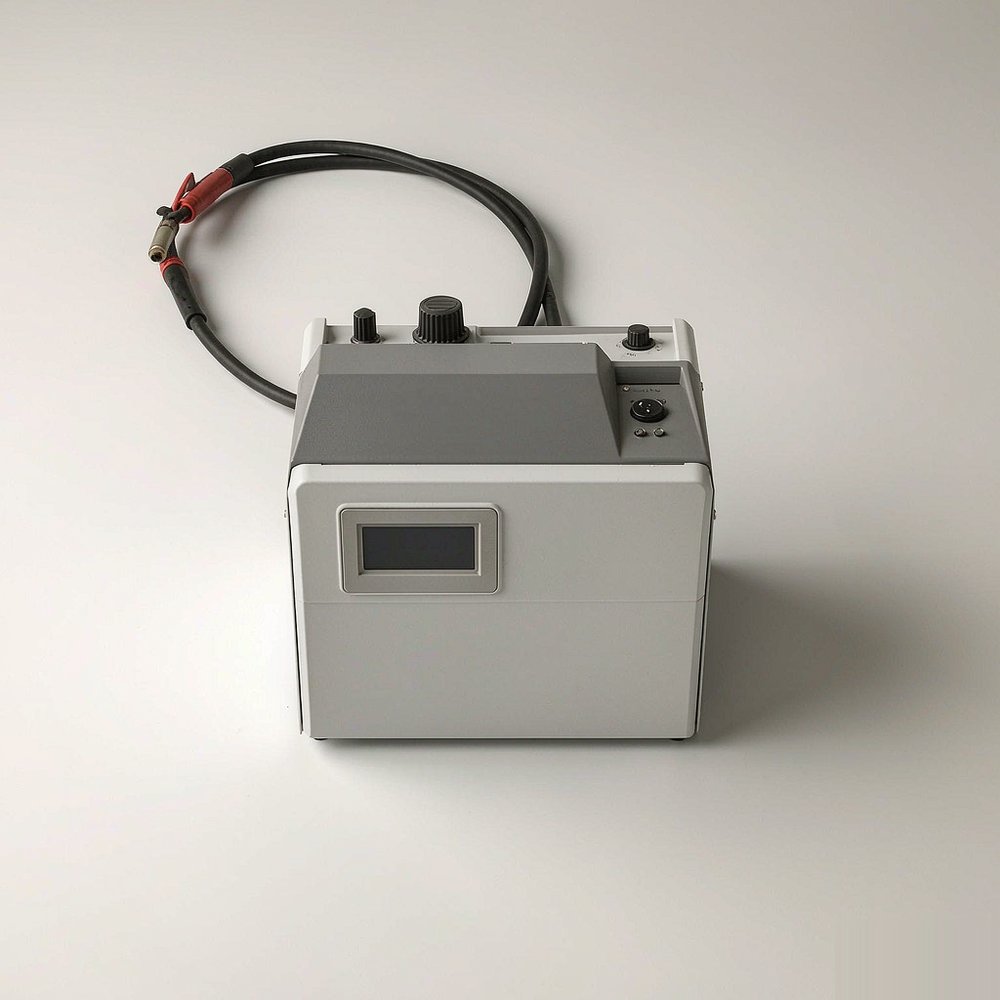
肯倍 TIG 焊机是采用钨极氩弧焊工艺的焊接电源,通过非熔化钨极与工件之间产生电弧,以惰性气体保护熔池,实现高质量、无飞溅的焊接。TIG 焊接特别适合不锈钢、铝合金、钛合金与薄板材料的焊接,在管道打底焊、食品医药设备、精密结构件与外观件焊接中应用广泛。肯倍作为源自芬兰的焊接设备品牌,在电弧控制与脉冲工艺方面积累深厚,其 TIG 焊机提供直流与交直流两类机型,交直流机型可兼顾铝合金的氧化膜清理需求。设备通常具备脉冲、起弧与收弧电流控制、坡口焊接参数存储等功能,可显著降低对操作者经验的依赖,提高焊缝一致性。
问:TIG 焊接与 MIG 焊接如何选择?答:TIG 焊接无飞溅、焊缝成形美观、适合薄板与高质量要求场合,但速度较慢;MIG 焊接效率高、适合中厚板批量焊接。管道打底与外观件多选 TIG,结构件填充与盖面多选 MIG。
问:起弧困难是什么原因?答:常见原因是钨极尖端形状不当、保护气体流量不足、工件表面有油污氧化层,或引弧参数设置偏离。建议先修磨钨极至正确锥度,再检查气路与工件清洁度。
问:焊缝出现气孔怎么办?答:多为保护不良所致,包括气体流量过低或过高、气路漏气、喷嘴口径不当、作业现场风速过大。不锈钢焊接前还应确认表面油污与水分已清除。
问:铝合金焊接为什么要用交流?答:铝表面存在致密氧化膜,熔点远高于铝本身。交流 TIG 的负半周可击碎氧化膜实现清理,正半周提供熔深,因此铝合金焊接通常需要交直流机型。
焊接质量直接决定压力管道与承压结构的安全,设备选型应结合被焊材料、板厚与工艺要求统筹考虑,并重视焊工操作培训与工艺参数固化。摩比工品提供肯倍 TIG 焊机、焊枪、钨极与配套配件的现货查询与批量报价,可按材料与板厚给出机型与工艺配置建议,并支持易损件长期供应。如需针对具体管道材质与焊接位置确定机型档位,或需要建立焊接工艺参数档案,欢迎联系平台客服获取选型资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102