欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
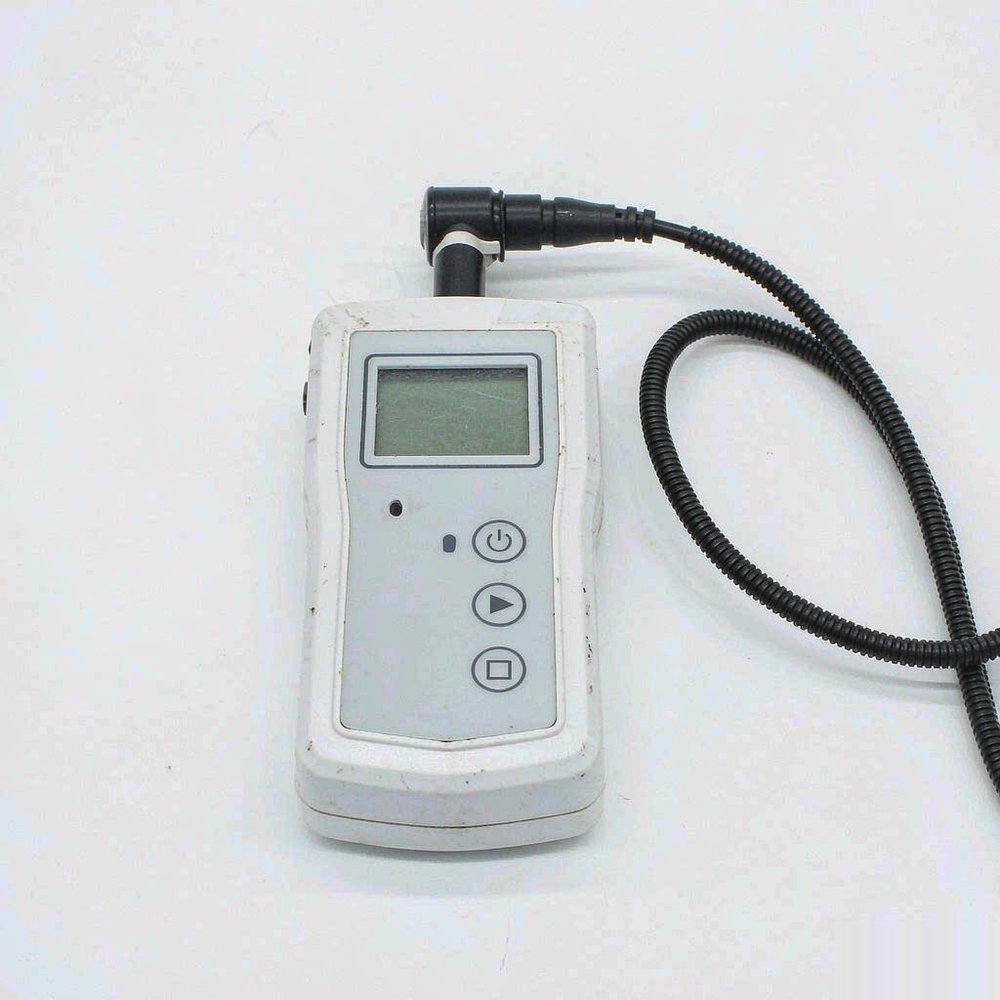
马尔(Mahr)表面粗糙度仪采用触针式测量原理,可现场量化 Ra、Rz 等粗糙度参数并存储导出,适合机械加工、液压元件与模具的表面质量检验。本文介绍其产品特点、典型规格、应用场景、选购要点与常见问题。摩比工品支持计量仪器询价与技术对接。摩比工品支持仪器询价、测头选配与校准服务对接。
马尔表面粗糙度仪是用于测量工件表面微观几何形状误差的精密计量仪器,通过触针在工件表面匀速滑行,采集轮廓的微小起伏并计算 Ra、Rz、Rq 等粗糙度参数。表面粗糙度直接影响零件的摩擦磨损、密封性能、疲劳强度与涂装附着力,因此在机械加工、液压密封与精密装配领域,粗糙度检测是质量控制的重要环节。相比早期的样板比对法,仪器测量可给出量化数值并留存记录,便于工艺调整与质量追溯。马尔是源自德国的计量仪器品牌,产品覆盖便携式粗糙度仪、台式测量系统与形貌测量设备,其便携机型可在车间与现场使用,兼顾了计量精度与使用便利性。
问:粗糙度测量结果与其他仪器不一致怎么办?答:首先确认两者的测量参数、截止波长与评定长度是否一致,参数设置不同会得到不同数值。其次检查触针状态、测量方向与被测表面清洁度。只有在测量条件完全一致的前提下比较结果才有意义。
问:测量方向会影响结果吗?答:会。粗糙度具有方向性,通常应在垂直于主要加工纹理的方向测量,才能反映真实的峰谷高度。随意改变测量方向会导致结果离散。
问:触针会划伤工件吗?答:触针测力很小,对常规金属工件不会造成可见损伤。但对软质材料或高光洁度表面仍需注意,应确认测力与针尖半径是否适用,必要时改用非接触式测量方法。
问:多久需要校准一次?答:建议按使用频次定期用标准样板校验,通常每年至少一次送校或使用标准样板做期间核查。仪器跌落或测头更换后应立即校验。
表面质量参数的量化能力是工艺稳定性的基础,仪器选型应围绕待测参数、工件形态与使用场景确定,并配套采购标准样板以保证测量可追溯。摩比工品提供马尔表面粗糙度仪、测头、支架与校准样板的现货查询与报价,可按测量对象与精度要求给出配置建议,并支持校准服务对接。如需针对特定零件确定测量参数与测头配置,或需要建立粗糙度检测的作业规范与记录表单,欢迎联系平台客服获取选型资料与技术支持信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102