欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

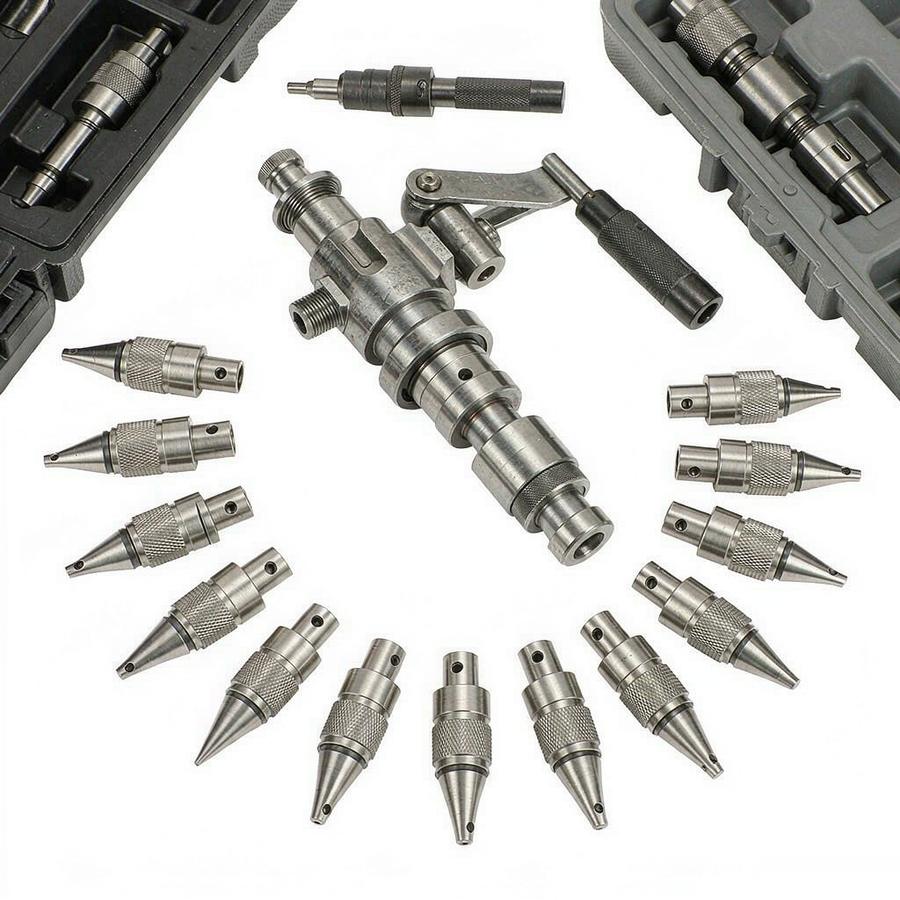
  • 奥托雅各布(OTT-JAKOB)工具锥柄与刀柄解析组件
奥托雅各布(OTT-JAKOB)工具锥柄与刀柄解析组件

奥托雅各布(OTT-JAKOB)工具锥柄与刀柄解析组件

一、产品简介

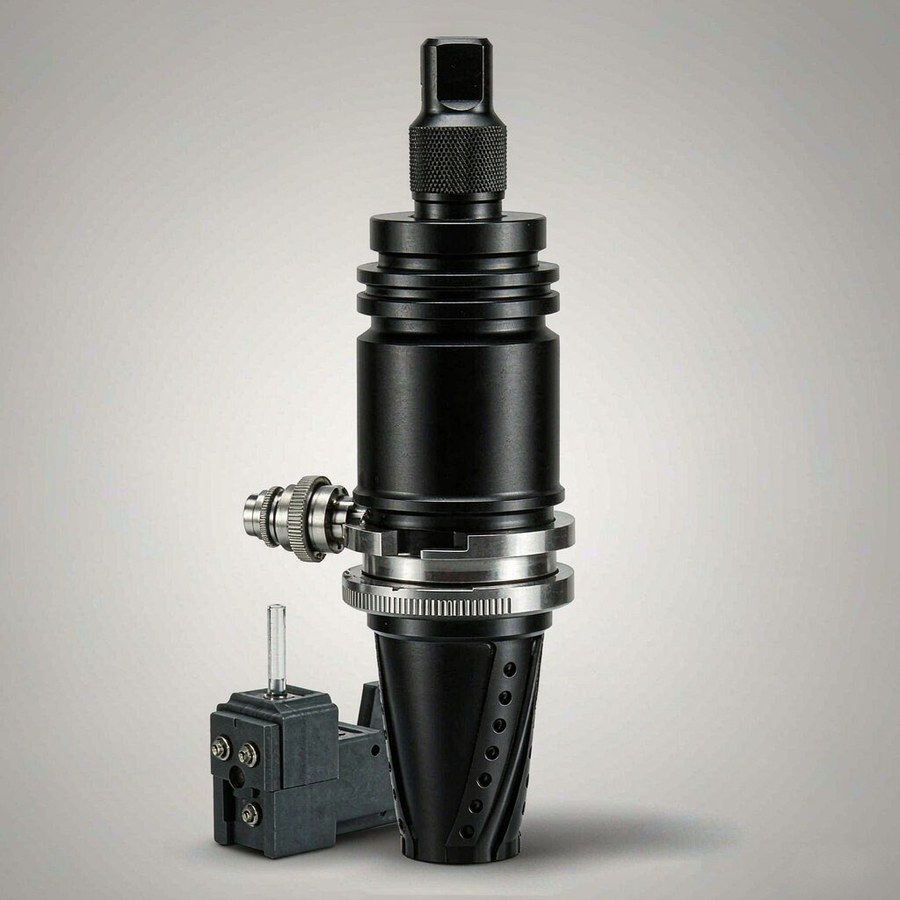
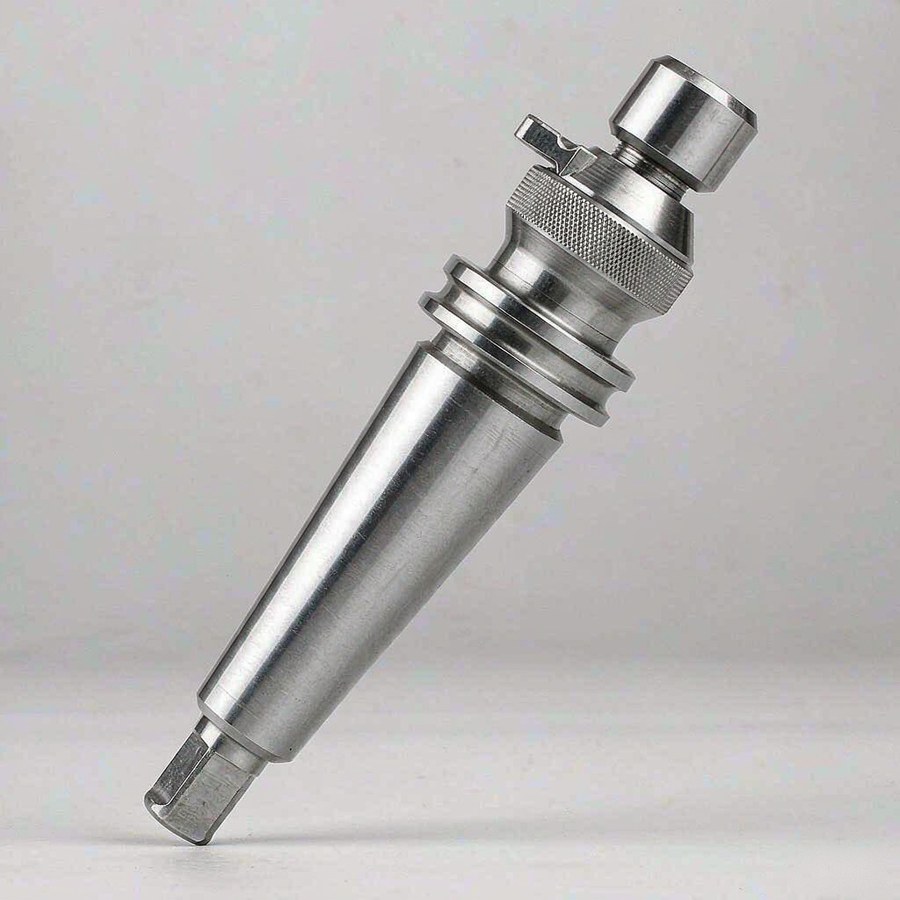
本产品为奥托雅各布(OTT-JAKOB)工具锥柄与刀柄解析组件,用于机床主轴与刀具之间的夹紧、松开与状态检测。组件包含锥柄接口、夹紧机构与解析单元,通过机械或液压方式把刀具可靠固定于主轴,并向控制系统反馈夹紧或松开状态。刀柄接口的刚性、定心精度与夹紧力稳定性,是高速切削与高精度加工中不可绕过的前提条件;而状态解析则把这一机械过程变成可监控的信号,减少因夹紧异常导致的加工事故。

二、产品特点

  • 夹紧力稳定可重复:夹紧由预紧碟簧或液压方式实现,多次夹紧后状态一致。
  • 状态解析功能:输出夹紧到位与松开信号,便于与机床控制系统联动。
  • 锥面配合精度高:柄部锥面经精加工,保证刀具的径向与轴向定位一致。
  • 高速适配设计:结构与动平衡要求匹配,适应高速主轴使用条件。
  • 维护结构清晰:碟簧组与密封件可更换,延长整体使用周期。

三、规格参数

  • 典型形式:各类工具锥柄、夹紧机构与夹紧状态解析单元。
  • 接口制式:按主流机床主轴锥度规格配套选择。
  • 夹紧方式:机械碟簧夹紧与液压夹紧按机床配置选择。
  • 夹紧力范围:按刀具规格与切削工况确定,需与主轴能力匹配。
  • 信号输出:机械触点或非接触式检测,按控制系统接口选择。
  • 转速适配:按主轴最高转速核对动平衡等级与结构强度。

四、行业应用

  • 加工中心的刀柄夹紧与状态监控。
  • 高速切削与高速铣削的主轴接口组件。
  • 数控车削与车铣复合设备刀具夹紧。
  • 柔性制造系统的自动换刀环节。
  • 精密加工的刀具定位与重复装夹。
  • 机床改造中主轴夹紧机构的更新与升级。

五、选购指南

  • 先核对主轴锥度制式与刀柄接口规格,接口不匹配会造成定心不良与轴向定位偏差。
  • 按切削工况核算夹紧力需求,重载切削与高速加工对夹紧力与结构刚性要求不同。
  • 确认是否需要夹紧状态解析功能,自动化程度高的机床建议配置以降低异常加工风险。
  • 核对允许转速与刀柄动平衡等级,高速使用前应确认整套刀具系统的平衡状态。
  • 关注锥面与拉钉的磨损检查周期,配合面磨损是定位精度下降的主要来源。
  • 更换刀柄或夹紧机构后建议做径向跳动实测,用数据确认装配状态。

六、常见问题

问:夹紧力不足会造成什么后果?答:刀具在切削力作用下可能产生微量位移,表现为加工尺寸波动、表面质量下降,严重时甚至出现刀具窜动。夹紧力不足多与碟簧疲劳、拉钉磨损或液压压力不足有关,需要逐项排查。

问:夹紧状态解析信号不稳定是怎么回事?答:先检查检测元件的安装位置与线路接触是否可靠,再核对机械动作是否到位。切屑或冷却液侵入检测区域也可能造成误信号,因此日常清洁同样是保证解析可靠的必要环节。

问:锥柄使用久了出现定位精度下降如何处理?答:多数是锥面磨损或异物嵌入。可先清洁并检查锥面接触状态,轻微磨损可通过研磨修复,磨损严重则需更换刀柄。修复后应重新实测径向跳动,确认恢复到位。

七、资料与技术支持

奥托雅各布(OTT-JAKOB)为各系列提供接口规格、夹紧力参数、允许转速与信号接口说明。选型阶段建议先确认主轴制式与刀柄规格,再按切削工况确定夹紧力等级与是否需要状态解析;装机后应实测刀柄径向跳动并纳入验收记录。日常维护应重点关注锥面清洁、拉钉磨损与碟簧状态,并按设备使用频次确定检查周期,把接口精度维持在可控范围内。

技术咨询与资料索取