欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
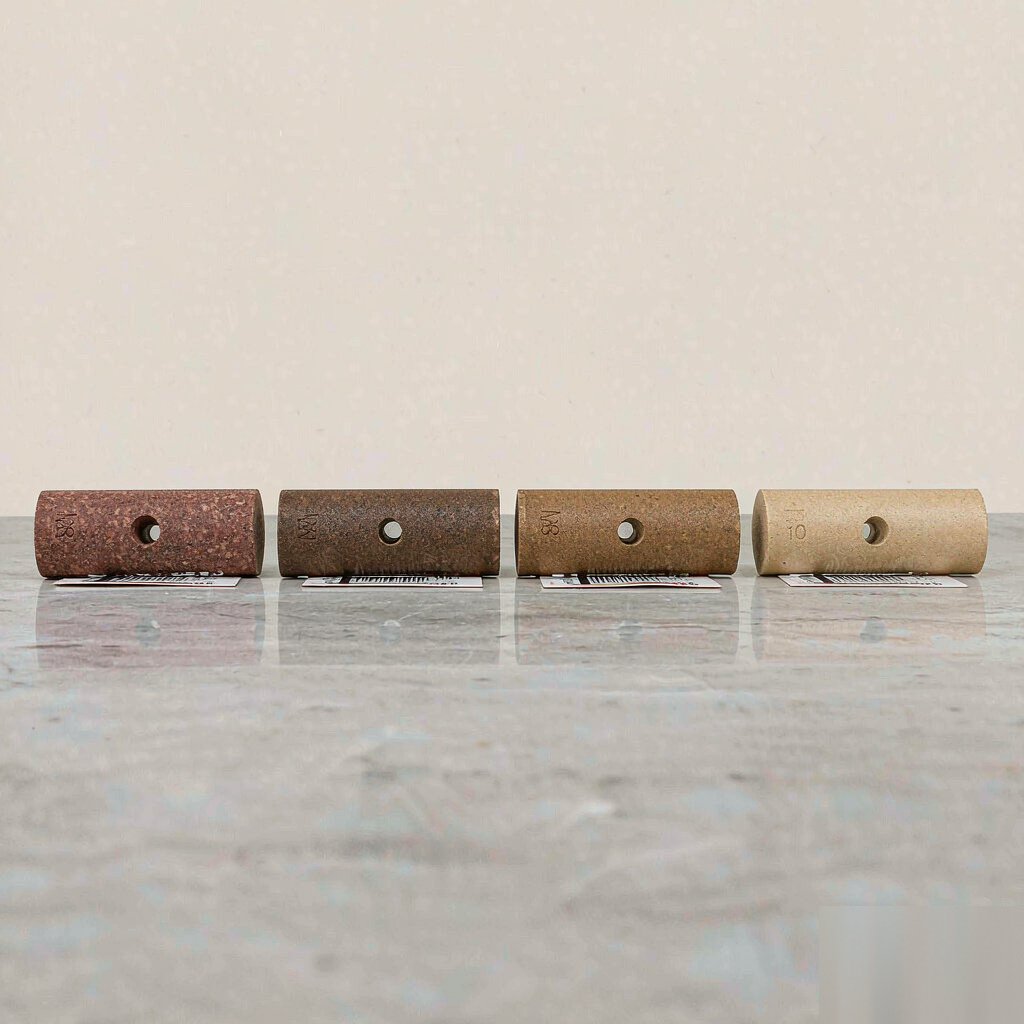
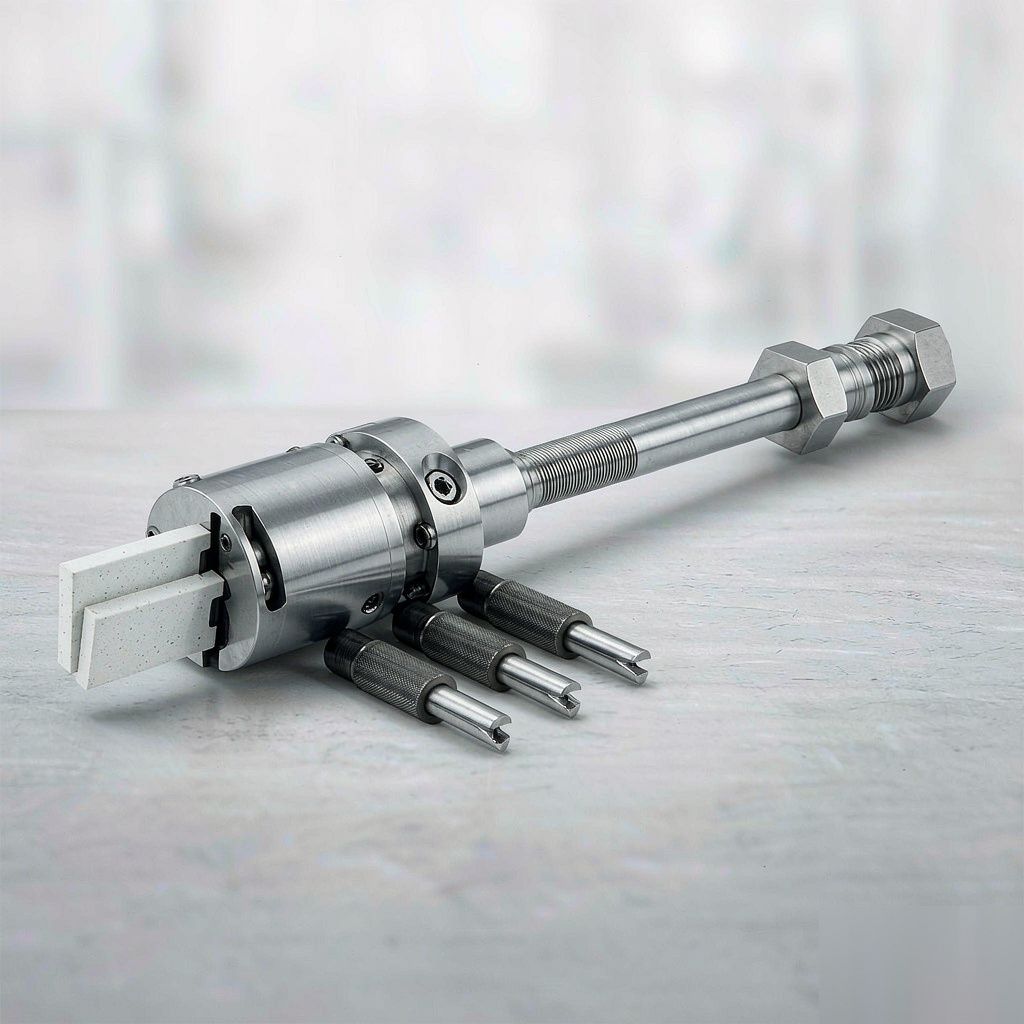
纳格尔(Nagel)是源自德国的珩磨与超精加工工具品牌,产品覆盖珩磨头、珩磨油石条、支承滚子与金刚石修整工具,用于缸孔与轴承滚道的精加工环节。
纳格尔的定位是孔系精加工工具的提供者,产品围绕『磨料切削、径向进给、网纹成形』三条主线组织。珩磨的作用是在已镗削或铰削的孔壁上切除微量材料,同时形成交叉网纹以储存润滑油:它不改变孔的宏观位置,但决定孔径精度、圆度、圆柱度与表面粗糙度。纳格尔强调按基体材料、孔径范围与粗糙度目标反推磨料粒度、结合剂与进给方式,而不是只按孔径选头。
纳格尔长期从事珩磨与超精加工技术,总部位于德国,从珩磨油石条与珩磨头起步,逐步扩展到超精加工头、修整工具与整套珩磨辅具。品牌在磨料配方、磨料条尺寸一致性与涨缩机构导向精度方面积累较多工程经验。技术资料中通常给出磨料粒度代号、结合剂类型、推荐线速度与进给压力区间。
纳格尔产品的技术特点体现在磨料切削与结构进给的配合上。磨料粒度决定切除率与粗糙度:粗粒度切削快但残留磨痕深,细粒度表面光但易堵塞与发热。结合剂影响自锐性:树脂结合剂弹性好、适合精加工,陶瓷结合剂刚性好、形状保持能力强但需较高压力。磨料条通过涨缩机构沿径向进给,进给量以微米级计,进给过快会造成磨料条局部崩刃与孔壁烧伤,进给过慢则效率低且易产生喇叭口。珩磨压力与网纹交叉角相互制约:交叉角由旋转速度与往复速度之比决定,角度偏小时网纹平缓、储油能力差,角度偏大时磨料条切削负荷不均。滚子与工件三点定心决定孔的圆度:支承面磨损或滚子轴线偏移会使孔加工成椭圆或多棱形。油石消耗与尺寸一致性同样影响批量稳定性。
问:珩磨后孔壁出现螺旋状划痕,是什么原因?
答:多为磨屑未及时排出或磨料条局部崩刃。冷却液过滤精度不足时颗粒夹在磨料条与孔壁之间,随往复运动划出螺旋痕迹。其次是粒度选择偏粗、进给量过大造成磨粒整颗脱落。应提高过滤精度、加大冲洗流量,并核对进给压力是否超出推荐值。
问:孔径出现喇叭口,应如何调整?
答:常见原因是磨料条在孔两端悬伸过长或涨缩行程不当。往复行程超出孔口时,磨料条边缘对孔口形成额外切削。应缩短行程使磨料条两端略短于孔长,并核对涨缩机构的导向面是否磨损。
问:珩磨网纹交叉角偏小会有什么影响?
答:交叉角决定网纹的储油与承载能力。角度偏小时网纹趋于平缓,油膜保持能力下降,运动副易出现边界润滑与擦伤。调整方式是提高旋转速度或降低往复速度,使两者比值落在推荐区间,同时观察粗糙度变化。
问:磨料条消耗过快,应从哪些方面核查?
答:先看压力是否偏高。进给压力超出磨料结合强度时自锐过快,磨料条长度迅速缩短。还应核对磨料条与孔壁的贴合面积,接触不均时局部磨损明显加剧。
纳格尔产品的技术价值在于把孔系精度需求转换为可核对的磨料粒度、结合剂与进给参数,其效果取决于磨料切削、径向进给与工件定心三者的配合。工艺准备阶段宜先确认基体材料与余量分布,再选定磨料与粒度,随后按孔径与孔长配置磨料条长度与行程,最后按压力与速度规范试切并记录尺寸。后续可进一步查阅纳格尔关于磨料粒度代号、结合剂选型与网纹角计算的技术资料。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102