欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
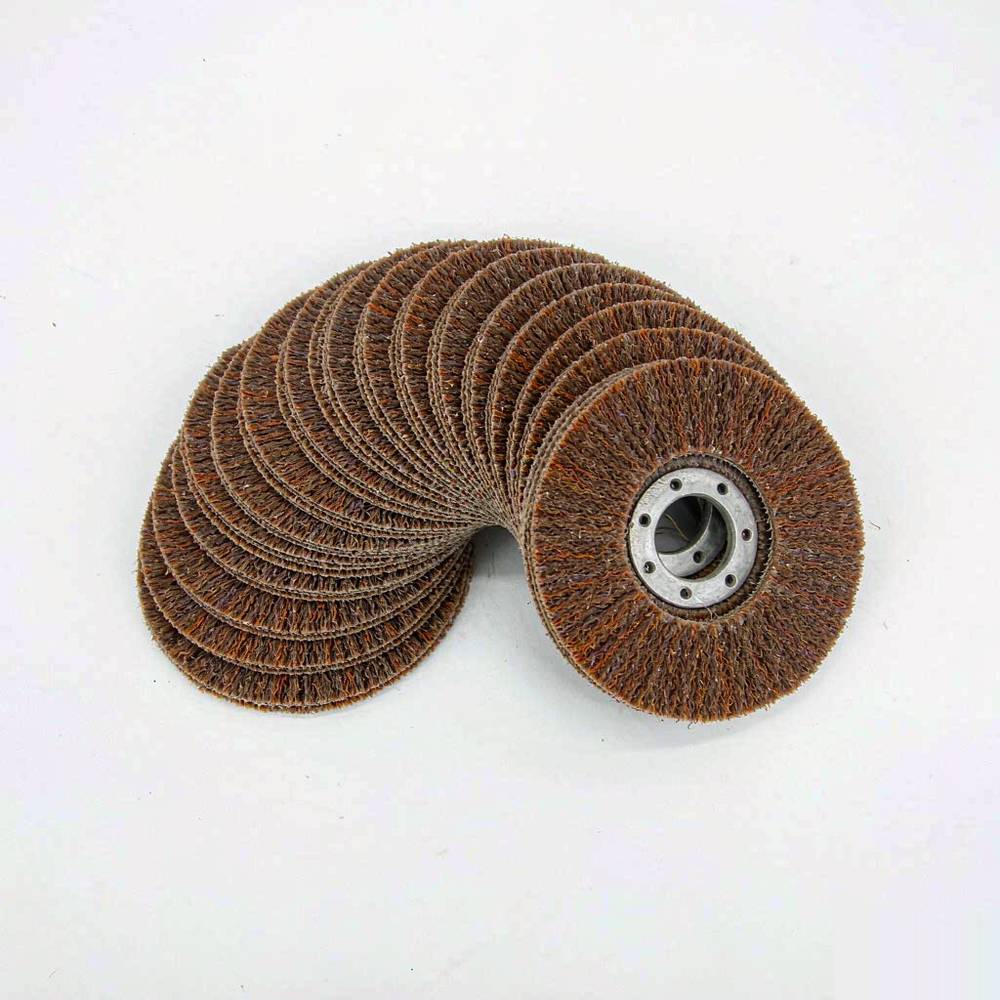
在焊缝打磨与表面处理工序中,百叶磨盘已经逐步取代传统砂轮成为主流选择。原因在于磨削机理的差异:砂轮依靠整体磨料层切削,切削力集中、材料去除率高,但发热明显、容易造成工件表面烧蚀变色;百叶磨盘由多层涂附磨料叶片组成,叶片逐层参与磨削,切削力更分散、散热更好,能在获得较均匀表面纹路的同时降低烧蚀风险。
这种特性使百叶磨盘特别适合对表面质量有要求的场合,例如不锈钢罐体焊缝整平、钣金件表面拉丝、铸件飞边清理等。但它的效率优势并非无条件成立:在需要大量去除材料的粗加工环节,砂轮或切割片的效率仍更高。理解两类磨具的分工,是合理安排工序与配置磨具的前提。
磨料选择首先要看被加工材料。碳钢与低合金钢对磨料没有特殊要求,氧化铝与锆刚玉都可胜任;不锈钢则需要特别注意污染问题,普通磨具中的铁、硫等元素在磨削高温下会转移到工件表面,形成锈斑并可能影响后续焊接质量,因此必须使用元素受控的专用磨具,并与碳钢磨具分开存放、分开使用。
铝与铜等有色金属材料软而粘,磨削时容易堵塞磨具表面,应选用不易堵塞的磨料与较粗粒度,并降低磨削压力;硬质合金、陶瓷与淬硬钢则属于难加工材料,氧化铝磨料效率很低,应考虑金刚石或立方氮化硼工具。选错磨料不仅效率低下,还可能因为持续摩擦生热而损伤工件表面与磨具本身。
粒度是影响表面粗糙度最直接的参数。粗粒度磨粒切削深度大、材料去除率高,但留下的划痕较深,表面粗糙度值较大;细粒度磨粒切削深度小,表面更细腻,但去除效率低且容易因磨屑堵塞而失效。实际选择应按工序目标确定:去除焊缝余量用粗粒度,表面整平用中粒度,拉丝与精修用细粒度。
需要注意粒度与压力的配合关系。细粒度磨盘在过大压力下会因磨屑无法及时排出而堵塞,表现为磨削面发亮、切削效率骤降、温度升高;粗粒度磨盘在过小压力下则无法有效切削,只是摩擦生热。因此更换粒度后应相应调整操作压力,而不是沿用原有习惯。多工序衔接时建议相邻工序的粒度跨度不要过大,否则前道工序留下的深划痕需要更多时间才能消除。
磨具属于高速旋转件,其破裂释放的能量随线速度平方增长。磨具标注的最高工作线速度是安全上限,设备实际使用线速度必须低于该值。使用线速度的计算方式为圆周率乘以磨具直径再乘以主轴转速,单位为米每分钟;当磨具因磨损直径变小时,同一转速下的实际线速度会下降,这也是为什么大直径磨具对设备转速更敏感。
常见的高风险情形包括:把低速设备用磨盘装到高速角磨机上、为追求效率擅自提高转速、使用直径超过设备允许范围的磨具、以及拆掉护罩以便伸入狭窄位置作业。这些做法在短期内可能看不出问题,但会显著提高磨具破裂与碎片飞出的概率。规范做法是在工位张贴设备适配清单,标注允许的磨具直径与最高线速度,并在更换磨具时逐项核对。
第一个误区是靠加大压力提升效率。加大压力会使磨具温度急升、基材受力增大,既加速磨盘失效也提高破裂风险。正确做法是降低压力、提高转速让磨粒自锐,或改用更粗粒度、更强结合剂的产品。第二个误区是磨盘磨到很小仍继续使用,此时线速度下降明显、切削能力不足,且基材接近寿命极限。
第三个误区是混用不锈钢与碳钢磨具。这种混用造成的锈斑与焊接缺陷往往在后续工序才暴露,处理成本远高于磨具本身价值。第四个误区是忽视磨具存放条件,树脂结合剂磨具受潮后强度下降,使用中破裂风险上升。第五个误区是认为新旧磨盘可以混装在同一台设备上以平衡振动,实际上不同批次磨盘的重量与刚度差异会加剧振动。
磨盘成本应换算成单位加工成本而非单片价格。核算方式是用单片价格除以该片磨盘可完成的加工量,再加上换盘时间对应的人工与停机成本。实践中有不少案例显示,单片价格较低的产品因寿命偏短,单位加工成本反而更高;而频繁换盘带来的停机时间损失常常超过磨具差价本身。
评估时还应计入表面质量导致的返工成本。使用粒度不匹配或已失效的磨盘会造成表面粗糙度不达标,需要返工重磨,这部分成本往往被忽略。建议在批量工序中做一次对照试验:用两种磨盘分别加工相同数量的工件,统计耗用片数、加工时间与返工数量,据此判断哪一方案的实际成本更低。
问:百叶磨盘可以打磨木头或塑料吗?
答:可以但需谨慎,且必须选用适合的磨料与粒度。木材与塑料的磨削产热特性与金属不同,塑料在高温下容易软化并粘附到磨具表面造成堵塞,木材粉尘则存在燃爆风险,需要配合有效的吸尘措施。若确需加工这些材料,应选用不易堵塞的磨料、降低转速与压力,并确保吸尘装置工作正常。未经评估不建议用同一片磨盘交叉加工金属与非金属材料。
问:新磨盘装上后振动很大是什么原因?
答:常见原因包括法兰盘变形或有毛刺、法兰盘直径与磨盘不匹配、磨盘本身变形或受潮、以及安装时压紧力不均匀。排查时应先停机断电,检查法兰盘平面度与清洁状态,确认磨盘孔径与主轴配合正常,重新均匀压紧后再空转测试。若仍有明显振动,应更换磨盘与法兰盘。切勿在有明显振动的状态下继续使用,振动会加速主轴轴承磨损并提高破裂风险。
问:磨盘上标的速度数值怎么用?
答:该数值是磨具允许的最高工作线速度,设备实际使用线速度必须低于它。使用时需要按磨具直径与设备主轴转速计算实际线速度,或直接查阅设备说明书给出的适配直径范围。若磨具标注值低于设备可达线速度,则不能在该设备上使用,除非设备可调至安全转速范围。这一步核对属于强制要求,不可凭经验跳过。
百叶磨盘的使用水平直接体现在三件事上:材料与磨料是否匹配、粒度是否与工序衔接、线速度是否经过核对。把这三件事做成清单并落到工位,可以同时改善表面质量、降低单位成本并减少安全事故。
在摩比工品(mro.mobi)平台上,可按磨料类型、粒度、直径与基材形式检索马圈(PFERD)系列百叶磨盘,并可配套采购法兰盘、护罩适配件、防护面屏与吸尘设备。建议车间把磨具纳入耗材台账,明确适配设备、线速度上限与报废标准,并定期对操作人员做磨具安全使用培训。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102