欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
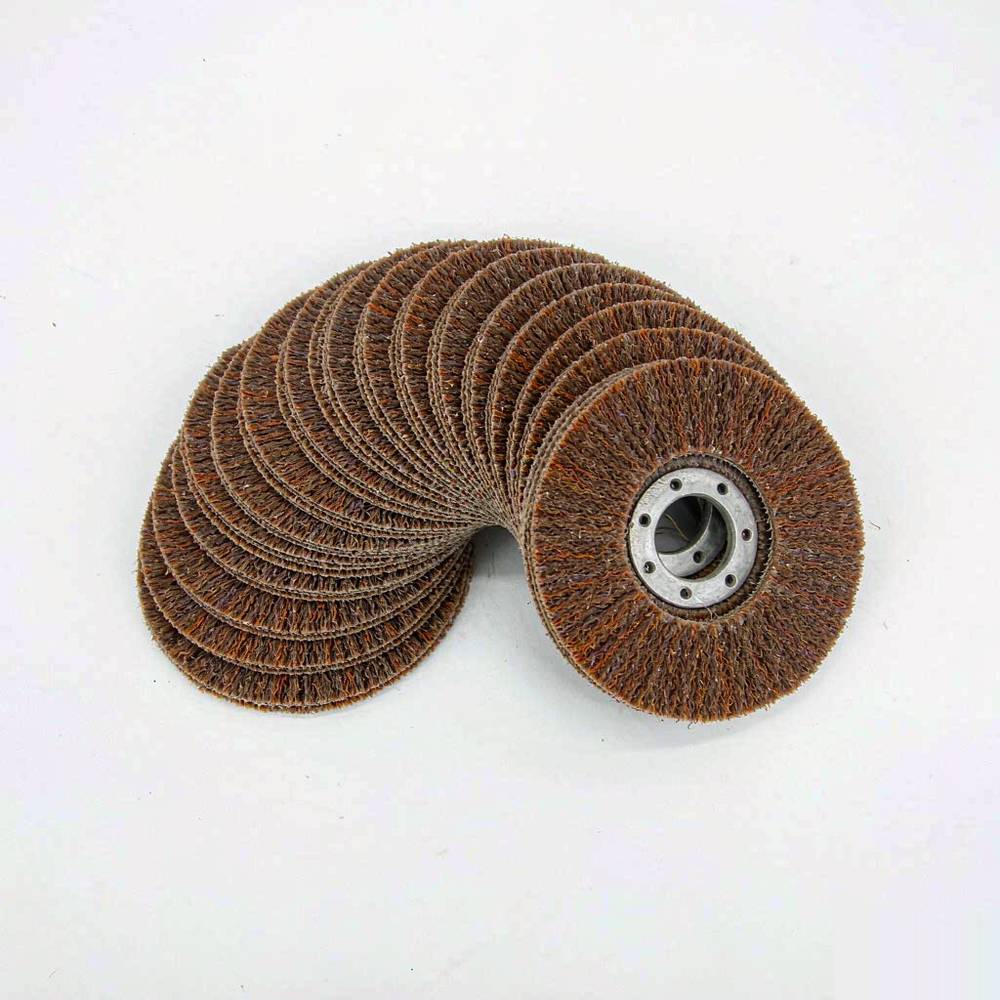
马圈(PFERD)百叶磨盘采用锆刚玉磨料与多层叶片结构,用于焊缝打磨、去毛刺、倒角与表面拉丝,适配角磨机与固定式磨床。本文介绍产品特点、典型规格、行业应用、选购指南与常见问题,帮助车间按工序与材料选对磨具。适合钢结构、不锈钢与铸造车间的磨削与表面处理工序使用。
马圈(PFERD)百叶磨盘是以多层涂附磨料叶片沿圆周排布、压合在基材上形成的磨削工具,通过角磨机或固定式磨床驱动旋转,对金属表面进行磨削、去毛刺与表面处理。相比传统砂轮,百叶磨盘的磨粒分布更连续、切削更柔和、发热更低,在焊缝打磨与表面拉丝工序中能获得更均匀的纹路与更好的表面一致性。
百叶磨盘属于典型的工艺耗材,其实际表现由磨料种类、粒度、叶片层数、排布角度与最高工作线速度共同决定。同一台角磨机上装不同规格的磨盘,磨削效率、表面粗糙度与使用寿命可能相差数倍。选型时应先明确被加工材料与工序目标,再确定磨料与粒度,最后核对线速度与安装尺寸,避免出现磨不动、烧糊表面或磨盘破裂的情况。
问:百叶磨盘和砂轮该选哪个?
答:取决于工序目标。砂轮切削力集中、材料去除率高,适合粗磨去大余量与切割前的整平;百叶磨盘磨削柔和、发热低、表面纹路均匀,适合焊缝打磨、去毛刺与表面拉丝。实际作业中常见做法是先用砂轮或切割片完成粗加工,再用百叶磨盘做表面修整与纹路统一,两者配合使用既能保证效率也能控制表面质量。
问:磨盘用久了边缘变黑还能继续用吗?
答:需要区分原因后再决定。边缘发黑可能是磨屑与结合剂堆积,也可能是过热烧蚀。若只是堆积,可用较低压力、较高转速让磨粒自锐;若已出现明显烧蚀、基材分层、裂纹或直径明显缩小,应立即停用更换。继续使用已失效的磨盘会导致磨削力上升、温度升高,既损伤工件也提高破裂飞出的风险。
问:为什么打磨不锈钢后会出现锈斑?
答:多半是交叉污染造成的。用打磨过碳钢的磨具去打磨不锈钢,磨具表面残留的铁质颗粒会嵌入不锈钢表层,在潮湿环境下形成锈点,后续焊接也可能出现缺陷。避免方法是把不锈钢专用磨具单独标识、单独存放,不与碳钢磨具混放混用;同时注意工位、夹具与清理工具的区分,必要时对加工区域做隔离。
采购百叶磨盘时应把被加工材料、工序目标、表面粗糙度要求与设备线速度上限一并提供给供应方,以便匹配磨料、粒度与基材形式。批量使用场景建议按设备型号建立适配清单,标注每种设备可用的直径、孔径与最高线速度,减少现场误用。
在摩比工品(mro.mobi)平台上,可按磨料类型、粒度、直径与基材形式检索马圈(PFERD)系列百叶磨盘,并可配套采购法兰盘、安全护罩适配件、防护面屏与手套等安全用品。马圈品牌页提供磨具选型与安全使用的系统说明,便于设备与安全管理部门建立磨具台账,明确适配设备、线速度上限与报废标准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102