欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
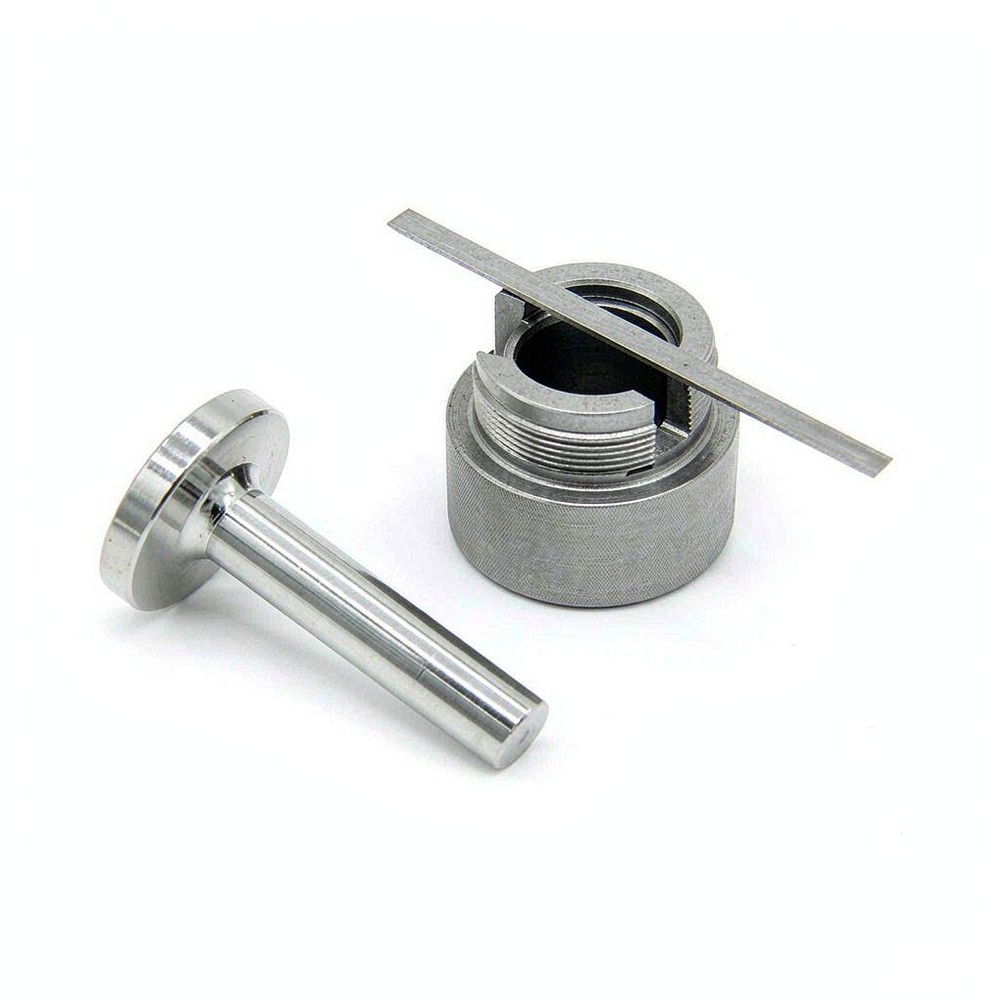
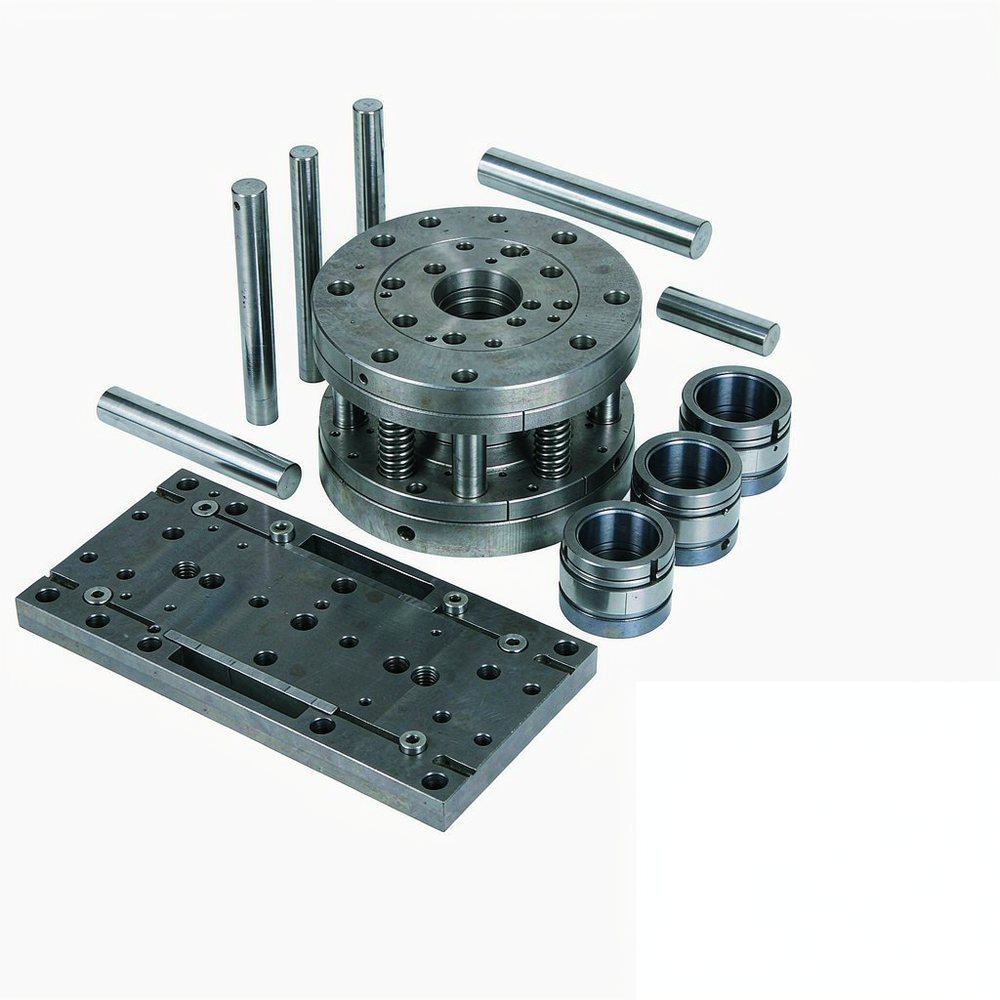
格卡(Geka)冲孔模具是冲压设备上用于孔位成形的分离类工装,由凸模、凹模、导向与退料机构组成。本文介绍模具结构、间隙取值原则与典型规格区间范围,并从模具座接口、板厚与间隙、冲裁力吨位、孔位工位距四个方面梳理换模与改冲板厚时的核对顺序,并附常见问题与资料获取途径。
冲孔模具是冲压设备上的成形工装,由凸模、凹模、导向与退料机构组成,在钣金加工中承担孔位成形。更换模具或改冲不同板厚时,凸凹模间隙、模具座接口与设备行程三项决定孔径质量与模具寿命。
冲孔模具属于冲压工装中的分离类模具,靠凸模压入凹模形成的剪切作用把板料分离出孔。格卡的冲孔模具覆盖单孔模、多孔模与组合式工位结构,配用于铁工机、冲床与液压冲孔设备。它在加工链中处在下料之后、折弯与焊接之前,孔径精度与毛刺高度由间隙与刃口状态决定,工位距与模具座接口则决定能否装到现有设备上。
选型维度集中在间隙、导向与退料三处。
下列为典型规格区间,实际以模具图纸与设备参数为准。
冲孔模具的配置方式与批量、板厚和孔位复杂度相关。
换模或改冲板厚时,按设备接口、板料参数与工艺三方面核对。
问:冲出的孔毛刺偏高、孔径偏大,怎么查?
答:先量凸模与凹模的实际间隙,再看刃口是否磨钝,然后核对板厚与设定是否不符,最后检查导向间隙与模具安装是否偏斜。
问:冲头用一段时间后温升明显、颜色发蓝,是材质问题吗?
答:先看冲次节奏与润滑是否到位,再看间隙是否偏小导致摩擦加剧,最后核对被冲材料强度是否超出设计范围。
问:多孔模个别孔位偏移,能否只换单支冲头?
答:先确认偏移来自冲头弯曲、导向磨损还是模板变形,模板或导柱磨损时单换冲头无法解决。
可索取模具装配图、间隙推荐表、冲裁力估算表与刃口修磨说明。改冲新板厚前,建议索取该模具在不同板厚下的间隙与冲裁力推荐值,用于与设备能力核对。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102