欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
格卡(Geka)是欧洲的金属加工机械品牌,产品以铁工机、液压冲孔机与冲剪模具为核心,用于角钢、扁钢、槽钢与板材的下料、冲孔与剪切工序。本文梳理格卡的产品构成、冲裁与剪切的力学条件,以及模具间隙与刃口状态对加工质量的影响。
格卡的定位是把多种型材加工工序集中到一台设备上。钢结构与机架制造中,角钢、扁钢与板材需要切断、冲孔、切角与开槽,分散在多台设备上完成会带来多次装夹与搬运,累积定位误差。多功能铁工机把剪切、冲孔与切角工位布置在同一机体上,工件一次装夹即可完成多道工序。格卡的资料按最大加工能力标注设备规格,含板材厚度、角钢边长与冲孔直径。
格卡的制造与应用支持体系分布在西班牙与德国,产品覆盖机械式与液压式铁工机、单工位与多工位冲孔机以及配套模具。欧洲金属加工行业对设备安全防护与精度保持性要求较高,机型普遍配置护罩、双手操作与行程限位,模具采用标准装夹接口以便更换。技术资料一般给出额定吨位、行程次数与模具规格范围。
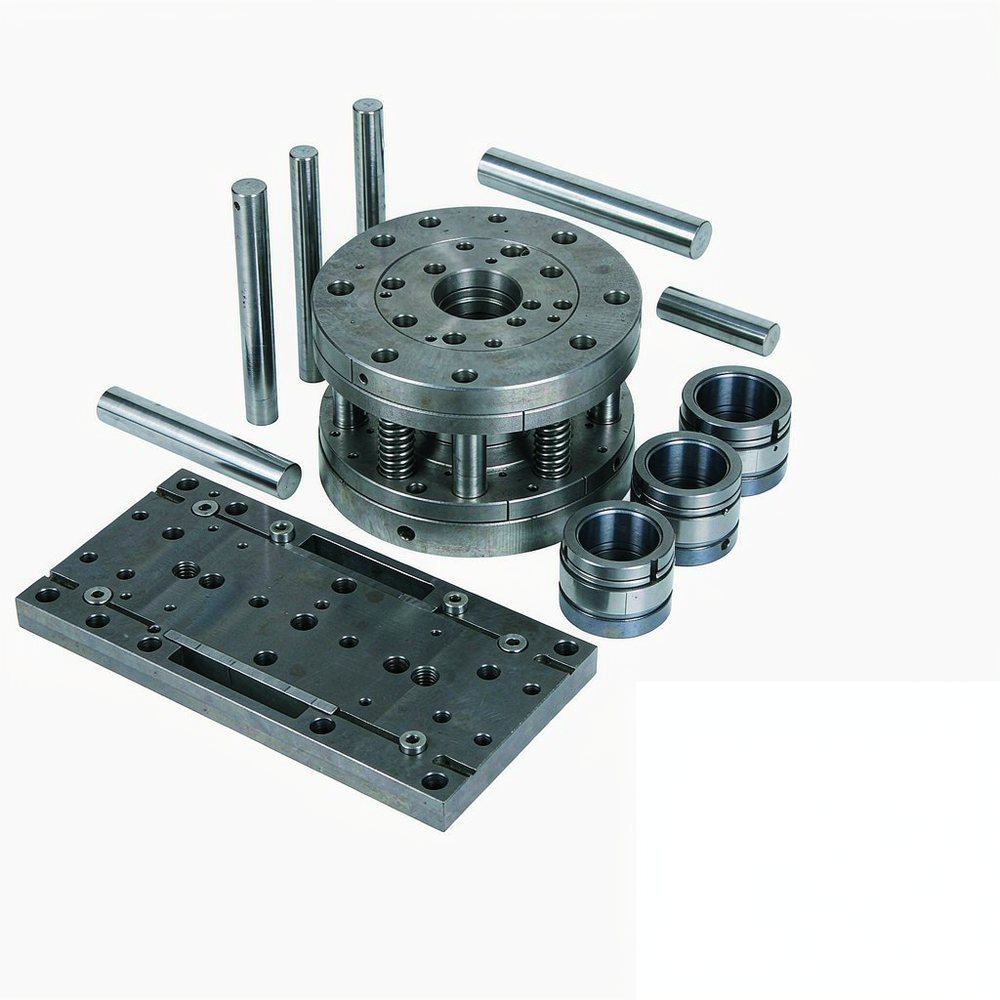
冲裁质量由间隙与刃口状态决定。凸模与凹模之间的单边间隙通常按料厚的百分比取值,间隙过小时断面出现二次剪切与毛刺,冲裁力上升且模具磨损加快;间隙过大时产生塌角与撕裂带,孔径随之超差。冲裁力与料厚、冲裁周长和材料抗剪强度成正比,设备吨位需覆盖最大料厚与最大孔径的组合,而不是把两项分别取最大值后估算。剪切工位的刀片角度影响剪切面质量,斜刃布置可降低瞬时载荷,但会增加板材弯曲倾向。
问:冲孔毛刺大或孔径超差,先查什么?
答:先看断面形貌。若断面出现明显撕裂带与塌角,多为间隙过大,需按料厚重新选择模具间隙;若断面发亮且孔壁有二次剪切痕迹,说明间隙偏小,冲裁力与磨损都会上升。其次检查凸模与凹模同轴度,装配偏心会造成单边间隙不均,表现为孔一侧毛刺大另一侧正常。再核对刃口磨损,钝化刃口把冲裁变为挤压。最后确认板材实际厚度与材质是否与设定一致。
问:模具崩刃通常由哪些操作引起?
答:常见原因有四种。一是冲裁力超限,设备吨位不足时液压系统压力上升,凸模承受偏载而崩裂。二是工件未压紧,冲裁瞬间板材翘起,刃口受到侧向冲击。三是孔位距板边过近,刃口一侧缺少材料支撑,局部应力集中。四是模具间隙与料厚不匹配,过小的间隙让刃口直接承受剪切挤压。观察崩刃位置,集中在某一方向指向偏载,沿整个刃口均匀磨损则指向间隙或吨位。
问:剪切面斜度过大,如何调整?
答:剪切面斜度首先与刀片间隙有关,间隙过大时上下刃口之间形成拉扯,断面倾斜明显。其次与刀片角度和剪切速度有关,斜刃布置在降低瞬时载荷的同时会增加板材弯曲。再检查压料力是否足够,压不住时板材在剪切中翻转,切口随之倾斜。调整顺序为先校正间隙,再提高压料力,最后评估刀片角度与设备刚性。
格卡的铁工机与冲剪模具对应的是型材加工中的力与间隙两个基本条件,设备能力与模具规格需要按实际料厚与孔径组合核算。可进一步查阅的技术资料包括机型规格书、冲裁力与吨位对应表、模具间隙选用说明、刃口修磨标准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102