欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
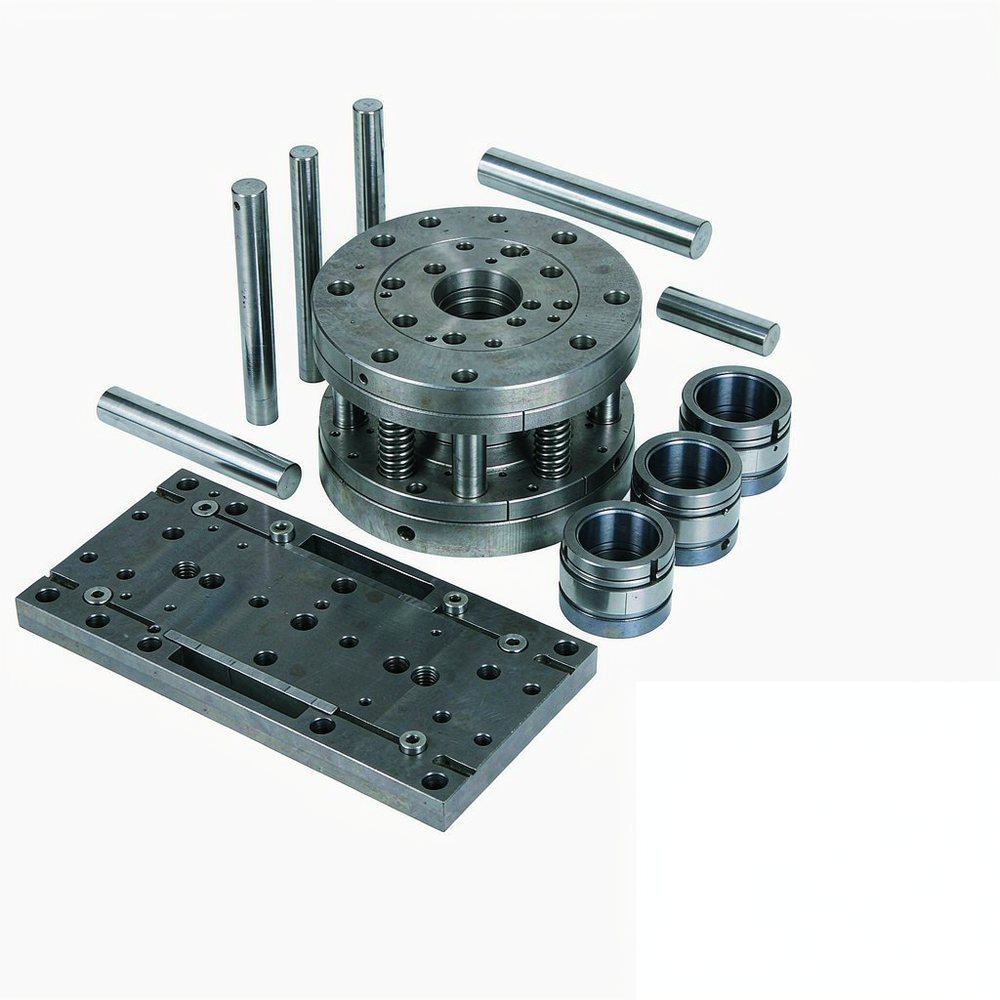
围绕格卡(Geka)冲孔机的模具与工位配置,说明冲裁间隙与板厚、材料抗剪强度的对应关系,冲头与凹模的材质与硬度匹配,孔形与工位排布、脱料压料结构的选择方法,并给出吨位核算、偏心载荷限制、刃口研磨周期与重磨量的参考要点以及常见问题的判断顺序,供冲孔工艺编制对照。
冲孔机的成型质量与模具寿命,很大程度上在配置阶段就已确定:冲裁间隙是否按板厚与抗剪强度取档、冲头与凹模硬度是否匹配、工位排布是否让偏心载荷落在允许范围内。
冲孔机通过冲头与凹模的相对运动在板材或型钢上冲出孔洞,属于剪切分离工艺。冲裁间隙指冲头与凹模刃口的单边距离,它决定断裂带比例,也决定冲裁力与刃口磨损速度。格卡(Geka)冲孔机的配套模具包含冲头、凹模、脱料器与压料件,工位是模具在机身上的安装位置。配置的核心是把板厚、材质、孔径与孔形换算成间隙档位与吨位需求。
格卡(Geka)冲孔机的模具与工位体系,围绕换模效率与间隙可调两条主线设计。
以下为典型规格口径,用于把加工需求换算成可选档位,具体数值以对应产品资料为准。
取档随材料与孔形变化,不同行业关注点并不相同。
落到具体工件,按材质、板厚、孔径孔形与吨位四条线索依次收窄。
问:冲出的孔毛刺明显偏高,先查哪几项?
答:先核对间隙档位与板厚是否匹配,再查刃口是否已磨损成圆角,最后看压料与脱料是否贴合。
问:腰形孔的长轴两端容易开裂怎么办?
答:转角处属于应力集中区,需把间隙适当放大,并确认压料环覆盖到长轴端部。
问:模具研磨后孔径变大,还能继续用吗?
答:研磨会改变刃口尺寸,孔径超出公差时应更换凹模或调整冲头尺寸。
配置结果应落到工艺卡与模具台账上:工艺卡记录板厚、材质、孔径、间隙档位与吨位核算,台账记录每副模具的研磨次数与累计重磨量。格卡(Geka)的资料按机型吨位与工位形式分册。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102