欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
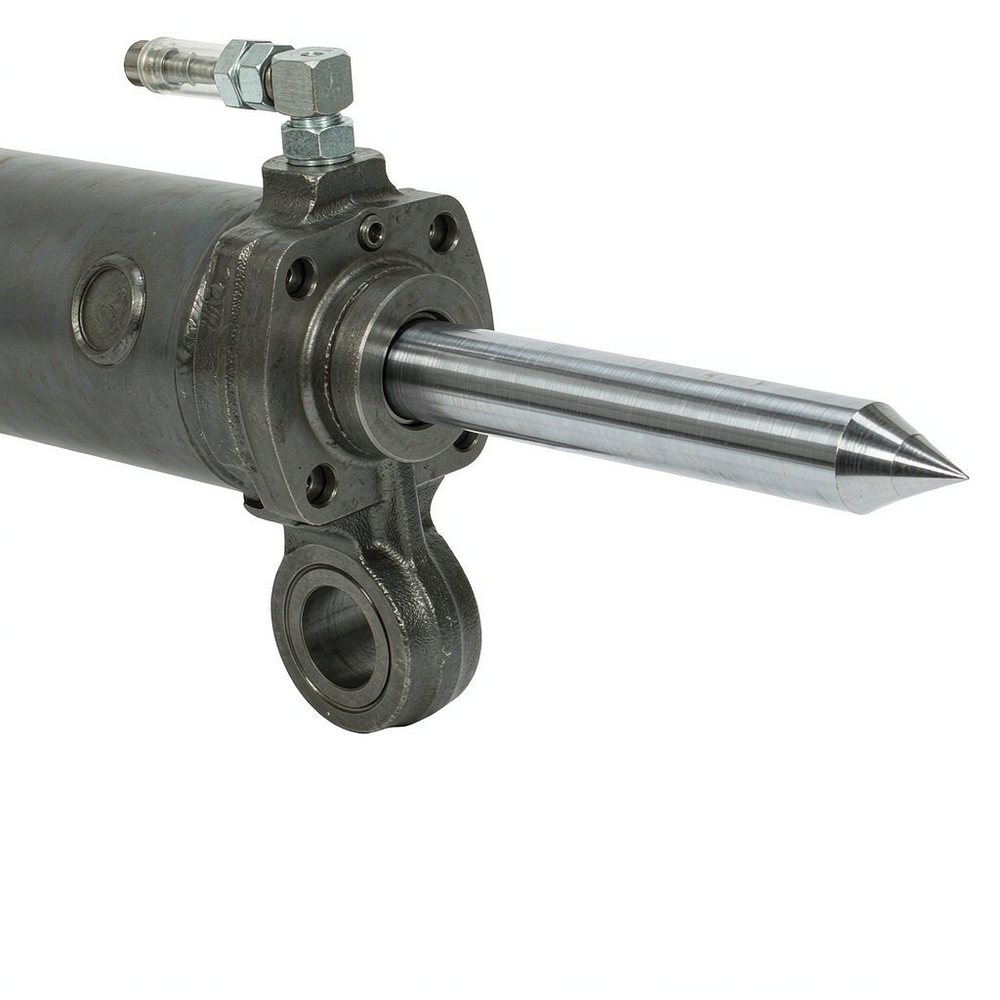
默克尔(Merkle)是德国的液压元件与工装夹具制造商,产品集中在液压缸、液压夹紧元件与焊接工装三个方向,服务于金属结构件的定位、夹紧与焊接工序。本文梳理默克尔的产品构成、液压夹紧的力传递路径,以及焊接热变形条件下的工装配置思路。
默克尔的定位是把液压动力转换为可控的定位与夹紧动作。焊接与装配工序中,工件需要在多个点位被约束,手动夹具的夹紧力依赖操作者手感,重复性差;气动夹紧响应快,但保持力受气源波动影响;液压夹紧在同等体积下能提供更高夹紧力,并且可以在断电断气时维持夹持状态。默克尔围绕这一需求组织产品,从液压缸、摆动夹紧缸到定位销缸与翻转工装形成配套。
默克尔长期从事液压传动与工装夹具的开发制造,产品门类覆盖标准液压缸、夹紧元件、动力单元与专用工装。德国机械制造体系对元件一致性要求较高,品牌资料通常给出缸径、行程、额定压力、夹紧力与重复定位精度等参数,并对密封形式与安装接口作出说明。
液压夹紧的核心是力与刚度的传递。夹紧力由缸径与工作压力共同决定,有杆腔与无杆腔的面积比决定推出与回程的力差,选型时不能只按一个方向的出力核算。行程末端的机械自锁结构让夹具在泄压后仍保持夹持。重复定位精度取决于定位销与导向套的配合间隙,间隙过大时会在焊接应力释放阶段产生位移。焊接热输入会让工件与工装同时升温,两者热膨胀不一致时定位基准缓慢漂移,工装设计需把热补偿与冷却通道一并考虑。
问:液压缸出现爬行或速度不稳,先查什么?
答:按气、油、负载的顺序排查。先确认系统内是否混入空气,油缸在低压下爬行多为排气不彻底,需在无负载状态下往复运行并松开排气口。其次检查油液清洁度与滤芯状态,污染物卡滞节流口会造成流量脉动。再看负载是否偏心,活塞杆承受侧向力会加剧导向面摩擦,形成低速爬行。
问:焊接后工件定位尺寸偏移,工装侧有哪些原因?
答:先区分装夹偏差与热变形。若首件合格而批量后偏移,多为热积累导致工装升温,定位销与工件孔的热膨胀不一致,需要加冷却或调整节拍。若首件即偏移,检查定位销配合间隙与夹紧顺序,先定位后夹紧与先夹紧后定位的结果并不相同。再核对工装底座刚性,夹紧力作用点悬空会让底板微量变形。松开夹具待工件冷却后再测量,可区分装夹偏差与应力回弹。
问:液压夹具夹紧力在使用一段时间后下降,如何处理?
答:先测系统压力,压力正常说明问题在缸体内部。常见原因是密封件磨损导致内泄漏,活塞两侧建立不起足够压差,表现为推力不足且回程变慢。其次是油液温度上升使黏度下降,泄漏量增加,需核对油箱容量与冷却能力。若为多点回路,检查分流块流量分配是否均匀。维修后需重新标定夹紧力,不能只按压力表读数判断。
默克尔的液压缸与焊接工装解决的是夹紧力可控与定位可重复两个问题,配置的起点是工件结构、焊缝分布与产线节拍。可进一步查阅的技术资料包括液压缸规格书、夹紧元件的夹紧力与行程曲线、焊接工装结构说明、液压回路配置方式。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102