欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
许多企业的设备管理停留在『坏了再修』的被动模式,代价是突发停机打乱生产计划、抢修成本高、设备状态不可预测。预防性维护的核心思路是按周期执行检查与保养项目,在故障发生前消除隐患:润滑、紧固、清洁、调整这些基础动作看似琐碎,却能避免大部分恶性故障。设备管理成熟的标志不是修得快,而是修得少。
搭建保养体系可分四步:第一步盘点设备与模具清单,按重要度分级,关键设备优先建立完整体系;第二步为每台设备制定保养基准书,明确项目、周期、方法与判定标准;第三步编制保养日历与点检表,落实到班组与责任人;第四步建立故障记录与原因分析机制,用故障数据反过来修订保养周期。体系落地贵在坚持,前三三个月的执行纪律决定成败。
模具保养周期应按生产数量与产品要求设定,而不是简单按日历时间:批量生产模具可按每若干万模次安排一次一级保养,清洁型腔、检查易损件;累计到设定模次后进行二级保养,拆检导向与顶出系统;结合产品尺寸的趋势数据判断模具寿命状态。精密或长周期模具应建立单模档案,记录每次保养的内容、备件更换与发现的问题。
润滑是保养工作中回报最高的环节。企业应明确每台设备的润滑点、油品型号、加注量与周期,避免不同油品混用;润滑工具按油品专用,防止交叉污染;集中润滑系统要定期检查管路堵塞与分配器状态。值得注意的是润滑过量同样有害,会造成油污扩散与污染产品,按基准书规定的量执行才是正确做法。润滑记录应纳入点检表逐项签认。
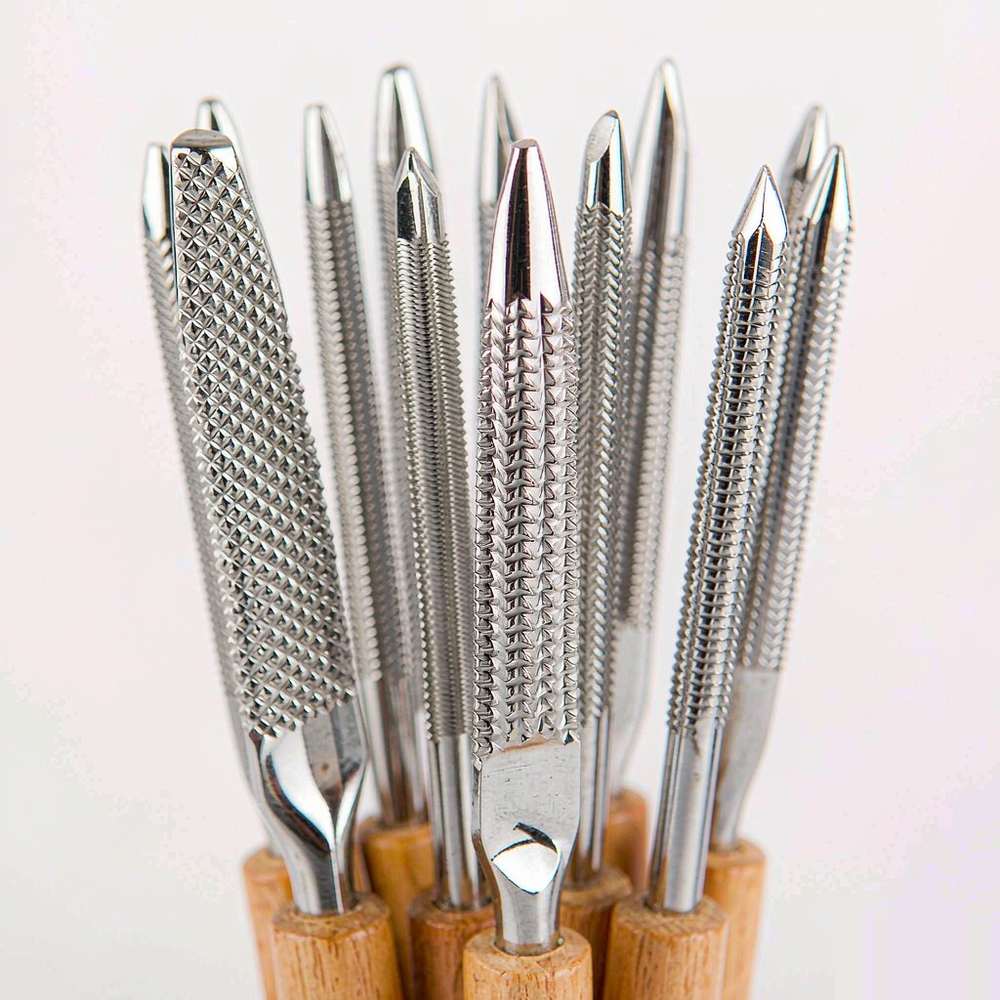
模具维护离不开备件与工具的支持:常用易损件如顶针、弹簧、密封圈应建立最低库存,按消耗速度补货;锉刀、油石、抛光工具是模具钳工的日常工具,其状态直接影响修模质量,应定期检查锉齿磨损与手柄安全,及时更换钝化工具;量具如卡尺、千分尺需按周期校准。工具管理做到定位存放、状态可视,可以显著减少找工具的时间浪费。
维护记录是保养体系的神经:每次保养与故障都应记录时间、内容、更换件与原因分析,形成设备与模具的健康档案。对这些数据做统计分析,可以找出故障高发的设备与部位,评估保养周期的合理性,计算维护成本与停机损失,为设备大修与更新决策提供依据。建议用简单的表格或维护软件即可,关键是坚持记录并及时复盘。
模具修理后如何判定质量恢复,需要有客观的判定手段:尺寸方面用测量设备对关键尺寸做首件检验;表面质量按产品外观标准检查拉伤、亮痕与接痕;配合运动部位检查开合模的顺畅与异响。修模后连续跟踪三到五批次产品的质量稳定性,确认问题彻底解决,才能关闭维修工单。建立这样的闭环,可以避免同一问题反复出现的顽疾。
保养体系最终由人执行:操作工负责日常点检与清洁,需要培训基本的判断标准;维修钳工负责专业保养与修模,需要系统的技能训练与经验积累。企业可以通过师带徒、技能比武与案例分享提升队伍水平,并把保养执行质量纳入考核,让『设备是我的饭碗』的意识落实到行动。人的因素到位了,制度才能真正发挥作用。
延长模具寿命需要设计、使用与保养三方面配合:设计阶段合理选择模具钢与表面处理,强化易损部位;使用阶段控制压机吨位与偏载,避免超载使用;保养阶段及时处理早期拉伤与微小裂纹,防止小伤扩展成大修。对批量大的模具,可考虑备用关键易损件整体更换,缩短停机时间。模具寿命管理应与产品成本核算挂钩,让维护投入有明确的收益依据。
模具钳工的手工修整是精密工序:锉削时应根据余量选择粗细齿,粗齿去量快但表面粗糙,细齿用于配合面精修;修整刃口时注意保持原有角度,避免反复打磨导致间隙变化;油石与抛光工具按粒度从粗到细逐级使用,每级清除前一级的痕迹。工具的状态直接影响手感与质量,钝化的锉刀不但效率低,还容易打滑伤手,应及时更换。
机械与模具的保养是细水长流的功夫:从被动维修转向预防维护,把保养基准、周期、记录与备件管理做扎实,加工精度与设备寿命都会得到回报。摩比工品提供马圈(PFERD)锉刀等模具维护工具与耗材的询价服务,欢迎联系平台客服获取产品目录与批量报价信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102