欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
光栅尺是数控机床与测量设备常用的位置反馈元件,由标尺光栅与读数头组成:标尺上刻有等间距的条纹,读数头相对标尺移动时输出周期性信号,通过电子细分可以获得极高的分辨率。机床把指令位置与光栅反馈的实际位置比较,实时修正运动误差,这种全闭环控制方式相比半闭环能消除丝杠间隙与热变形带来的位置误差,是精密机床的标志性配置。
光栅尺的测量精度受多重因素影响:标尺的刻线质量与安装平直度决定基础精度;读数头与标尺的间隙和角度偏差影响信号质量;温度变化引起标尺热胀冷缩,产生随温度漂移的误差;污染与振动会干扰信号甚至损坏读数头。安装环节尤其关键,光栅尺应与运动轴线平行,两端支撑方式要避免应力变形,安装后用标准量块或激光干涉仪验证全行程的精度状态。
半闭环系统把编码器装在电机或丝杠端部,反馈的是电机转角,丝杠的螺距误差、热伸长与间隙都不在控制环内;全闭环系统用光栅尺直接反馈工作台位置,把这些误差全部纳入修正。两者的精度差异在大行程与高精度场合非常明显:全闭环配合螺距补偿可以把定位精度稳定控制在更高水平。改造旧机床时,加装光栅尺实现全闭环是提升精度的常见方案。
精密设备的安全防护不仅是合规要求,也直接影响精度稳定:防护罩与密封防止切削液、铁屑污染导轨与光栅;电气柜的防尘与散热决定控制系统寿命;运动部件的安全门锁与光幕保护人员安全,避免误入导致的碰撞事故。规划新设备布局时应预留检修空间,把安全装置的位置纳入总体设计,而不是事后加装。
测量精度依赖环境稳定,加工精度同样如此:车间温度的昼夜波动会让机床产生规律性热变形,影响批量加工的一致性;阳光直射与气流直吹造成局部温差;邻近冲压设备的振动干扰测量与精加工。企业可以通过温度记录、振动监测找到环境中的薄弱点,用遮挡、隔振与时间安排(如夜间精加工)等低成本手段改善,为高精度作业创造条件。
光栅尺提供的是位置反馈,机床的整体精度还需要定期检测与补偿来维持:用激光干涉仪测量定位精度与重复定位精度,生成补偿数据回写数控系统;用球杆仪检测圆度误差,诊断伺服匹配问题;用水平仪与自准直仪检查导轨几何精度。检测数据与光栅反馈相互印证,可以区分是反馈元件问题、机械磨损还是参数漂移,让精度维护有的放矢。
现场常见的一个矛盾是:安全防护增加了操作步骤,员工为了效率绕过防护。解决办法是把防护设计做得顺手:安全门的开合与夹具操作路径匹配、光幕的复位逻辑简洁明了、急停按钮位置合理。同时通过培训讲清楚防护与精度、安全的关联,把遵守防护要求纳入考核,通过班前会持续宣贯。安全与效率不是对立面,好的设计可以两者兼顾。
光栅尺故障有一些典型征兆:加工中出现位置跟随误差报警,说明反馈信号异常;坐标位置漂移或回零不准,可能是读数头污染或信号质量问题;加工尺寸出现周期性偏差,则可能与标尺安装或温度相关。处理时应先检查防护与清洁,再排查连接电缆与接口,最后考虑元件老化。建立故障现象与处理记录,能帮助快速定位重复性问题。
精密设备管理建议建立台账与精度档案:台账记录设备型号、配置、光栅尺规格与改造历史;精度档案保存每次验收、年度检测与补偿的数据。有了这份档案,精度异常时可以对照历史快速判断是突发故障还是缓慢劣化,设备大修与更新的决策也有了数据支撑。档案不必复杂,关键在于每次检测后及时归档,避免数据散落在个人手里。
新机床验收应包含完整的精度项目:几何精度如导轨直线度、工作台平面度;定位精度与重复定位精度用激光干涉仪按标准测量;轮廓加工试件的综合检验;附属功能如螺距补偿的有效性验证。验收数据是设备状态的基准档案,后续年度检测与之对比即可发现劣化趋势。企业应参与验收全程并保留原始数据,避免仅凭厂家结论签字接收。
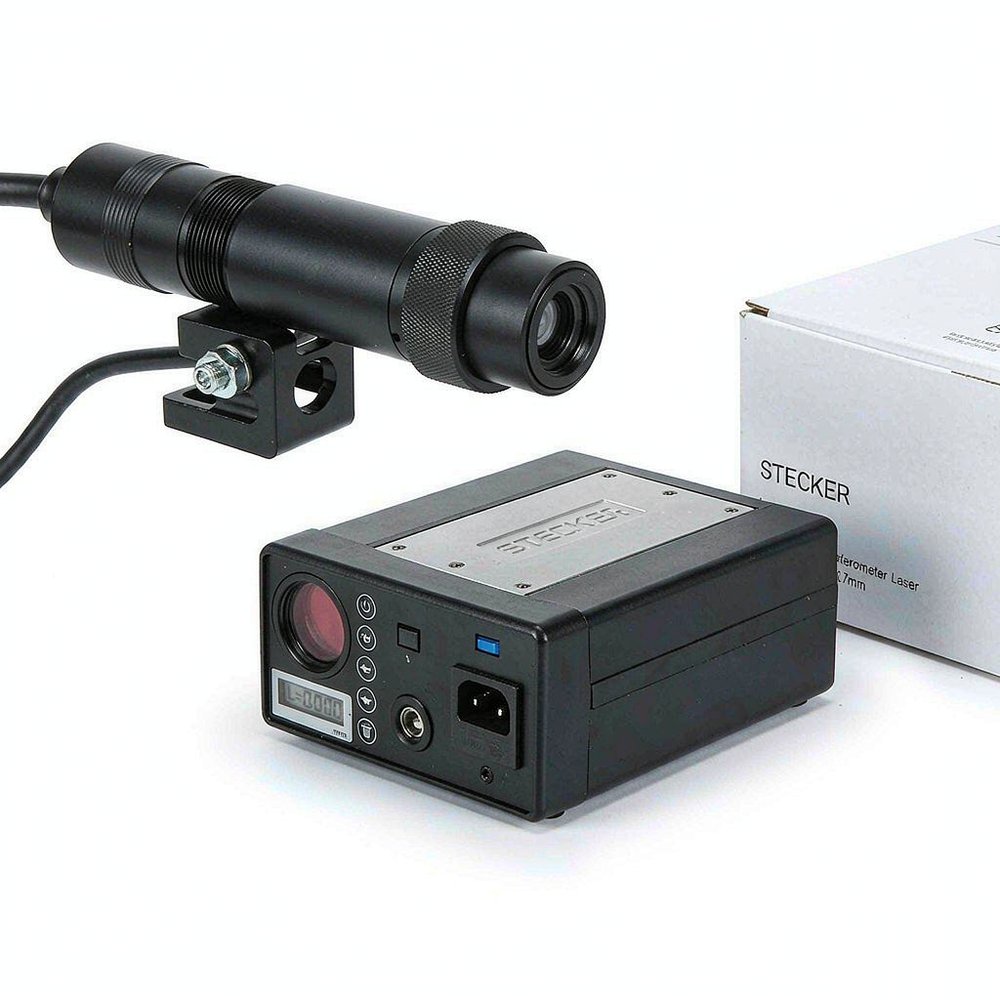
光栅尺与安全防护看似是两个话题,实际上共同支撑着精密加工的稳定性:一个保证位置信息的准确,一个保证环境与人员的安全可控。理解其原理与维护要点,把精度检测与补偿制度化,设备才能长期保持良好状态。摩比工品提供雷尼绍激光干涉仪等检测设备的选型服务,欢迎联系平台客服获取资料与报价。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102