欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
仓储作业中,人工录入物料信息慢且易错,一条码错了位就可能造成发料错误与库存差异。条码自动识别把物料信息变成机器可读的编码,扫描即录入,速度快且几乎零差错;配合仓储管理系统,入库、上架、拣选、发运每个环节都有数据记录,库存准确率与作业效率同步提升。可以说,条码是仓储数字化最基础也性价比最高的一步。
一维条码沿水平方向记录信息,容量小,通常只能存一串编号,需要系统数据库配合使用;优点是打印容差大、成本极低。二维码在平面两个方向记录信息,容量大,可存放批次、日期甚至链接,且具备纠错能力,局部破损仍可识读;工业场景还常用直接部件标记技术把二维码蚀刻在金属件表面。选择时应按信息量与识读环境决定,两者在实际系统中常常并用。
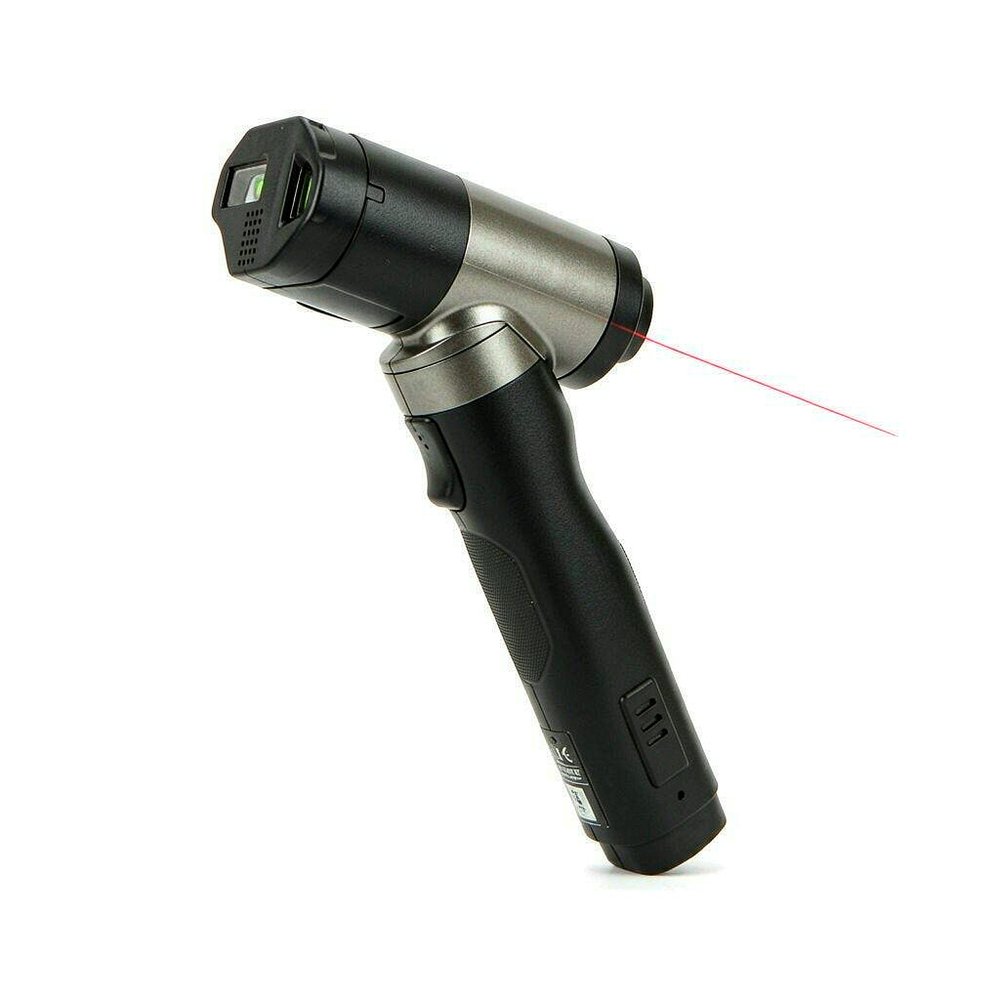
识读设备按应用场景选择:库房少量扫码用轻便的手持终端,配合无线网络实现移动作业;传送带分拣需要固定式扫描器多角度组合,提高动态读码率;工件追溯的 DPM 码需要影像式工业读码器配合合适的光源照明。选择时应评估识读距离、运动速度、现场光照与码的打印质量,必要时先取样测试读码率,再确定设备型号与安装布局。
条码在仓储各环节都有落点:收货时扫描送货单与物料条码,快速核对到货信息;上架时扫描库位与物料,系统记录存放位置;拣选时按系统指引到库位扫码确认,防错料错量;盘点时逐位扫码,替代手工清点;发运时扫描出库单,实现批次追溯。每个环节的扫码数据实时回传系统,管理者可以随时掌握库存动态与作业进度。
物料管理中,批次追溯与先进先出是质量管理的硬要求:通过给每批物料赋码,入库时记录批次与效期,拣选时系统按先进先出规则推荐库位,避免临期物料压在货架深处过期报废;发生质量问题时,按批次码可以快速圈定受影响范围与流向。这套机制依赖标签赋码与扫码作业的严格执行,任何一个环节跳过扫码,追溯链条就会断裂。
自动识别项目落地的常见问题包括:标签打印质量差导致扫码失败率高,员工被迫手工输入,数据体系逐渐失守;库位码缺失或位置不规范,扫码对不上实物;无线网络覆盖盲区让手持终端掉线;流程设计过于复杂,员工嫌麻烦绕过系统。对策是先把标签与库位码等基础数据做扎实,再上系统;读码率纳入运营指标监控;操作步骤尽量简化,让扫码比手写更省事。
固定式识读的读码率与布局密切相关:多面贴标的包裹应交叉布置两台以上扫描器,覆盖不同侧面;安装高度与角度按包裹的尺寸分布调试;光源强度与曝光时间要适配现场光照;读码器自带的统计功能可以输出失败原因分布,帮助定位是标签问题还是角度问题。把读码率作为持续优化的指标,分拣系统的稳定性会明显提升。
传统盘点靠人工清点加手工抄录,耗时且误差高。条码化的盘点流程是:系统按库位生成盘点任务,员工用手持终端到指定库位扫描库位码与物料码,数量自动带入,差异项现场复核;循环盘点替代年度大盘点,把任务分解到日常,边作业边盘点。实施中应关注冷门库位的覆盖与差异根因分析,让盘点不只是对数字,更是发现管理漏洞的过程。
条码系统的地基是物料主数据:编码规则要唯一、稳定且有意义,避免一物多码与一码多物;单位换算、批次属性与效期管理规则要在系统中定义清楚;历史数据的清洗往往比系统上线更费工夫。建议成立由仓储、采购与质量共同参与的主数据小组,上线前完成数据治理,上线后建立变更审批流程,让编码质量长期保持。
条码体系建立后,还可以按需扩展:射频识别标签可远距离批量读取,适合快速盘点与出入库通道;视觉识别可校验标签位置与货物外观;电子标签拣选引导拣选路径。扩展应建立在实际痛点上,而不是为技术而技术。多数仓库的路径是:先把条码体系做扎实,库存数据准确后再评估更高级技术的投入产出。
条码与二维码把物料的身份变成了机器可读的语言,为仓储与追溯管理打下地基。做好标签质量、设备选型与作业流程三件事,自动识别的收益就能稳定兑现。摩比工品提供劳易测(Leuze)条码阅读器等自动识别设备的选型与询价服务,欢迎联系平台客服获取产品资料与方案信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102