欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在电气施工现场,电缆切断通常被视为最简单的一道工序:量好长度、剪断、剥皮、压接。工期紧张时,这道工序往往由经验最少的作业人员承担,工具也常被随意借用。
但切口质量会沿工序链向下传导。线芯被压扁会降低有效截面、增大接触电阻;绝缘层被挤裂会在敷设后留下局部放电隐患;毛刺会在牵引过程中划伤相邻电缆绝缘。这些问题在通电验收时往往查不出来,却在长期运行中逐渐显现。
电缆切断的第一原则是工具能力覆盖现场最大截面。工具的最大切断能力是按铜芯电缆标定的,铝芯电缆同截面所需剪切力略低,而钢芯铝绞线与铠装电缆则远高于标称值。
超规格使用不会立刻表现为剪不断,而是先出现线芯压扁与刀口崩缺。当操作者感觉需要双手加力甚至借助加长杆时,通常已经超出工具设计范围,应改用更大规格或液压驱动的工具。
电缆切断的质量取决于刀口是否沿圆周渐进切入。一次性挤压会让线芯在切面附近产生塑性变形,形成椭圆甚至扁平截面,同时绝缘层可能沿切面开裂。
刀口状态同样关键。崩缺的刀口无法形成连续剪切,会在切口留下撕裂状断口;磨损的刀口则需要更大力量,间接促成挤压。因此刀口应纳入点检范围,出现崩缺或明显钝化应及时更换,而不是继续使用到完全失效。
铠装电缆的钢带或钢丝硬度远高于铜铝线芯,直接切断会严重损伤刀口,因此应按规范先剥除或切断铠装层,再处理线芯与绝缘。
钢芯铝绞线含有钢芯,切断阻力显著高于同截面铜铝电缆,应选用明确标注适用于钢芯铝绞线或钢丝绳的专用型号。架空导线与承力索的切断还应考虑端头绑扎,避免切断后线股散开。
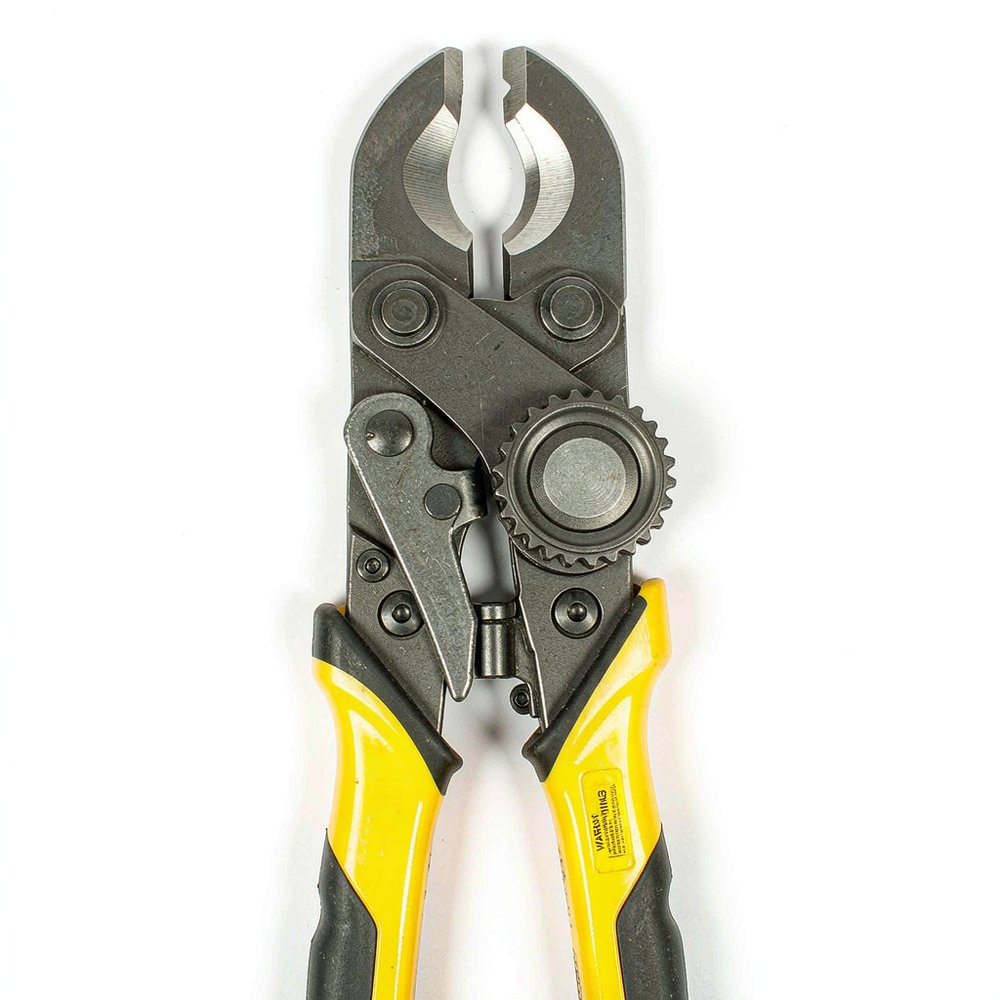
配电柜内、桥架内与电缆沟内的作业空间通常狭窄,长手柄工具难以施展。此时应优先选择头部紧凑、手柄较短的棘轮式工具,通过棘轮机构获得增力比,而不是依靠手柄长度。
开阔场地如电缆敷设现场,则可选用长柄增力型或液压驱动工具以提高效率。液压工具需要额外关注压力保持与密封状态,作业前应检查是否存在渗漏与压力异常。
带电或近带电作业必须使用绝缘手柄工具,并配套绝缘手套、绝缘垫与验电设备。工具本身应定期做绝缘性能检查,表面出现破损、裂纹或污物堆积都会影响绝缘性能。
常规作业也应佩戴防护眼镜与手套,因为切断过程中可能产生金属屑飞溅。作业区域应清理无关人员,避免切断瞬间线缆回弹或工具滑脱造成伤害。
切断完成后应做简单检验,而不是直接进入剥皮工序。检验内容包括:切口是否平整无撕裂、线芯是否保持圆形、绝缘层是否有裂纹、是否有毛刺突出。
发现线芯压扁时应重新切断,而不是通过加大压接力度弥补。压接的可靠性依赖于线芯与端子内孔的配合,线芯截面形状异常会直接导致压接质量下降。
电缆加工是一条完整工序链:切断、剥皮、压接、绝缘处理。工具配置的常见问题是按品类零散采购,导致现场出现工序断点,例如有压接钳但没有匹配的模具,或没有专用剥皮工具而用刀片代替。
合理的配置方式是按工序链成套采购,并核对规格覆盖范围。配套采购刀口、模具等易损件,可避免因单件缺失造成整条工序停滞。
问:电缆剪剪断后线芯呈扁形怎么办?
答:先核对工具最大切断截面是否覆盖该电缆,再检查刀口是否崩缺或磨损。若两者均正常,应调整操作方式,保持刀口与电缆轴线垂直并沿圆周渐进切入。
问:切断时刀口出现缺口,是材质问题吗?
答:多数情况是超范围使用造成的。切断铠装层、钢芯铝绞线或超出标称截面的电缆,都会对刀口形成冲击载荷。应按工具适用范围作业,特殊电缆使用专用工具。
问:切断后可以直接压接吗?
答:应先做切口检验并清理氧化层与油污。线芯表面的氧化膜与污物会显著提高接触电阻,是压接部位发热的常见原因之一。
电缆切断看似简单,实际是决定后续压接质量与回路寿命的关键工序。工具能力、刀口状态与操作方式三者缺一不可。格林利(Greenlee)的产品体系覆盖切断、剥皮、压接与开孔等主要工序,便于施工企业按工序链成套配置。
在摩比工品(mro.mobi)平台可按最大切断截面、驱动形式与绝缘要求检索格林利系列电缆切断工具,并可配套采购剥皮工具、压接模具与备用刀口。建议施工管理部门把工序、电缆规格与工具型号固化到作业标准中。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102