欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
格林利(Greenlee)是电缆加工与电气安装工具领域的专业品牌,产品体系围绕『在电缆敷设、端子压接、导管加工与设备开孔这些现场工序中,用合适的工具一次做到位,既保证电气连接的可靠性,也控制施工人员的体力与安全风险』这一核心命题构建,覆盖电缆剪、液压压接钳、手动与电动弯管机、穿线器、开孔器与电缆剥皮工具。
在MRO工业品采购体系中,格林利属于典型的『施工质量与作业安全驱动型』品牌。电气安装属于典型的现场作业:配电柜进线、桥架敷设、端子压接、导管弯曲与设备开孔都发生在工地而非恒温车间,作业空间狭窄、工序交叉、工期紧张。很多现场质量问题的根源不是技术不过关,而是工具与工序不匹配——用普通钢丝钳剪大截面电缆会导致线芯变形,用非专用压接工具压接端子会造成压接电阻偏高、长期运行发热,弯管角度靠目测则会让导管排布歪斜、后续穿线困难。格林利的产品逻辑正是把工序要求转化为明确的工具规格与操作方式。
格林利(Greenlee)在电气施工工具领域有长期的技术积累,产品线覆盖电缆加工、导管加工、开孔作业、穿线敷设与压接连接等多个方向,形成了从手动工具到液压与电动工具的完整谱系。品牌在液压系统设计、剪切刀口几何、导管弯曲模具与开孔刀具材料上积累了较多工程经验,产品广泛应用于电力、建筑、轨道交通、工业厂房与新能源等行业的电气安装与检修作业。
其技术特点是把工具视为工序的一部分来设计。以压接为例,端子的可靠连接取决于压接模具形状、压接深度与压接位置三者的配合,格林利通过成套模具与定位结构让压接结果可复现,而不是依赖操作者的手感;以弯管为例,导管弯曲质量的难点在于弯曲半径控制、褶皱抑制与回弹补偿,品牌通过模具几何与角度指示结构让现场弯管一次成形。这种设计思路把现场作业从『手艺活』转变为『按工具规格执行的标准化工序』。
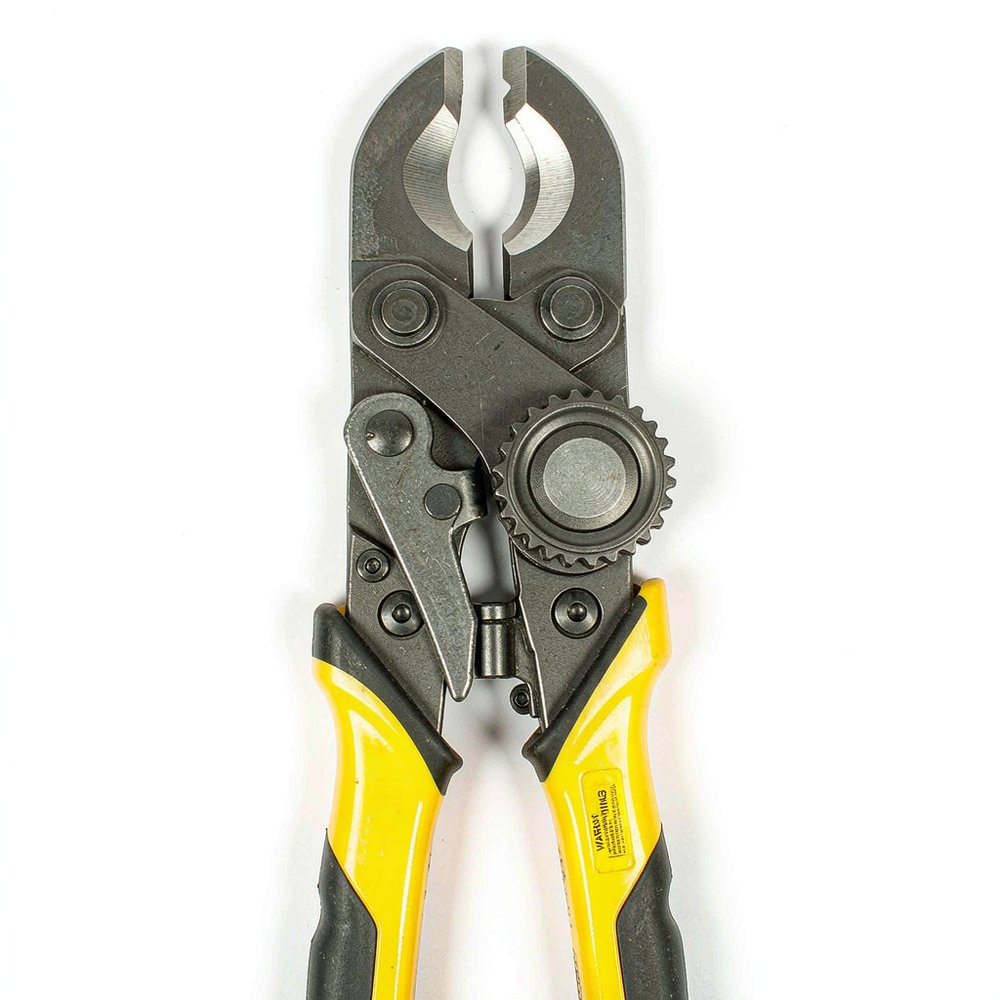
电缆切断的难点在于截面越大、线芯越硬,所需剪切力越大,而刀口若几何设计不当会把线芯压扁或使绝缘层开裂。格林利在刀口上强调渐进切入与防挤压设计,让刀口沿圆周逐步咬入,避免一次性挤压造成的线芯变形与毛刺;棘轮机构则通过分段施力,让操作者用较小的手力完成大截面切断,同时在狭窄空间内保持可控的刀口姿态。
压接工序的核心指标是压接后的接触电阻与机械拉脱力。品牌通过模具形状与压接深度控制让压接部位形成稳定的金属流动与咬合,并通过定位结构避免压接位置偏移或漏压;液压系统则通过压力保持与泄压结构确保每次压接都达到设定压力。在导管加工方面,弯管模具的弯曲半径与防皱结构决定弯曲质量,角度指示与回弹补偿设计让现场作业无需反复试弯,从而减少材料浪费与返工。
问:电缆剪剪大截面电缆时线芯被压扁怎么办?
答:通常与工具能力不足或刀口状态有关。应确认工具的最大切断截面覆盖该电缆,避免超规格使用;同时检查刀口是否崩缺或磨损,并尽量让刀口与电缆轴线保持垂直、沿圆周渐进切入。铠装电缆宜先用专用工具处理铠装层,再切断线芯。
问:端子压接后运行中发热,可能是哪些原因?
答:常见原因包括压接模具与端子规格不匹配、压接位置偏移或漏压、压接深度不足、端子与导线截面不匹配,以及压接前未清理氧化层与油污。建议按端子厂家指定的模具与压接位置作业,并对重要回路做接触电阻抽测,把压接质量纳入验收环节。
问:手动弯管机弯出的导管为什么会出现褶皱?
答:褶皱通常源于弯曲半径过小、导管壁厚偏薄、模具与管径不匹配或弯曲速度过快。应选用与管径匹配的模具,保证弯曲半径不小于规范要求,并在弯曲过程中保持均匀施力。薄壁导管可考虑使用带防皱结构的弯管模具或填充支撑。
电气施工的质量稳定性,取决于工具规格与电缆截面、端子类型、导管规格之间是否形成正确匹配。格林利(Greenlee)的产品体系覆盖切断、剥皮、压接、弯管与开孔等电气安装的主要工序,便于施工企业按工序成套配置工具,而不是零散采购后现场代用。
在摩比工品(mro.mobi)平台上,可按电缆截面、端子规格、驱动方式与作业空间检索格林利系列工具,并可配套采购压接模具、刀片与液压油等易损件。建议施工管理部门建立工具与工序对照清单,把工序、材料规格与工具型号固化下来,让现场作业质量不因人员更替而波动。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102