欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
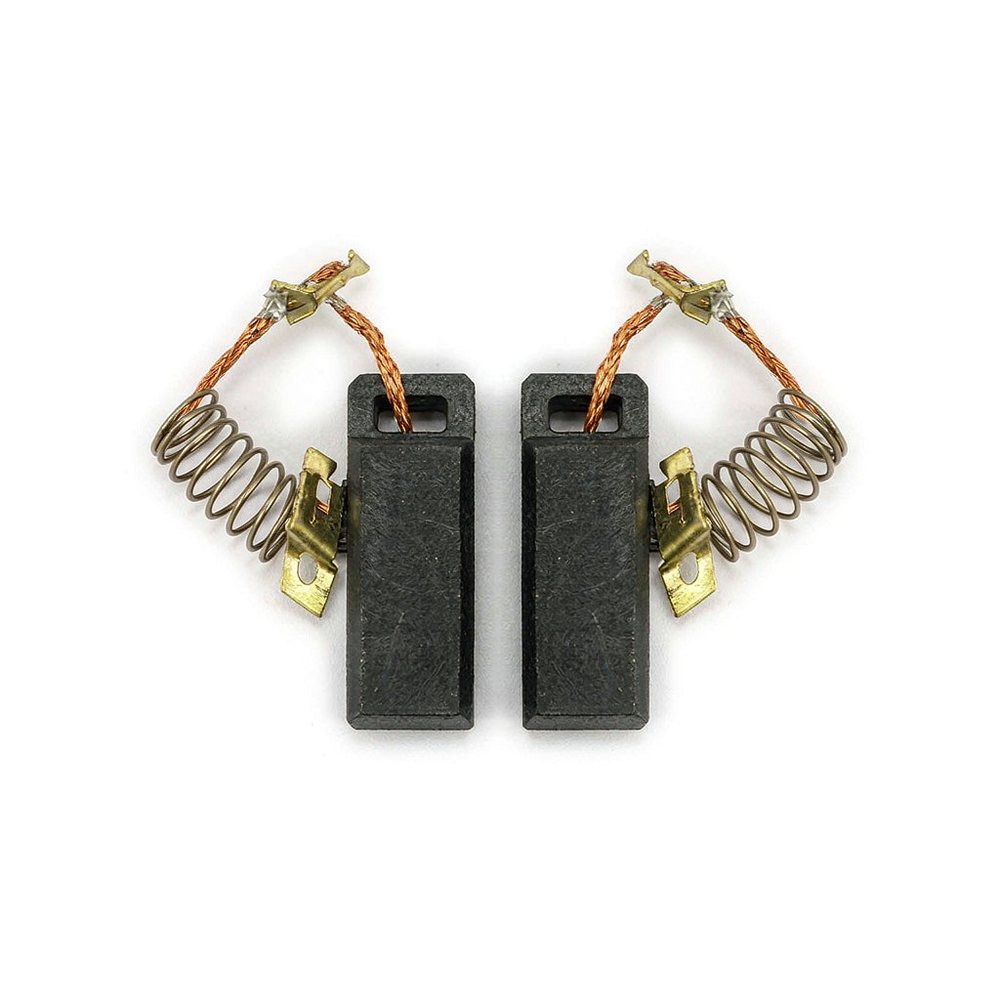
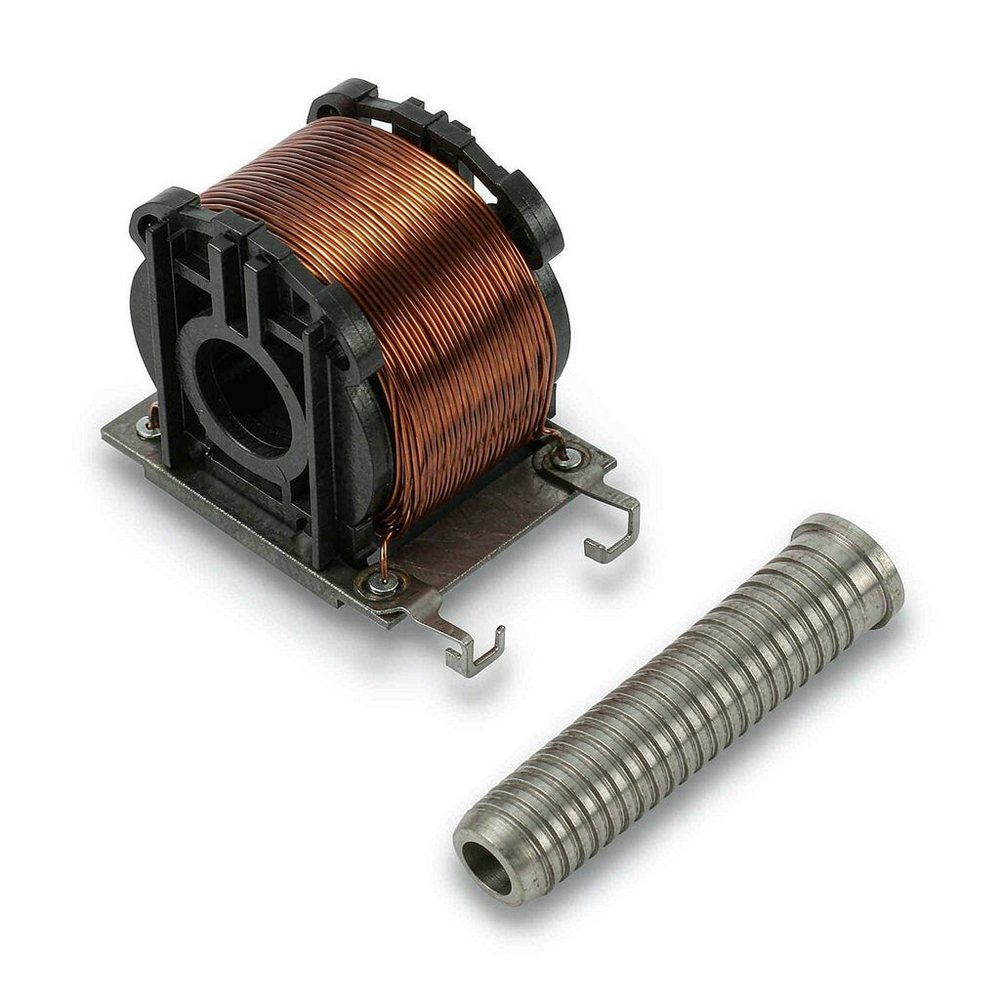
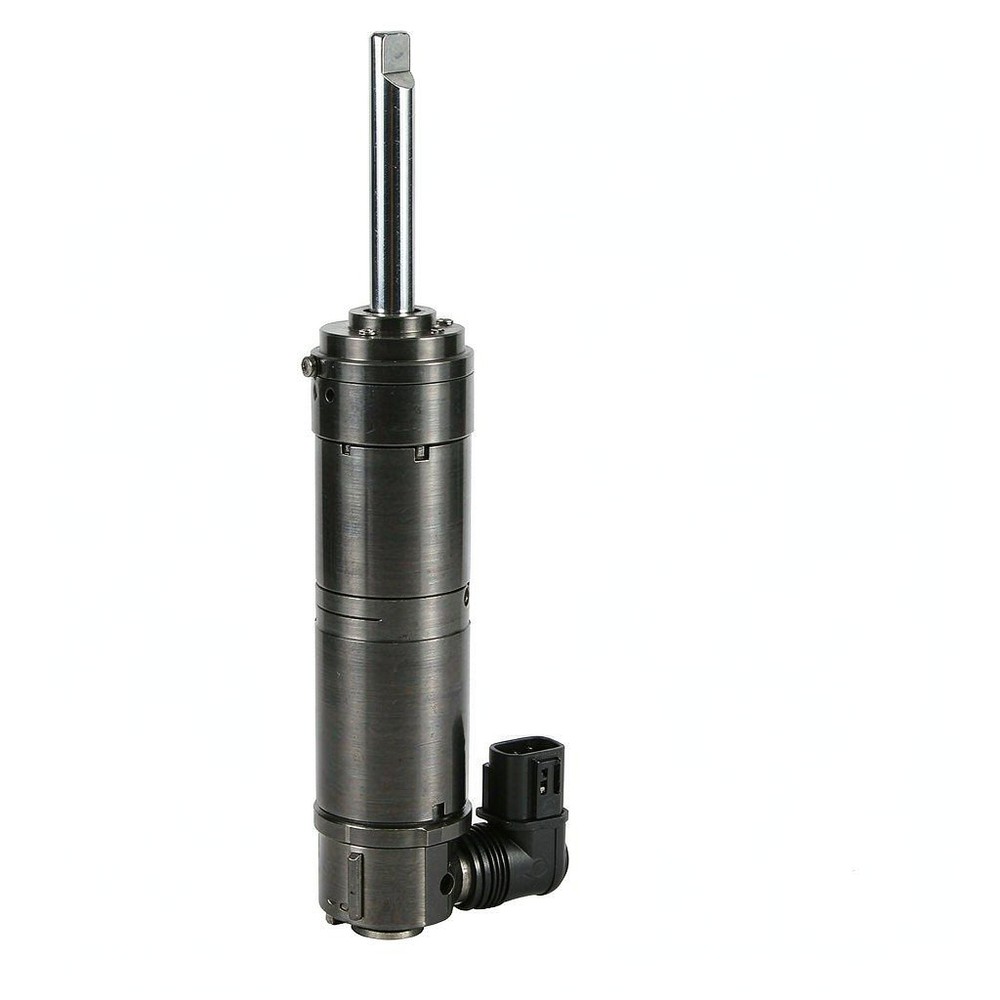
直流励磁回路出现电流不稳、吸力波动或动作迟滞时,现场第一反应通常是怀疑线圈短路、匝间绝缘劣化或电源纹波过大。实际排查数据表明,采用机械换向的直流励磁装置中,相当比例的电流波动源自换向器与碳刷构成的滑动接触副:接触电阻随位置与时间变化,串联在励磁回路中直接调制电流。这类波动的特征是周期性与转速相关,且随负载与温度变化,与线圈故障的随机性有明显区别。kuhnke 在该品类的技术资料中把接触副状态列为励磁回路的独立诊断项,原因即在此。本文给出接触电阻的构成、结构参数的取值区间、电流纹波的量化判据,以及不拆机情况下的诊断顺序。
碳刷与换向器的接触并非面接触,而是由大量微凸体形成的实际接触点承载电流。接触电阻由收缩电阻与膜层电阻两部分串联构成:收缩电阻来自电流在微凸体处收缩,与真实接触面积成反比,因此与弹簧压力直接相关;膜层电阻来自换向器表面的氧化膜与碳刷的润滑膜,这层膜是必需的,它降低摩擦与磨损,但过厚会使接触电阻显著上升。
运行中接触电阻的动态变化有三个来源。第一是换向器表面的圆度与偏心,使碳刷在旋转中上下跳动,压力瞬时变化,接触电阻随之脉动。第二是换向片间的绝缘下刻槽,碳刷跨越片间时接触面积瞬时减少,形成固有的高频脉动分量。第三是碳刷磨损产生的粉末与油污在片间堆积,形成局部桥接或绝缘,造成不规则跳动。三者叠加,使励磁电流上叠加了与转速同频及倍频的纹波。
需要关注的参数分为换向器侧与碳刷侧两组。换向器侧包括外径圆度、表面粗糙度、片间下刻深度与倒角、以及云母槽的清洁度。碳刷侧包括牌号、尺寸配合间隙、弹簧压力、引线连接方式与磨损余量。两组参数必须匹配:碳刷牌号决定膜层形成能力,弹簧压力决定真实接触面积,二者配合不当会出现要么膜层过厚导致压降大、要么膜层破坏导致磨损快的两难。
接触压降是最直接的量化指标。石墨碳刷的接触压降通常在 0.8~1.5 V,金属石墨碳刷在 0.3~0.6 V,电化石墨碳刷可低至 0.2~0.4 V。若励磁电压为 24 V,1.5 V 的压降占比达 6%,且该压降随温度与压力变化,直接转化为励磁电流的波动。判断接触状态是否正常的量化判据是电流波动率,即最大电流与最小电流之差除以平均电流,正常应控制在 5% 以内,超过 8% 说明接触副存在明显缺陷。
弹簧压力的影响可量化:压力从 20 kPa 降到 10 kPa 时,真实接触面积约减半,收缩电阻约翻倍,同时碳刷跳动幅度增大,火花等级从 1 级升到 1.5 级以上。换向器圆度从 0.02 mm 恶化到 0.08 mm 时,碳刷的位移幅值增大 4 倍,接触电阻的脉动幅度可达静态值的 30% 以上。碳刷磨损的量化边界是每 1000 h 磨损 5~10 mm,剩余长度低于原长的三分之一时必须更换,因为剩余长度不足会使弹簧压力下降并失去自润滑能力。
温度也是变量。换向器表面温度建议控制在 80~90 ℃ 以下,超过 100 ℃ 时膜层加速增厚,接触压降上升,同时碳刷磨损率按每升高 10 ℃ 增加约 20% 估算。励磁线圈本身的温升会使电阻增大,铜的电阻温度系数约 0.4% 每摄氏度,线圈温度从 20 ℃ 升到 100 ℃ 时电阻增大约 32%,在恒压供电下励磁电流相应下降约 24%,这部分变化与接触副无关,诊断时必须区分。
电磁铁与电磁阀的直流励磁回路中,接触副出现在带换向器的直流电源与旋转式电磁执行器上,长期通电工况下碳刷温度偏高,膜层增厚速度快于间歇工况。起重电磁铁与制动电磁铁属重载断续工况,吸合瞬间电流冲击大,接触副承受的电流密度峰值高,容易在片间形成电弧烧蚀。直流力矩电机驱动的执行机构转速低,碳刷长期停留在少数换向片上,形成局部磨损与片间台阶,这是低速工况特有的失效模式。纺织与包装设备的电磁离合器励磁回路中,粉尘与油雾并存,碳刷粉末与油污混合后堵塞下刻槽,造成片间短路。维护窗口短的连续生产线设备,应在设计阶段就预留碳刷检查空间与在线电流监测点。
诊断按由外到内的顺序进行。第一步用钳形表或示波器观察励磁电流波形,关注纹波频率与转速的对应关系,若纹波基频与转速同频,基本可定位到换向器偏心或圆度问题。第二步用红外测温仪测碳刷与换向器表面温度,单只碳刷温度明显高于其余时说明该刷压力不足或引线接触不良。第三步测接触压降,用毫伏表在碳刷与换向器之间测量,读数超过牌号对应上限值时判定膜层过厚或压力不足。第四步停机检查,观察火花等级、碳刷磨损量与片间清洁度。
碳刷更换必须整组同时进行,不得只换磨损最严重的一只,混用新旧碳刷会造成电流分配不均与个别碳刷过载。更换后需按牌号要求做磨合,用细砂纸沿换向器弧面贴合研磨,禁止用粗砂纸横向打磨。换向器表面出现轻微烧蚀时可用细油石打磨,圆度超差或出现明显台阶时应上车床加工,加工后必须重新下刻云母槽并倒角。刷握的弹簧压力每季度检查一次,可用弹簧秤测量碳刷上的压力并换算为单位面积压力。片间下刻槽内的碳粉与油污应用干燥压缩空气吹净,禁止用金属工具刮擦。设备长期停机后重新启用,应先空载运行 30 min 使膜层重建。
第一个误区是用粗砂纸或锉刀修磨碳刷,砂粒嵌入碳刷后会在换向器表面刻出沟槽,形成永久性损伤。第二个误区是把不同牌号的碳刷混用,不同牌号的电阻率与膜层形成能力差异很大,混用会使电流分配严重不均。第三个误区是通过调大弹簧压力来消除火花,压力过大会加速碳刷与换向器磨损,且不能解决圆度或片间短路这类根因。第四个误区是只换碳刷不处理换向器,换向器圆度不良时新碳刷会快速复制原有磨损型面。第五个误区是把励磁电流下降全部归因于接触副,忽略线圈电阻随温度上升带来的 20% 以上变化,导致误换部件。
问:励磁电流随运行时间缓慢下降约 15%,是碳刷问题吗?
答:先排除线圈温升。铜的电阻温度系数约 0.4% 每摄氏度,线圈温度从 25 ℃ 升到 90 ℃ 时电阻增大约 26%,恒压供电下电流下降幅度与实测接近,此时属正常现象。若线圈温度稳定而电流仍持续下降,再测接触压降,压降从 0.8 V 升到 1.5 V 以上说明膜层增厚或弹簧压力衰减,应检查碳刷长度与弹簧。
问:火花等级 1.5 级是否必须立即停机?
答:不需要立即停机,但应在最近一次计划停机窗口处理。1.5 级火花会加速换向器表面烧蚀与碳刷磨损,长期运行的累积损伤明显。处理顺序是先测圆度与片间下刻,再检查弹簧压力与碳刷间隙,最后确认负载是否长期超过额定。若火花伴随电流波动率超过 8%,则应缩短处理窗口。
问:如何判断是换向器偏心还是片间短路引起的电流波动?
答:看纹波频率。偏心引起的波动与转速严格同频,且幅值随转速升高而增大;片间短路引起的波动频率是转速乘以片数的倍频,幅值在特定位置重复出现,与转速关系较弱。用示波器做频谱观察即可区分,也可在断电状态下用毫欧计逐片测量片间电阻,读数明显偏低的片对即为短路点。
励磁电流的稳定性由线圈、电源与滑动接触副共同决定,把波动全部归因于线圈会漏掉最容易处理的一环。可执行的路径是把电流波动率、接触压降、火花等级与碳刷磨损量四项做成定期记录,按频率特征先定位故障类别再拆检。kuhnke 在该品类积累的碳刷牌号匹配、换向器加工要求与励磁回路诊断口径,可作为取值参考。相关技术资料、检查记录表与维护周期建议可在知识库的电磁铁栏目中查阅,也可结合具体励磁装置的电压等级与运行工况做针对性复核。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102