欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
拉拔作业中的工具失效有一个共同特征:断裂位置很少出现在看起来最粗壮的杆身,而集中在爪尖与工件的接触区、拉爪根部的圆角过渡区、以及拉拔螺杆的螺纹段。这三处的共同点是几何不连续导致应力集中,而接触区还存在接触应力这一额外分量。操作者往往把工具看作刚性件,按额定拉力选型后便认为安全,实际决定寿命的是接触应力幅值与循环次数。kukko 在该品类的结构设计中把爪尖几何与螺纹牙承载分配作为独立校核项,正是基于这一认识。本文给出接触应力的估算方法、应力集中系数与疲劳寿命的量化关系、裂纹检测的手段与报废判据。
两个曲面在压力下接触,接触区面积随载荷增加而非线性增长,最大接触应力与载荷的平方根成正比,与接触区特征尺寸的平方根成反比。这意味着接触区越窄,应力上升越快。拉爪爪尖与轴承内圈或齿轮端面的接触接近线接触或点接触,接触宽度常在 0.5~2 mm 量级,同样拉力下的接触应力可比杆身名义应力高出数倍。
疲劳裂纹的萌生需要两个条件:足够高的循环应力幅,以及局部塑性应变的累积。接触区下方存在最大切应力,其位置在表面以下一定深度处,这个深度正是裂纹最常见的萌生位置,因此接触疲劳的裂纹往往从表层下开始,表面目视检查很难早期发现。裂纹萌生后沿最大切应力方向扩展,到达表面后形成剥落坑,剥落坑又成为新的应力集中源,加速后续扩展。当循环次数达到 10 的 6 次方到 10 的 7 次方量级时,即使应力幅低于材料屈服强度,裂纹也可能扩展到临界尺寸。
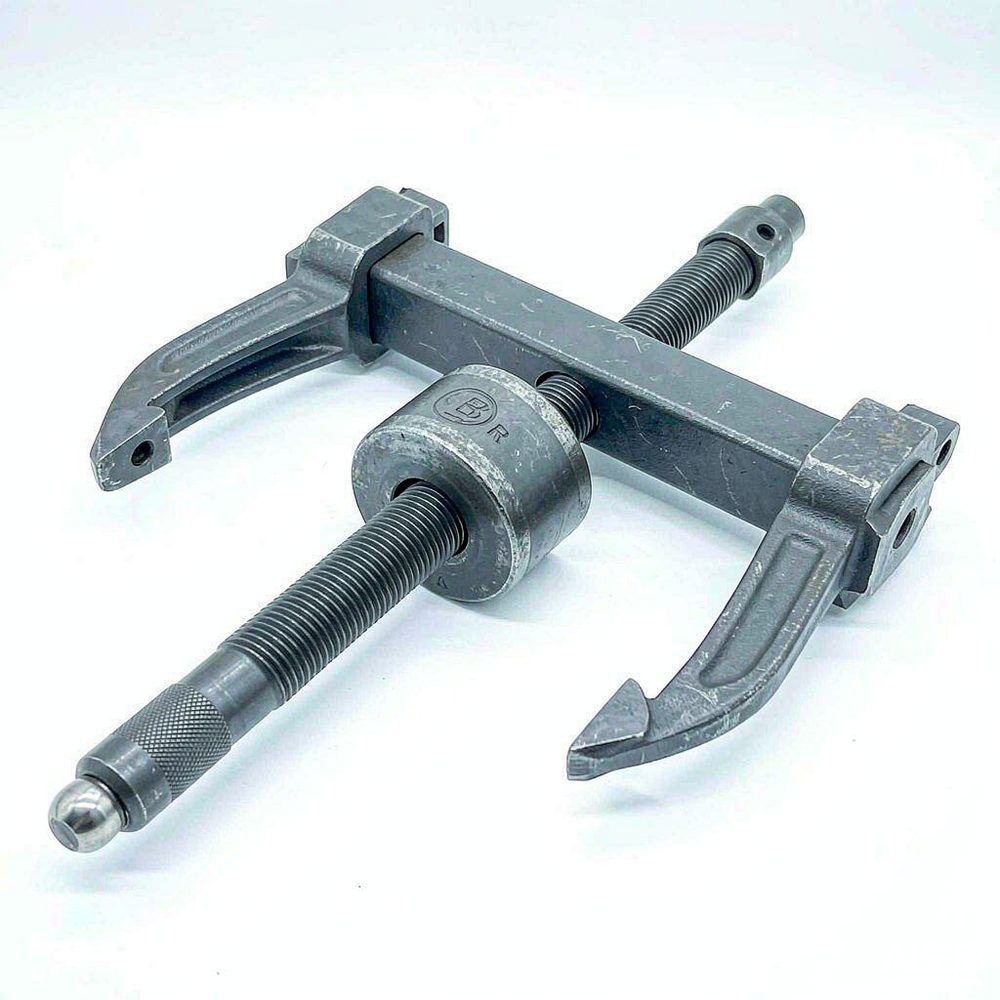
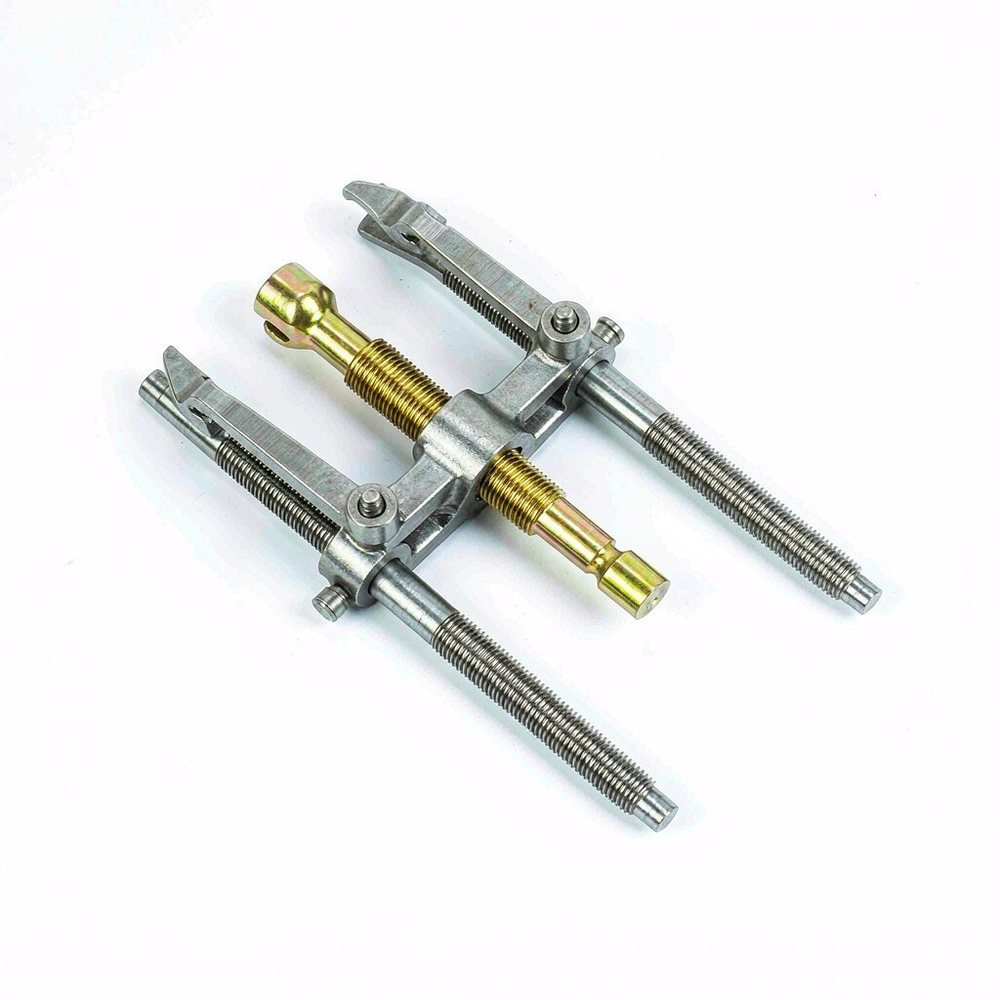
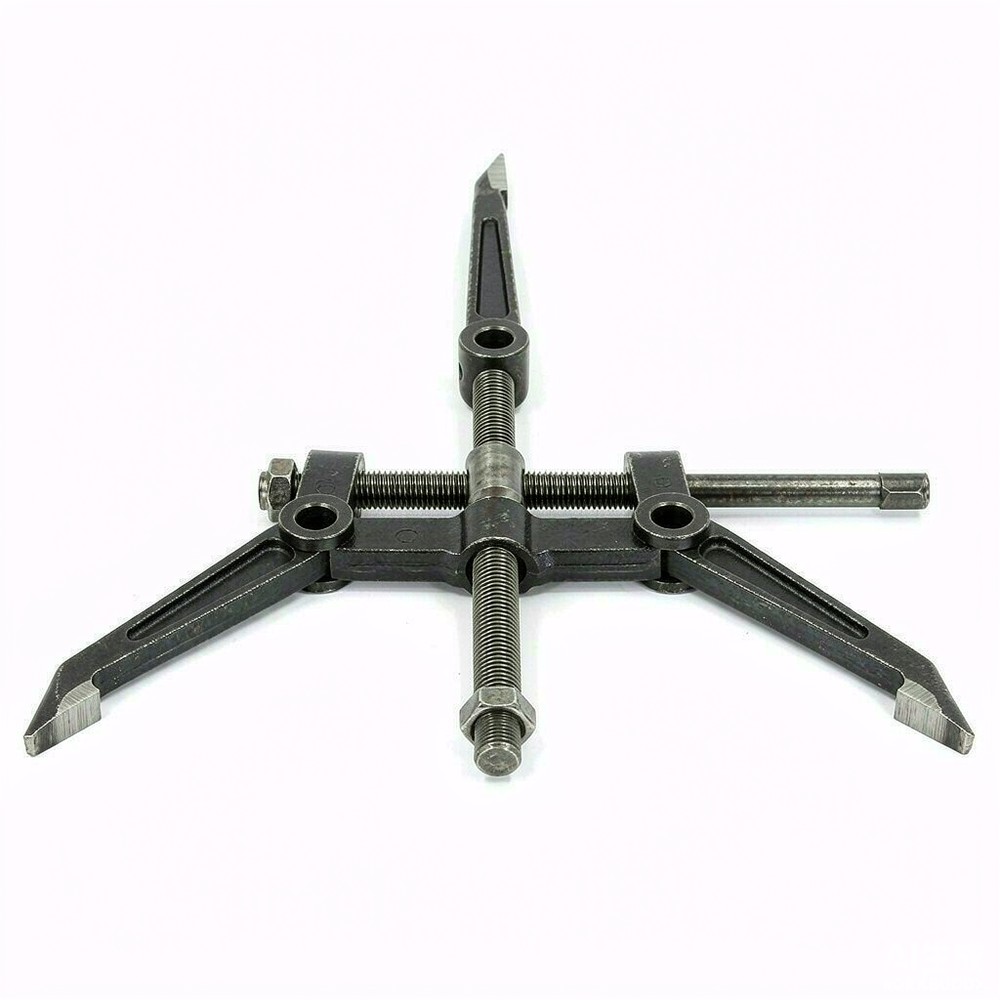
典型拉拔工具由拉爪、横梁、拉拔螺杆与顶推螺杆构成。拉爪承受弯曲与接触两种载荷,是应力状态最复杂的零件;横梁承受拉爪传来的集中力,其腹板开孔处应力集中明显;拉拔螺杆承受纯拉,但螺纹牙的载荷分配极不均匀;顶推螺杆承受压缩,长细比过大时会失稳。工具的关键参数包括爪尖硬度、爪尖圆弧半径、爪臂截面、螺纹规格与螺距、以及材料的热处理状态。
接触应力的实用估算按线接触处理:最大接触应力与载荷除以接触长度再除以当量曲率半径的平方根成正比,接触宽度与载荷的平方根成正比。实际意义在于:把爪尖圆弧半径从 0.5 mm 增大到 1.0 mm,接触宽度增大约 1.4 倍,最大接触应力下降约 30%;把接触长度从 5 mm 增加到 10 mm,应力下降约 30%。这两项几何调整对降低接触应力最有效,且不增加工具体积。
疲劳寿命与应力幅的关系可用 S-N 曲线的幂律描述,钢材的斜率指数通常在 3 到 8 之间。取中值 4 计算,应力幅降低 20% 对应寿命提高约 2.4 倍;应力幅降低 30% 对应寿命提高约 4 倍。反过来看,超载 20% 会使寿命降到原来的四成左右,这就是加长杆加力作业危害极大的定量原因。螺纹牙的载荷分配实测规律是前 3 个牙承担 60% 到 70% 的载荷,因此螺纹段的实际应力比按全牙平均计算高出 2 到 3 倍,螺纹根部是疲劳裂纹的第二个高发位置。
报废判据建议按三条执行:爪尖磨损量达到 1 mm 或爪尖圆弧半径改变超过 30% 时报废;磁粉或渗透探伤发现任何长度的线性显示即报废,不做打磨后继续使用的处理;拉拔螺杆螺纹牙顶磨损超过牙高的 20% 时更换。裂纹深度 0.5 mm 是常用分界,超过该值即使打磨也无法消除残余应力场,必须更换。
轴承内圈拉拔是应用最广的工况,爪尖必须勾住内圈的滚道侧壁或端面倒角,若勾在滚道上会损伤滚道并减小接触面积。过盈量大的配合需要更大的拉力,此时应优先选用三爪而非两爪,把载荷分散到三个接触点,单点接触应力下降约三分之一。盲孔内的轴承拉拔受空间限制,爪尖必须更薄,薄爪尖的截面模量小,容易在弯曲下屈服,应降低单次拉力并配合加热使过盈量减小。大型齿轮与联轴器的拉拔需要横梁与加长杆,加长杆会引入附加弯矩,使拉爪承受偏载,这是大型拉拔作业中爪臂断裂的主要原因。锈蚀件的拉拔应先做渗透润滑与轻微敲击松动,直接加大拉力会使接触应力瞬间超过材料屈服。
检测分日常与定期两级。日常检查在每次使用前后进行,重点看爪尖有无卷边、崩口、发蓝变色,爪臂根部圆角有无可见裂纹,螺纹有无咬伤。定期检查每 500 次作业或每年一次,用磁粉探伤检查爪臂根部与横梁开孔周边,用渗透探伤检查非铁磁材料的爪尖,用螺纹环规检查螺杆螺纹的中径与牙型。尺寸测量包括爪尖厚度、爪臂弯曲量与螺杆直线度,爪臂弯曲量超过 0.3 mm 说明曾承受偏载。
使用规范的核心是控制偏载与冲击。拉拔前应使拉拔螺杆轴线与工件轴线重合,偏心量控制在 1 mm 以内,偏心会使拉爪承受附加弯矩并造成单侧接触应力翻倍。施力应连续缓慢,禁止锤击横梁或螺杆端部,冲击载荷的峰值可达静载的 2 倍以上。禁止在扳手上加套管或加长杆,需要更大拉力时应换用更大规格的工具。使用后应清洁爪尖与螺纹,涂防锈油,存放时避免爪尖相互碰撞。工具应建立使用记录,记录每次作业的最大拉力与工件类型,为定期检测提供依据。
第一个误区是按额定拉力选型后就认为安全,忽略接触应力与偏载的放大作用,实际失效往往发生在远低于额定拉力的偏载工况。第二个误区是爪尖磨损后继续使用,磨损使接触区变窄、应力上升,同时爪尖容易滑脱造成工件飞出。第三个误区是用砂轮机修磨爪尖后继续使用,修磨改变了几何与热处理状态,除非按厂家给出的修磨尺寸与角度执行。第四个误区是只做目视检查,接触疲劳裂纹从表层下萌生,目视无法发现早期裂纹。第五个误区是把不同规格、不同品牌的拉爪与横梁混用,配合面的接触状态无法保证,应力分布被彻底改变。
问:拉拔时爪尖在工件上打滑,是工具质量问题吗?
答:多数不是。打滑的三个常见原因是爪尖圆弧与工件倒角不匹配、爪尖磨损后角度改变、以及拉拔轴线偏心使单侧受力过大。处理顺序是先测爪尖厚度与圆弧,磨损超 1 mm 更换;再核对爪型与工件尺寸,选用与倒角匹配的爪尖;最后检查轴线同轴度,偏心超过 1 mm 必须调整支撑位置。
问:工具用了两年没有明显损伤,是否还需要做探伤?
答:需要。接触疲劳与弯曲疲劳都是累积损伤,裂纹在扩展初期没有外观征兆。按每年一次或每 500 次作业一次的频次做磁粉探伤,成本很低而收益明确。若工具曾承受过超载、锤击或明显偏载,应在该次作业后立即增加一次探伤,不等到周期节点。
问:螺纹段涂润滑脂会影响拉拔力传递吗?
答:会改善而非削弱。螺纹副的摩擦系数直接影响所需扭矩,涂润滑脂后摩擦系数从 0.15 左右降到 0.10 左右,同样拉力所需扭矩下降约三分之一,螺纹牙的应力分布也更均匀。但润滑脂不得含二硫化钼等固体添加剂用于高精度螺纹,且每次使用前应清除旧脂与磨屑,避免磨屑在螺纹副内形成磨粒磨损。
拉拔工具的寿命本质上由接触应力幅值与循环次数决定,杆身强度只是必要条件而非充分条件。可执行的路径是把爪尖几何、螺纹状态、偏载控制与探伤周期四项纳入固定检查表,按应力幅的量化关系判断工具是否已进入寿命末段。kukko 在该品类积累的爪型几何参数、材料热处理规范与检测判据,可作为取值参考。相关技术资料、检查表模板与报废判据说明可在知识库的拉拔工具栏目中查阅,也可结合具体工件尺寸与过盈量做针对性复核。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102