欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
机床的加工精度与可靠性,最终都要落在传动系统的状态上。主轴、进给与辅助运动的传动链各有结构特点,润滑管理则是贯穿其中的共性课题。本文按传动环节梳理机床传动系统的结构逻辑,讲解润滑方式的选择与维护周期管理,并给出状态监测的实用方法,供设备维护人员建立系统化的保养框架。
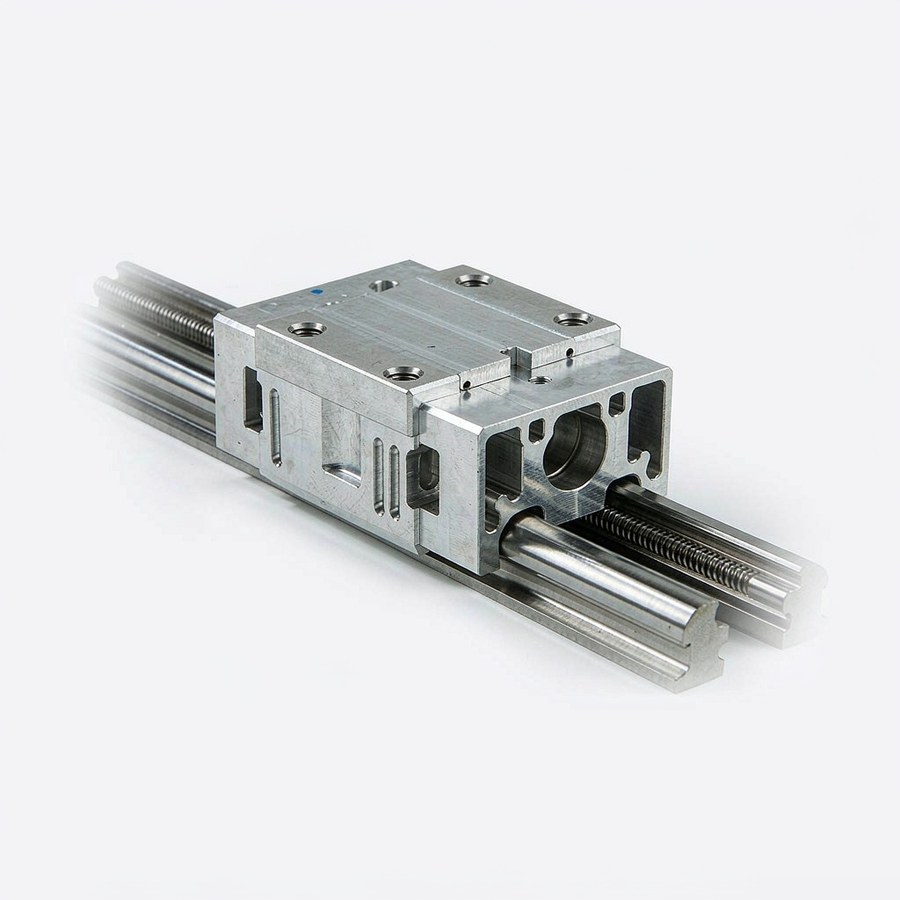
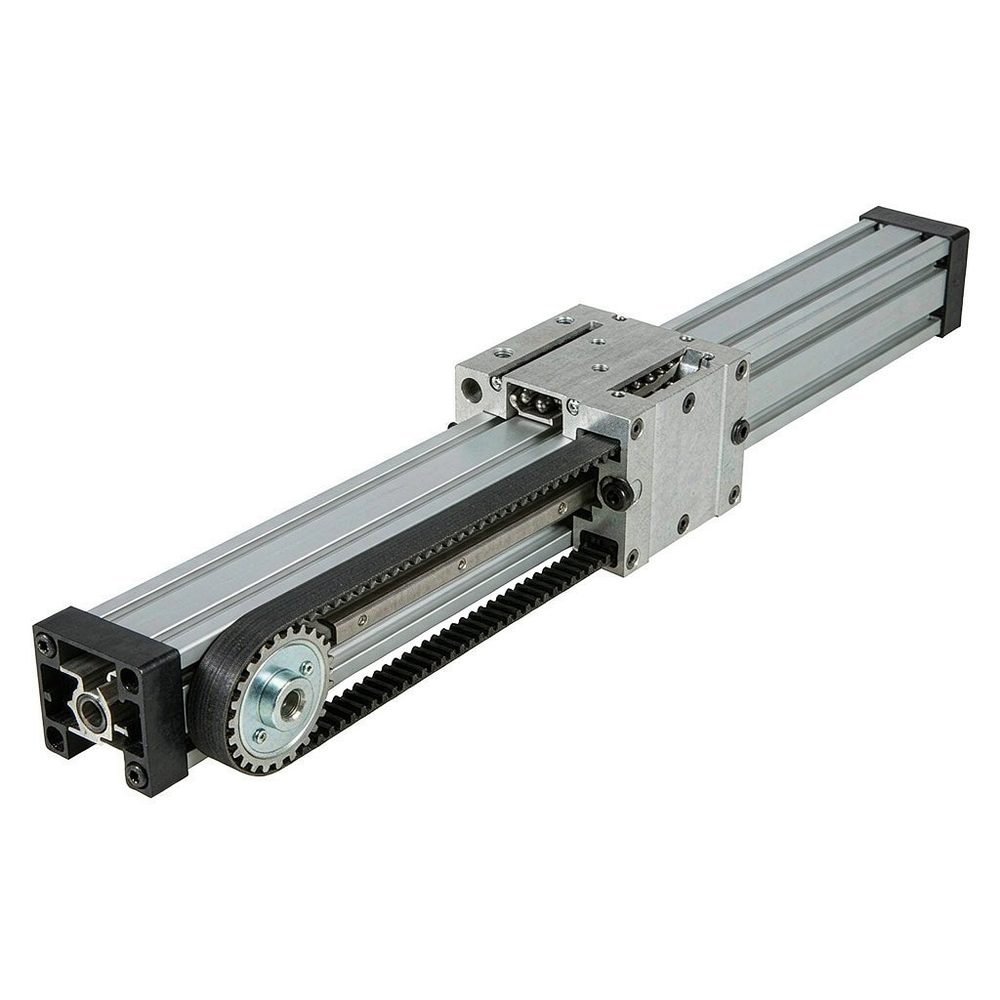
机床传动可分为三层:主运动链,把电机动力转化为主轴切削转速,含主轴轴承、变速与定向机构;进给链,把伺服电机的旋转转化为工作台直线运动,核心是滚珠丝杠与导轨副;辅助运动链,包括换刀、排屑与冷却等装置的动力传输。三层链条的载荷特征不同——主轴高速精密、进给重载往复、辅助频繁启停——润滑策略因此各有侧重。
主轴是机床的精度心脏。结构上,主轴轴承多采用角接触球轴承配对或混合陶瓷球轴承,预紧在装配时确定;高速电主轴内置电机,散热与轴承润滑一体化设计。维护要点:关注温升与噪声趋势,异常多为预紧状态或润滑状态变化;主轴锥孔定期清洁并检测径向跳动;拉刀机构按周期检测夹紧力;电主轴的水冷系统水质与流量管理直接决定轴承寿命。
机床润滑方式按部位特征选择:主轴高速轴承多采用油气或油雾润滑,油量精确、气流辅助冷却;导轨与丝杠常用集中定量润滑,按程序间歇给油;脂润滑用于中低速部位,维护简单但要控制补脂周期与用量。配置管理的要点是油品与部位一一对应,不同黏度与添加剂的油脂严禁混用,加注工具专用并保持清洁,油品入库按批次管理。
润滑周期不是固定日历值,而是随工况调整的变量。确定方法:以设备手册的基准周期为起点,结合班制与负载强度修正;用给油系统的实际状态(油位消耗、管路压力)验证周期合理性;按部位状态趋势微调,如导轨油膜检查良好可适度延长,异常磨损则缩短并排查。润滑记录与故障记录关联分析,能发现周期设置与实际工况的偏差。
监测数据的价值在于趋势:单次数值意义有限,连续记录才能把『变坏了』从感觉变成证据。
很多『机械故障』的根子在润滑:导轨爬行常见于油膜未建立或油品黏度不当;丝杠异响与回差增大,可能是滚道润滑不足加速磨损;主轴温升异常,排查顺序通常是润滑、预紧、冷却三级递进。反过来,过度润滑也有代价:脂量过多引起轴承搅拌温升,油雾污染环境。润滑管理追求的是『适量、对品、准时』,而不是越多越好。
问:不同牌号导轨油能混用吗?不建议。添加剂体系不同可能析出或破坏油膜,换油品牌时先做兼容确认并彻底排空清洗。
问:润滑周期到了但设备很忙,能延后吗?短时延后可接受,但要有上限与记录。频繁顺延说明周期与生产节奏不匹配,应重新排程或升级自动润滑,而不是长期欠账。
问:主轴温升偏高先查什么?先查冷却系统流量与水温,再查润滑油位与供油状态,最后评估预紧与载荷条件,按此顺序排查效率最高。
问:脂润滑补脂越多越耐用吗?不是。过量脂会搅拌发热并把脂挤入密封区,按手册规定量补脂,宁可少量多次也不要一次灌满。
机床传动系统的维护,本质是把结构理解转化为润滑与监测的日常动作:主轴看温升与拉刀力,丝杠看回差与油膜,导轨看平滑度,所有数据形成趋势记录。本文提供的结构梳理与润滑管理框架,可用于编制设备保养规程;具体的油品牌号、给油周期与监测阈值,请以机床制造商的维护手册为准,结合自身班制与加工对象逐步修正,让保养节奏与真实工况同步。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102