欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
金相检验的结论质量,七分在制样、三分在观察。同样的金相显微镜,制样水平不同,看到的可能是真相,也可能是假象。本文按切割、镶嵌、磨抛、腐蚀四个阶段梳理试样制备流程的技术要点,分析各阶段常见缺陷的成因与对策,帮助检验人员把制样从经验操作变成受控流程。
制样的目标是获得真实反映材料内部状态的观察面,核心矛盾是每一步加工都会对表面造成新的损伤,下一步的任务就是去除上一步的损伤层并引入更小的损伤。切割引入热影响与塑性变形,粗磨去除切割层,细磨消除粗磨痕,抛光去除细磨痕,最后腐蚀显露组织。理解这个『逐级递减』的逻辑,就能解释为什么不能跳级研磨、为什么每级要彻底清除前级划痕。
判断切割质量的标准是切口区的组织不发生改变,必要时用低倍检查热影响色带。
镶嵌分热压与冷镶两条路线。热压镶嵌效率高、边缘保持好,适合常规小块试样,注意树脂收缩对边缘的影响;冷镶嵌适合热敏感材料与多孔试样,真空镶嵌可显著减少孔隙,孔隙会在抛光时藏污纳垢并污染下一道工序。镶嵌的边缘保护可以借助夹具或附加垫片,让镀层与基体保持在同一平面,避免边缘圆角导致镀层厚度误判。
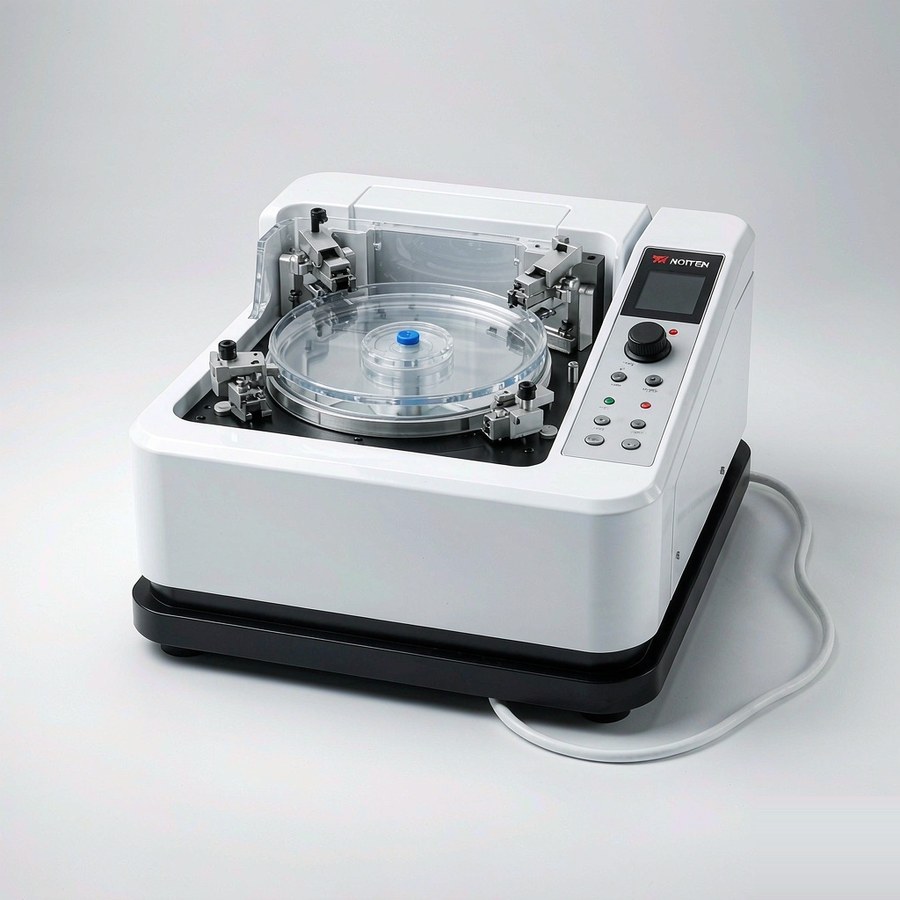
磨抛是把表面损伤逐级压低的过程。参数管理的要点是每级研磨在消除上一级划痕后,再增加一定时间的均匀去除,确保前级变形层完全清除;砂纸目级按厂商工艺阶梯递进,不宜跳级过大;抛光阶段按材料选择悬浮液与抛光布组合,金刚石悬浮液负责去除变形层,氧化类悬浮液负责最终光洁度。自动磨抛头的优势在于加载与时间可控,批量制样的重复性显著优于手动。
腐蚀是让组织显形的化学步骤,也是最容易引入假象的步骤。要点包括:腐蚀剂按材料与检验目的选型,配比与腐蚀时间严格按方法执行;腐蚀前试样表面清洁,残留抛光液会改变腐蚀响应;腐蚀后立即冲洗并干燥,过度腐蚀会掩盖细节。检验晶粒度、脱碳层等定量项目时,腐蚀程度的一致性直接影响测量结果,建议固化腐蚀工艺并记录。
缺陷排查建议按『从后往前』的顺序倒查:先抛光再研磨再切割,逐级确认损伤来源。
硬质合金、陶瓷与涂层试样的硬度跨度大,制样难度高于均质金属。此类材料宜用金刚石磨盘粗磨,抛光阶段降低压力并延长织物寿命管理;涂层试样的边缘保护是前提,否则涂层与基体的交界处会形成斜坡。复合材料还要注意纤维拔出与基体碎裂,参数上以小切深、充分冷却为原则,必要时借助精密切割直接获得接近最终状态的表面。
问:每级研磨要磨多久才算合格?以消除上一级划痕后再均匀去除为准,常用判定方法是变向后观察划痕方向是否单一,具体时间随材料与设备标定,建议固化到工艺卡。
问:抛光布什么时候该换?出现污染、硬化或残留颗粒无法清洗时更换,定量检验项目对抛光布状态更敏感,按批次与使用时长双重管理。
问:腐蚀后组织看不清怎么办?先判断是腐蚀不足还是过度:组织发白均一无衬度多为不足,黑灰糊状多为过度。调整时间重腐蚀前需重新抛光去除旧腐蚀层。
问:小试样如何夹持更稳?热压镶嵌是首选;不便热压的用冷镶或专用夹具,关键是让试样受力均匀且观察面略高于夹持面,避免抛光时倾斜。
金相制样是一门『减法』工艺:每一步都在为下一步创造更干净的起点。把切割、镶嵌、磨抛、腐蚀各环节的参数固化成工艺卡,用记录与标样核查维持流程受控,制样质量就从依赖个人经验变成团队能力。本文梳理的流程要点与缺陷对策可作为编制制样规程的底稿;具体材料类别的工艺参数与腐蚀剂配方,请以检验标准与设备耗材厂商的方法手册为准,结合本单位材料清单逐步固化。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102