欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
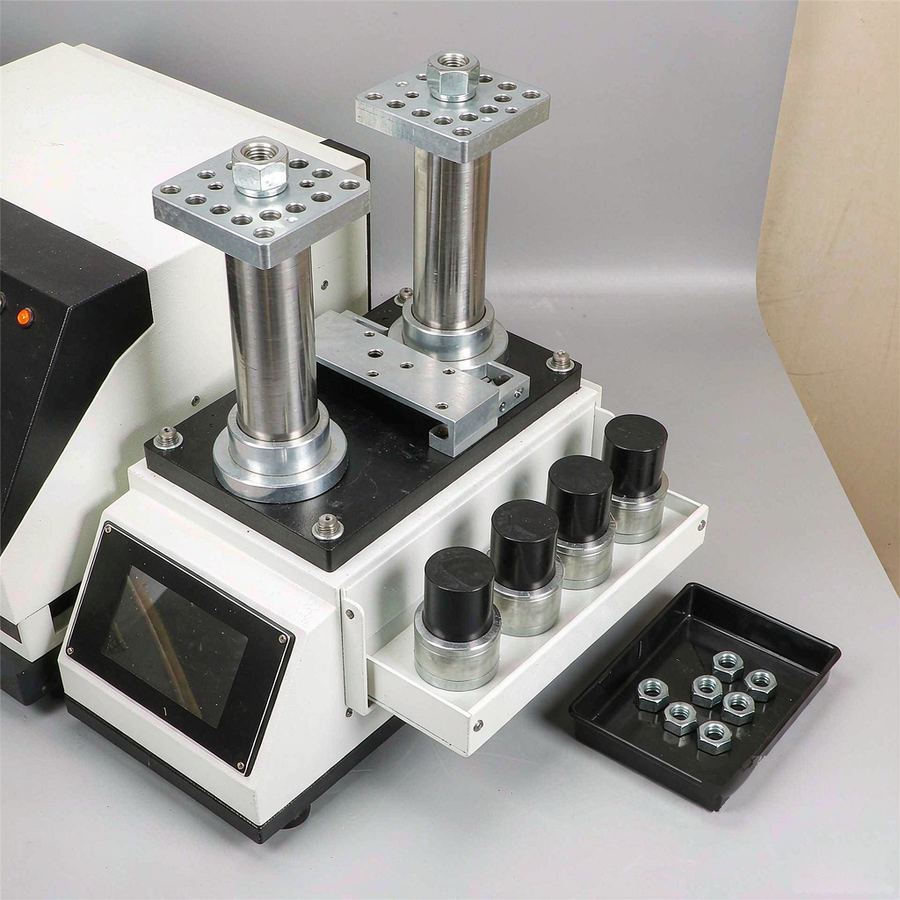
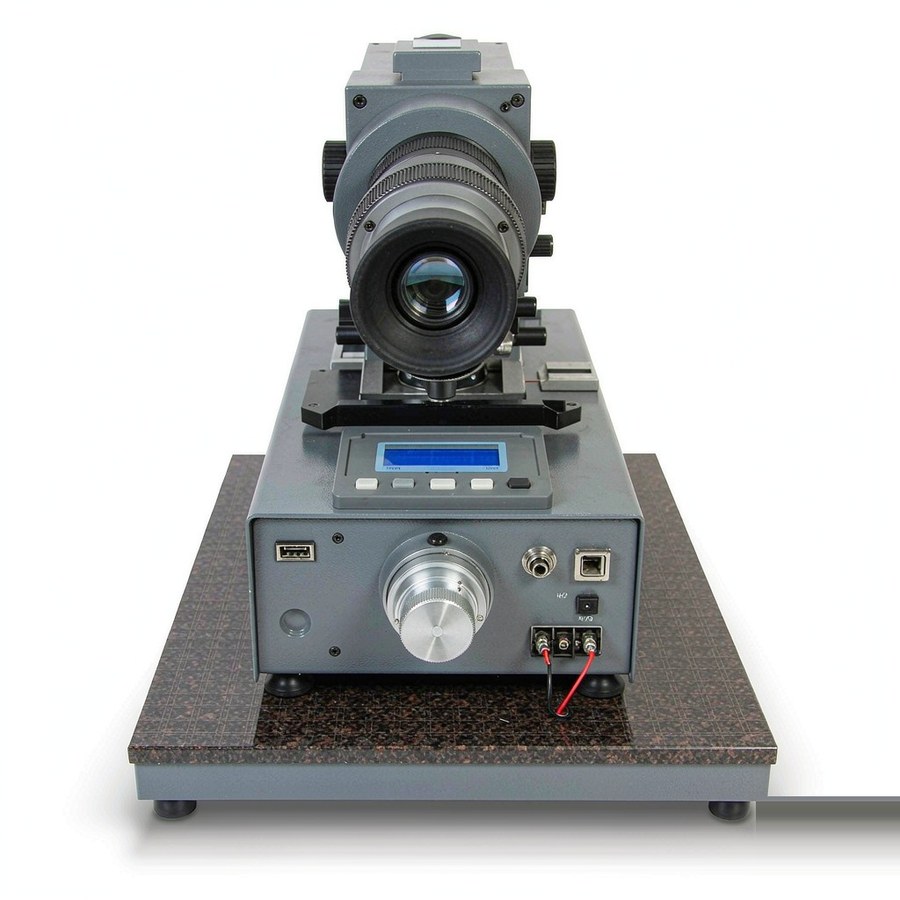
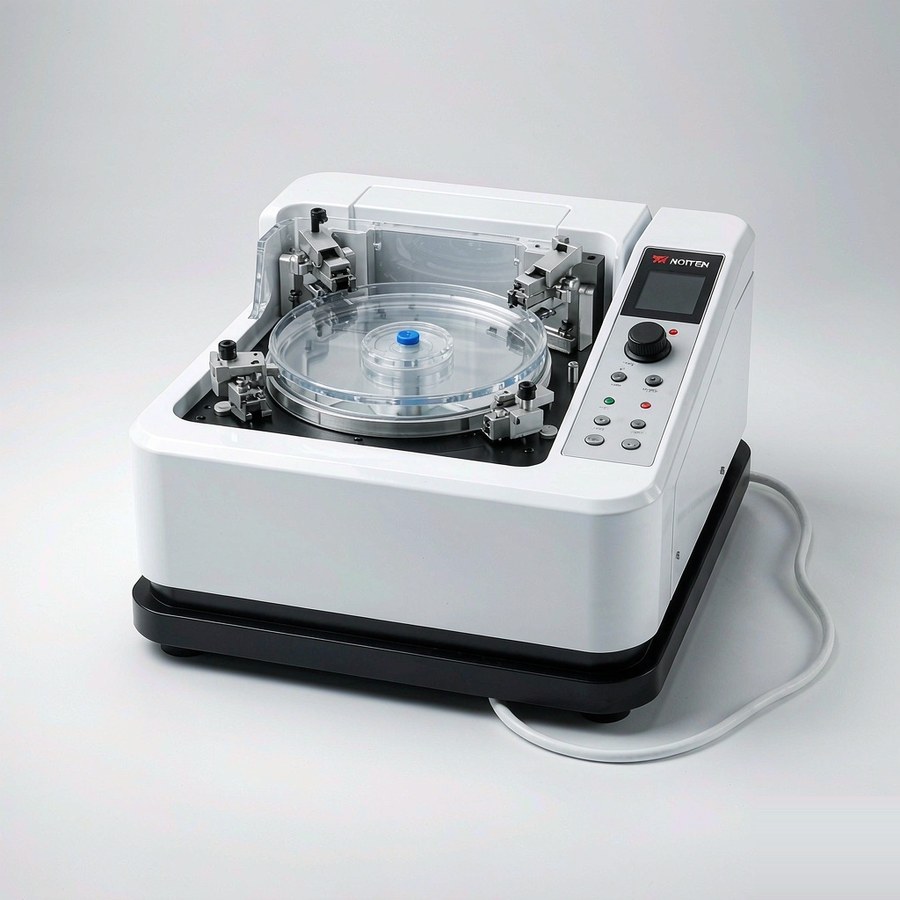
本产品为标乐(Buehler)金相试样镶嵌机与压缩模具,用于把形状不规则、尺寸过小或边缘易损的试样包覆成规整圆柱体,以便后续磨抛与显微观察。镶嵌是金相制样流程中承上启下的一环:它决定了试样边缘能否被完整保留,也影响磨抛时试样与磨面的接触均匀性。对失效分析、来料检验与材料研究实验室而言,镶嵌质量不足往往会在磨抛阶段才暴露为边缘圆化或层间剥离,此时返工成本已经产生。
问:磨抛后试样边缘总是圆化,如何改善?答:边缘圆化多与镶嵌料硬度不足、镶嵌压力偏低或镶嵌料与试样之间有空隙有关。可改用边缘保持性更好的镶嵌料、提高压力并保证填充密实,同时检查磨抛时压力是否过大。
问:镶嵌后试样周围出现气泡或空隙怎么办?答:热压镶嵌中常见的原因是升温过快、保温时间不足或排气不充分。建议按镶嵌料说明延长保温并适当降低升温速率,冷镶嵌则应缓慢浇注以减少夹带空气。
问:涂层截面观察时涂层出现剥落,是否一定制样问题?答:不一定,但制样是常见原因。切割产生的损伤、镶嵌压力过大、磨抛力度过强都可能造成剥落。建议从切割环节开始排查,并在镶嵌后先做低倍观察确认界面完整再进行磨抛。
标乐(Buehler)为各系列提供模具规格、温度压力参数与镶嵌料适用说明,并给出磨抛工序的配套建议。制样流程建议按『切割—镶嵌—磨抛—腐蚀—观察』顺序逐环节控制,其中镶嵌环节应重点保证填充密实与压力适当;出现边缘缺陷时应回溯镶嵌参数而不是仅调整磨抛条件。建议实验室建立制样记录表,把工艺参数与观察结果对应保存,便于问题追溯与方法固化。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102