欢迎光临~摩比工品,MRO 工业品知识库
 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
卡箍连接的渗漏很少以喷溅形式出现,多数表现为接头处缓慢渗出、介质在卡箍边缘结晶、或软管表面出现湿痕。这类微渗在设备运行初期不易发现,随着软管老化与压紧力衰减逐步扩大,最终可能发展为滴漏甚至脱开。
渗漏的位置有规律可循。常见部位包括卡箍边缘处的软管表面、管接头插入端与软管之间的界面、以及卡箍耳部正对侧的圆周区域。统计渗漏位置有助于判断是压紧力不足、分布不均还是软管本身失效。
卡箍的密封依靠软管在径向压力下与管接头表面贴合。软管受压后产生弹性变形,填充接头表面的微观不平度,形成连续的接触带。接触带上的压力必须高于介质压力才能阻止渗漏,因此密封的充分条件是径向压紧力在圆周方向上都超过介质压力对应的最小接触压力。
压紧力在圆周方向上的分布并不天然均匀。耳部所在区域刚度较高,变形集中,而正对耳部的区域主要依靠卡箍整体的环向张力传递压力。若卡箍与软管轴线不垂直,或耳部变形不对称,就会出现一侧压紧、另一侧偏松的情形,渗漏往往首先出现在偏松一侧。
软管在使用中会发生应力松弛与热老化,壁厚缓慢减小。卡箍的弹性储备用来补偿这部分变化,储备来自耳部残余弹性与卡箍本体的环向弹性。当储备耗尽时,压紧力随软管变薄而持续下降,渗漏风险显著上升。
软管的硬度直接决定压紧力与密封效果的关系。硬度偏高的软管需要更大的径向压力才能贴合接头表面,但过大的压力又会使软管产生永久变形。硬度偏低的软管容易在压紧时被压溃,形成局部凹陷,凹陷边缘反而成为渗漏通道。
材质相容性涉及介质与温度两方面。丁腈橡胶适合油类介质,三元乙丙橡胶适合水与蒸汽,氟橡胶适合高温与强腐蚀介质。介质不相容时软管内层会溶胀、变软,壁厚与硬度同时变化,原有的压紧力设计前提被破坏,渗漏会在短期内出现。温度超出材料允许范围时,老化速率成倍上升。
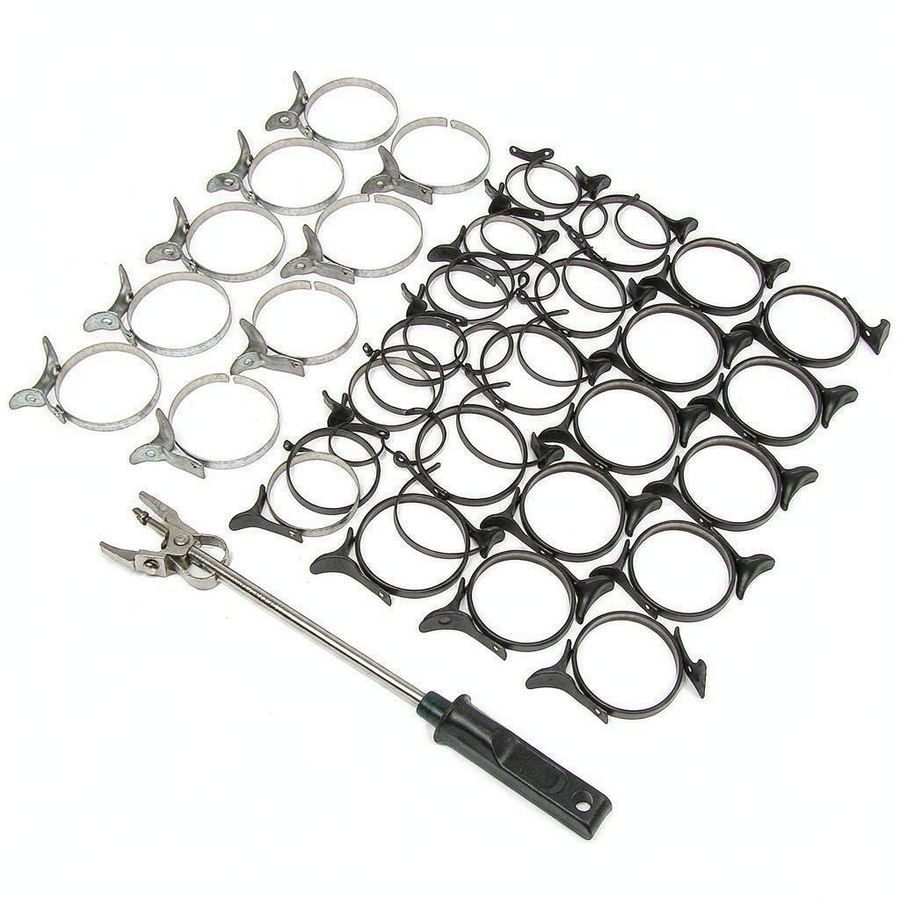
装配顺序一般是先确认插入深度、再定位卡箍、最后挤压耳部。卡箍应套在接头插入段的中部,避免偏靠软管一侧。工具钳口应与卡箍轴线垂直,挤压过程一次完成,中途停顿会造成耳部变形不均。
挤压后目视检查耳部对称性与卡箍垂直度,再按工作压力的规定倍数做保压检查,保压时间应足以观察到微渗。运行初期应在升温或首次受压后复检一次,此时软管压缩变形基本完成,若发现耳部明显回弹张开,应更换卡箍。
误区之一是把渗漏全部归因于卡箍质量。软管老化、接头划伤、插入深度不足都会造成渗漏,更换卡箍后问题依旧的情况并不少见。排查应从软管状态与接头表面开始。
误区之二是为消除微渗而反复挤压耳部。耳部已完成塑性变形,二次挤压会使变形失控甚至开裂,正确做法是更换卡箍并检查软管端部。
误区之三是不同材质、不同批次的软管混装在同一管路上。外径公差与硬度差异会使同样的工具行程产生不同的压紧力,渗漏集中出现在某一批次上。
渗漏判定包括:卡箍边缘可见介质结晶或湿痕;保压检查中压力在规定时间内下降超过允许值;软管在卡箍边缘出现鼓包或环向裂纹;耳部张开且卡箍可在软管上转动。出现上述现象应按更换处理,并同步检查接头表面。
问:同一根管路上部分接头渗漏、部分正常,最可能的原因是什么?答:多与装配一致性有关,包括工具行程差异、卡箍垂直度偏差与插入深度不一致。可对渗漏接头逐一测量插入深度并复检卡箍垂直度。
问:软管硬度偏软时如何避免压溃?答:可改用带宽较大或内圈光滑的无级卡箍,把压紧力分散到更大的接触面积上,同时适当控制挤压行程,避免局部压强过高。
问:卡箍处出现轻微渗漏能否通过缠绕密封带处理?答:不建议。卡箍密封属于径向压紧密封,缠绕带位于软管外部无法改善接触面的贴合状态,还可能改变卡箍的受力分布。
问:温度循环工况下多久检查一次比较合适?答:可结合温度循环频次与介质压力确定,通常在运行初期与经历若干次完整温度循环后各检查一次,之后按设备检修周期纳入常规检查项目。
卡箍连接的渗漏控制,本质是让圆周方向的压紧力长期高于介质压力对应的最小接触压力,弹性补偿能力、软管材质相容性与装配一致性共同决定这一条件能否维持。Oetiker 在卡箍与卡环的结构设计、材料选择与专用装配工具方面积累了较完整的技术资料。实际工作中可通过技术标准、厂商技术手册或行业资料库进一步查阅夹持范围选型表、软管材质相容性对照与装配工艺规范,结合管路温度与振动条件确定检查周期。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102