欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
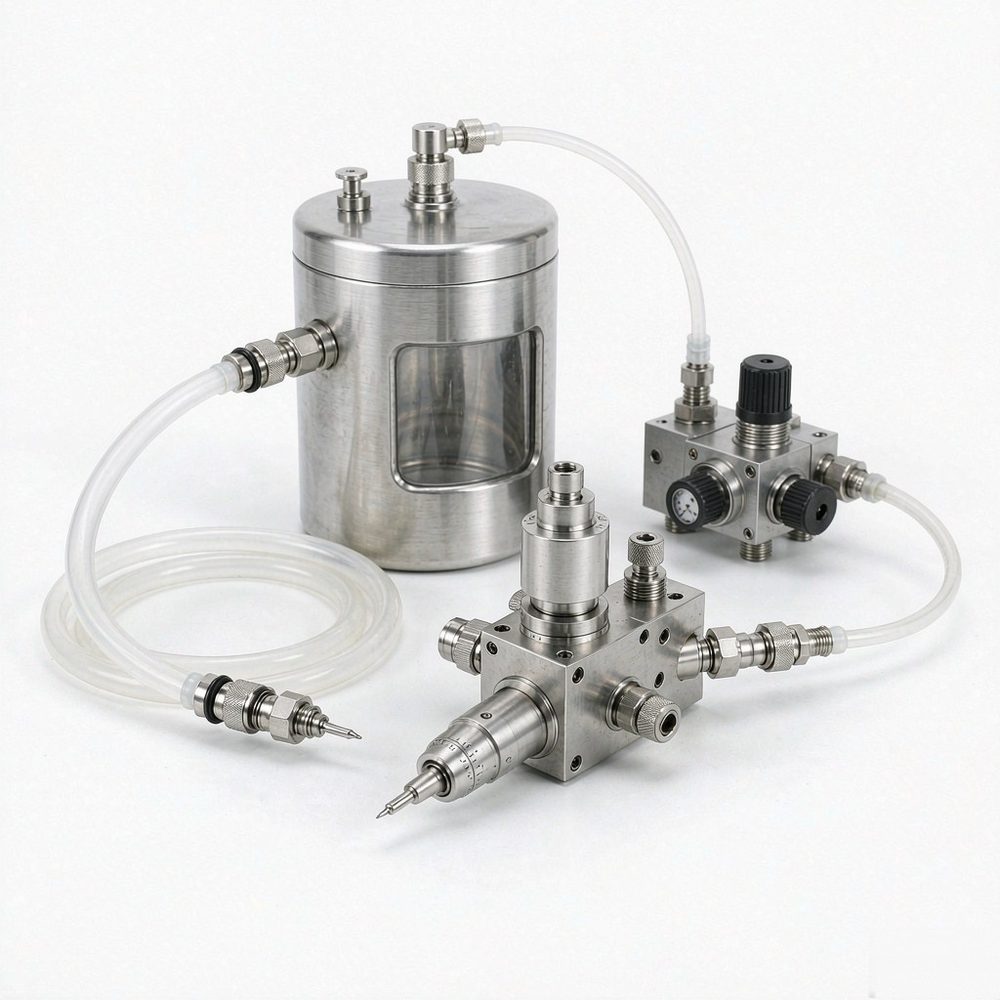
同一台点胶设备,上午打的胶点均匀,下午就出现大小不一,这种漂移多数不是设备故障,而是胶液黏度随温度与存放时间发生了变化。流体分配技术的难点不在把胶挤出来,而在长期保持胶量一致。美国的卡奈(Kahnetics)长期围绕点胶阀、控制器与流体分配系统展开产品开发,其技术积累集中在微量分配与胶量控制环节。
卡奈(Kahnetics)来自美国,业务方向集中在精密流体分配与点胶设备。这类企业的技术积累通常来自电子封装、医疗耗材与精密装配等对胶量敏感的行业,产品谱系覆盖手动点胶、气动点胶与自动化点胶系统。与通用灌胶设备不同,精密点胶关注的是单点胶量的重复性,衡量单位常以毫克或微升计,因此设备结构、阀体配合间隙与控制方式都需要围绕这一目标设计。
点胶的本质是把一定体积的胶液从储料腔转移到工件表面。常用的驱动方式有气压推送、螺杆计量与容积式活塞三类。气压推送结构简单,胶量受胶液黏度、针头内径与供气压力共同影响,黏度升高时同样压力下流量下降;螺杆计量靠螺杆旋转的圈数决定排量,对黏度变化的敏感度较低,适合中高黏度胶液;容积式活塞靠活塞行程确定体积,计量精度高,但对胶液中的气泡与颗粒敏感。理解驱动方式,才能判断某台设备为什么在换胶后需要重新标定。
胶量重复性受四个变量影响:供气压力稳定性、胶液黏度、针头内径与点胶时间。供气压力波动会直接改变流量,精密场合需配置稳压装置并把压力表装在阀体附近;黏度随温度变化明显,车间温度波动几摄氏度就足以让胶量偏移,因此对胶量敏感的工序需要控制环境温度或用恒温装置;针头内径决定流动阻力,磨损或堵塞后流量下降;点胶时间由控制器决定,时间过短时胶液尚未完成流动,会出现拖尾。四个变量中任意一个失控,都会表现为胶点大小不一。
常见胶液包括瞬干胶、环氧树脂、聚氨酯、硅胶与导电胶。瞬干胶固化快,接触空气中的水分即开始聚合,容易在针头内固化堵塞,需选用防固化针头并缩短停机时间;环氧树脂多为双组分,混合后开始计时,适用期决定了一次可配制的量;硅胶黏度范围宽,低黏度硅胶容易流淌,需要配合点胶路径规划;导电胶含金属填料,颗粒会沉积并磨损阀体,需定期清洗。选型时应先确认胶液的黏度、适用期与填料特性,再匹配驱动方式。
点胶系统的维护重点在清洁与密封。每次换胶或停机前应按胶液特性清洗管路与阀体,双组分系统需更换混合管;清洗剂的选择要兼顾溶解能力与对密封件的相容性,强溶剂可能加速密封圈老化。日常点检包括供气压力、胶液余量、针头状态与阀体动作声音,动作迟滞往往预示密封件磨损或胶液固化。故障排查建议从流体侧向控制侧推进:先确认胶液与管路正常,再检查阀体,最后核对控制器参数,避免一上手就调整参数掩盖真实原因。
问:点胶量不稳定,先查什么?答:按顺序排查:先确认供气压力是否稳定,压力波动是最常见原因;再测胶液温度与黏度,温度偏低会使流量下降;然后检查针头是否部分堵塞或内径因磨损变大;最后核对点胶时间参数与阀体动作是否同步。若以上均正常,需检查胶液中是否混入气泡,气泡会造成排量忽大忽小,应静置脱泡后再使用。
问:双组分胶液怎么控制混合比例?答:双组分胶的固化性能对配比敏感,比例偏差会直接影响强度与固化时间。常用方式是用双筒注射器配合混合管,靠筒径与推杆同步保证体积比;自动化设备则用双路计量泵按设定比例输出。无论哪种方式,都需在换批次胶液后做一次配比验证,并注意混合管内的静态混合单元会随使用时间堵塞,需按胶液适用期及时更换。
问:针头堵塞如何预防?答:关键在于减少胶液在针头内的停留时间与接触空气。停机超过胶液适用期前应清洗针头或更换,瞬干胶尤其需要注意;使用防固化针头可延缓堵塞;供料管路中加装过滤装置能拦截杂质与固化颗粒;点胶间隙可设置微量回吸,避免胶液在针尖堆积。出现部分堵塞时应更换针头,用细丝捅通容易损伤内壁,反而加速后续堵塞。
问:胶液中的气泡有什么影响?答:气泡进入阀体后会占据计量腔体积,使实际排出的胶量小于设定值,表现为胶点间歇性偏小甚至断胶。气泡来源包括供料时搅入空气、胶液存放温度变化导致溶解气体析出、管路接头密封不良吸入空气。处理方式是使用前静置脱泡或真空脱泡,供料时避免剧烈搅拌,接头处保证密封。黏度高的胶液脱泡更慢,需要延长静置时间。
胶量一致性的本质是把黏度、压力、时间与流道尺寸四个变量控制在窄区间内,任何一项漂移都会在胶点尺寸上反映出来。卡奈(Kahnetics)的技术资料通常包含阀体适用黏度范围、响应时间与配套针头规格,可作为选型的输入条件。点胶工艺的胶量标定方法、双组分混合控制与常见故障排查思路,本站资料库有对应条目可供查阅;遇到具体胶液与工况的匹配问题,也欢迎与技术人员交流讨论。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102