欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
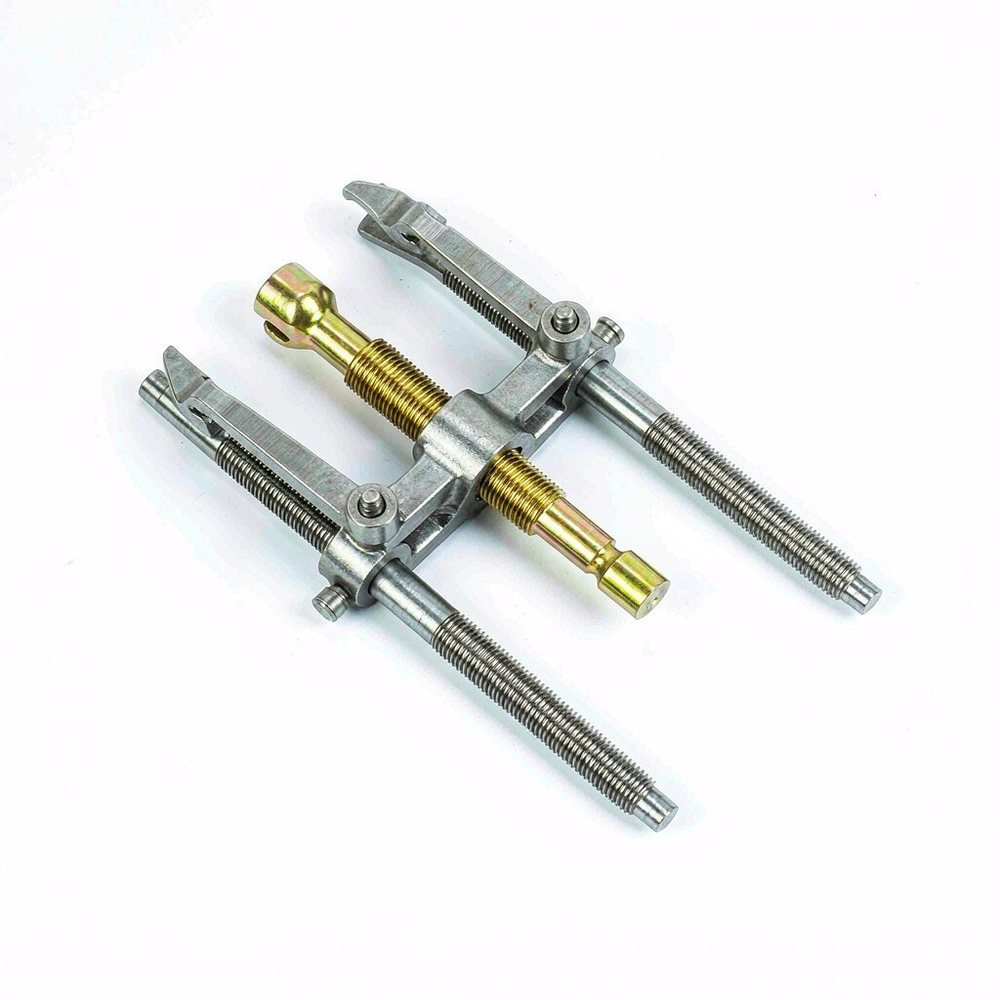
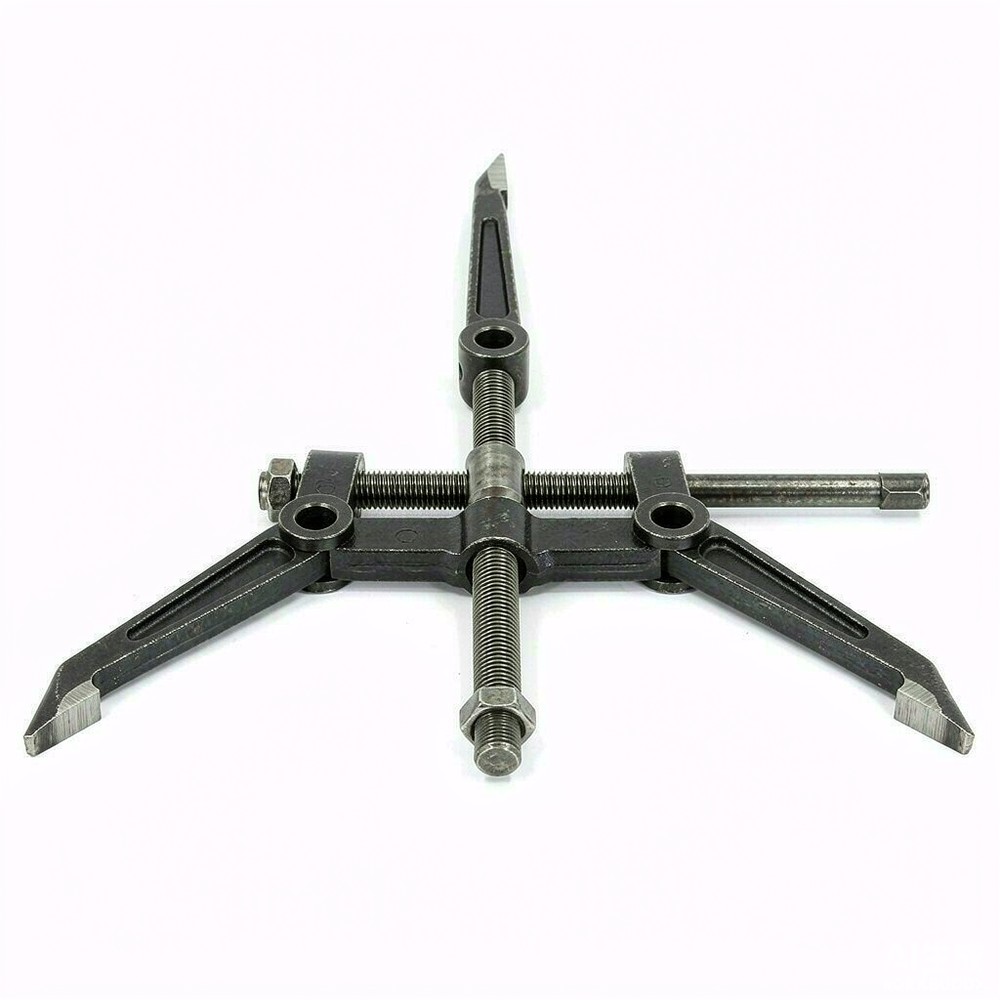
拉拔工具在拆卸过盈配合件时承受的是短时高应力循环,失效形态集中在四类:爪部齿尖崩裂、螺杆螺纹滑扣、主轴弯曲、液压单元密封失效。其中齿尖崩裂与螺纹滑扣占比最高,两者的共同根源是热处理后表面硬度与心部韧性配比不当。kukko 在该品类的制造中把爪部与螺杆分开做热处理,正是为了分别满足耐磨与抗冲击这两种相互矛盾的需求。本文从拉拔过程的应力状态出发,说明淬火与回火参数如何决定组织,组织又如何对应到疲劳寿命,并给出可现场执行的检测与使用规范。
拉拔时爪部齿尖嵌入轴承内圈或齿轮端面,承受弯曲应力与接触压应力,齿根处的应力集中系数可达 3~5。螺杆承受拉压循环,每转一圈经历一次加载与卸载,属于高周疲劳范畴,失效前的循环次数通常在 1 万次到 10 万次之间。疲劳裂纹一般萌生于表面缺陷或次表面夹杂物,扩展速率取决于应力强度因子幅值与材料断裂韧性。表面存在残余压应力时裂纹萌生被推迟,寿命可提升 30%~100%;表面存在脱碳层或磨削烧伤时寿命可下降一半以上。这一对关系决定了热处理的目标不是追求最高硬度,而是构造合理的残余应力分布。
热处理工艺决定三项核心指标:表面硬度、心部硬度、有效硬化层深度。淬火温度偏低会造成奥氏体化不完全,出现未溶铁素体,硬度不足;温度偏高则晶粒粗化,韧性下降。回火温度是硬度与韧性的主要调节手段,回火温度每升高 20 ℃,硬度约下降 1~2 HRC,冲击韧性同步上升。滚压螺纹的作用是在螺纹根部引入残余压应力,其对疲劳寿命的贡献往往大于单纯提高硬度。
量化来看,热处理质量对疲劳寿命的影响呈现明显非线性。表面硬度从 50 HRC 提高到 58 HRC,接触疲劳寿命可提升 2~3 倍;继续提高到 64 HRC 以上,齿尖崩裂概率快速上升,因为断裂韧性随硬度单调下降。有效硬化层深度与齿根圆角半径的比值建议控制在 0.2~0.4,比值过小会在硬化层与心部交界处形成软带,裂纹沿交界扩展导致整齿剥落;比值过大则齿尖整体脆化。回火不足是另一个隐性因素,淬火后未充分回火的工件残余奥氏体含量高,使用中发生组织转变引起尺寸变化,配合精度下降,残余奥氏体含量宜控制在 5% 以下。
轴承内圈拉拔要求爪部薄而硬,硬化层深取偏下限,避免齿尖在狭窄空间内崩裂;大型齿轮与联轴器拉拔要求爪部厚实,硬化层深取偏上限以保证耐磨;销轴与衬套拉拔常配合加热,工件温度可达 150~250 ℃,此时需关注回火温度是否高于使用温度,若回火温度低于 200 ℃,长期高温使用会引起二次回火软化,硬度下降 3~5 HRC。液压拉拔器的螺杆在长行程作业中循环次数多,疲劳风险高于机械式,其螺纹部位的检测频次应相应加密。
检测分三个层次。外观与尺寸层:用放大镜检查齿尖有无微裂纹与崩口,用螺纹环规检查螺纹中径,用千分表测主轴径向跳动,跳动超过 0.05 mm 说明已发生弯曲。硬度层:用便携式里氏硬度计在爪部侧面与螺杆端面各测三点取平均值,同一工件硬度散差超过 3 HRC 说明热处理不均匀。内部层:对高价值工装做磁粉探伤,重点检查齿根与螺纹根部;必要时切样做金相,观察硬化层深度与是否有脱碳。
使用规范中最关键的是禁止加长杆与敲击。加长力臂会使螺杆弯矩成倍增加,超过螺纹根部的疲劳极限。爪部就位时应保证两爪对称受力,单侧受力会使主轴承受附加弯矩。拉拔前对工件局部加热可显著降低所需拉力,加热温度控制在 120~200 ℃,避免超过 250 ℃ 引起工件组织变化。使用后应清洁齿尖油污与金属屑,涂防锈油后平放,不得悬挂存放,防止螺杆长期受自重弯曲。
误区一,认为硬度越高越好。硬度过高使断裂韧性下降,齿尖在冲击载荷下直接崩裂,反而缩短寿命。误区二,用普通碳钢自制爪部替代。自制件的热处理无法保证心部韧性,断裂往往发生在毫无征兆的瞬间。误区三,螺纹滑扣后重新攻丝继续使用,攻丝会削弱螺纹根部截面,再次滑扣的载荷阈值更低。误区四,忽略回火工序,淬火后直接使用,残余应力在数周内释放引起尺寸漂移。
问:爪部齿尖出现轻微崩口,还能继续用吗?
答:视崩口位置与深度而定。崩口在齿尖外缘、深度小于 0.3 mm 且不影响嵌入时,可修磨去锐边后继续使用,但需在下次作业时降低 20% 的拉拔力;崩口位于齿根承载区或深度超过 0.3 mm 时必须更换,因为裂纹已进入高应力区,继续使用会在低于额定载荷时突然断裂。
问:为什么同一批拉拔工具的使用寿命差别很大?
答:主要来自三方面:热处理批次内的硬度散差、使用时的对中性、被拉工件的过盈量。硬度散差超过 3 HRC 时,偏软件的寿命可能只有偏硬件的一半。对中性差会使爪部单侧受力,寿命再降 30%~50%。过盈量每增加 0.01 mm,所需拉拔力上升约 8%~12%,超载使用是寿命骤降的直接原因。
问:热处理后的工具需要做去应力处理吗?
答:需要区分情况。淬火加回火后的工件若磨削去除量大,磨削表面会产生拉应力,应做 150~180 ℃、2~4 h 的低温去应力回火,硬度损失控制在 1 HRC 以内。若为整体淬硬的细长主轴,去应力温度不得超过原回火温度,否则会引起硬度整体下降。
问:如何判断拉拔工具是否已接近寿命末期?
答:三个信号:一是同样工况下所需拉拔力比新件时明显增大,说明齿尖已磨钝、嵌入困难;二是螺杆转动时手感有周期性阻滞,说明螺纹已产生塑性变形;三是爪部在工作后出现温度异常升高,说明接触面摩擦加剧。出现任一信号应做磁粉探伤确认。
拉拔工具的寿命本质上是热处理组织与使用应力谱的匹配问题,硬度、韧性、硬化层深度三者必须按部位分别设计,任何单一指标的极致化都会牺牲另外两项。kukko 在该品类的工艺路线把爪部与螺杆分开处理,反映的正是这种分工思路。相关的材料牌号、硬度区间、硬化层深度与检测方法资料可在知识库的拉拔工具栏目中查阅,结合具体过盈量与工件尺寸可进一步细化取值。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102