欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
模具设计的自由度很高,但其中大量配合关系其实有现成的精度规则可以依附。标准件的精度等级制度就是这类规则的具体化:把尺寸公差、形位公差与配合间隙按用途分档,让设计者按制品要求反推所需等级。理解这套制度的内在逻辑,可以显著减少设计反复与试模次数。本文梳理精度等级的分档依据、配合关系与设计核算方法。
模具标准件行业在长期供货中逐步形成了按用途分档的精度体系。分档的依据是制品公差与模具结构需求:一般制品的模具只需保证分型面不错位、顶出顺畅;精密制品则要求型腔定位精度与导向配合精度显著提高。把这种需求差异映射到零件的加工公差上,就形成了不同等级的标准件。制度化的好处是设计者不必每次自行推导公差,直接选等级即可。
尺寸公差控制的是单件要素的实际尺寸范围,形位公差控制的是要素之间的相对位置与形状偏差。在模具中,形位公差往往比尺寸公差更关键:模板的平面度与平行度决定分型面贴合状态,导柱孔的位置度决定型腔的对中程度。选等级时应重点核对这些形位指标,而不是只看孔径与板厚的尺寸公差。
分型面错位是模具最常见的精度问题,其主要来源是导向副的配合间隙与模板的形位偏差。导向副间隙通过装配链累积到分型面,放大倍数取决于导柱的布置跨距——跨距越大,同样的间隙造成的错位越大。设计时可按制品允许错位量反算所需配合间隙,再选择对应的导向副等级与布置方式。
模具在注塑或压铸过程中温度升高,各零件的热膨胀量按其材料与温升计算。当模板与导向件的材料不同或温升不均匀时,原有的配合间隙会发生变化,可能从间隙配合变为过盈而拉伤。精密模具设计应核算工作温度下的实际间隙,必要时选择热膨胀系数相近的材料,或预留补偿量。
设计核算的基本流程是:由制品公差确定允许的模具错位量,按零件数量分配公差预算,再核算导向副间隙与模板形位偏差的累积是否在预算内。公差预算分配应有重点——直接决定制品尺寸的环节分配更多预算,间接环节适当放宽。把预算分配记录下来,改模时就能快速定位问题所在环节,而不必整体重新核算。
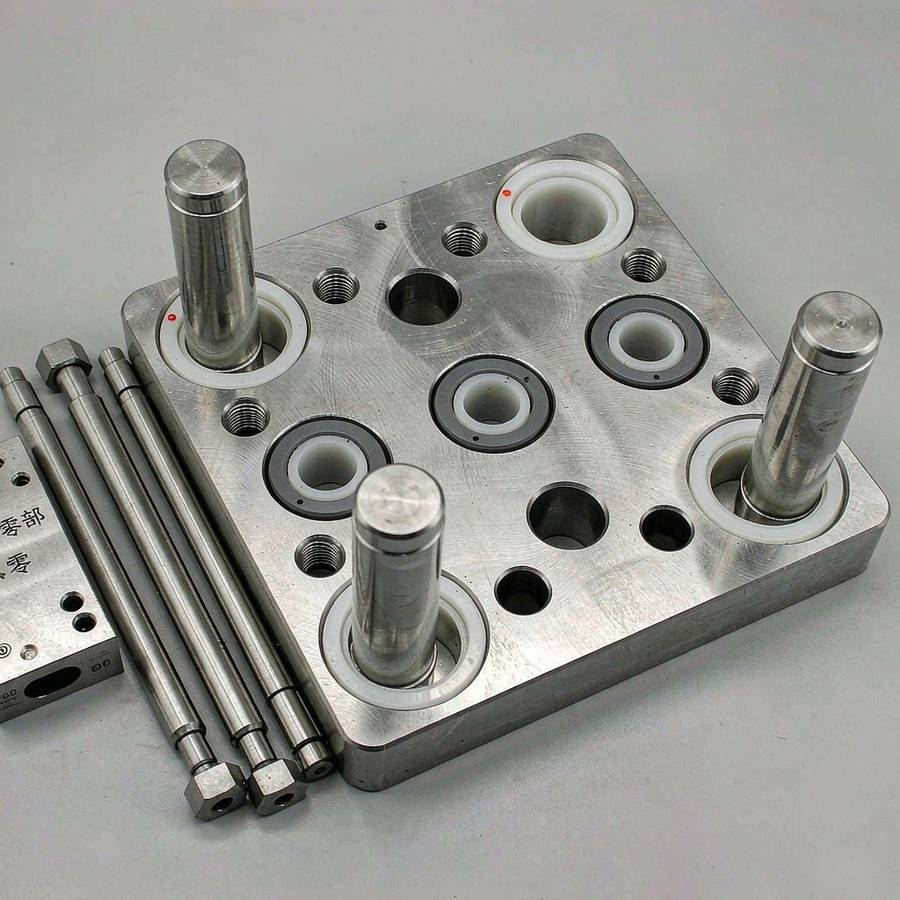
模板类零件的等级选择取决于塑件精度与模具寿命要求,一般制品用普通级即可,精密制品需选用精密级并核对平面度与平行度指标。导向元件按开合频率与精度要求分档,高频模具应选耐磨性更好的结构并配润滑设计。顶出元件主要看配合间隙与表面硬度,长行程顶出还需关注导向与支承的刚性。
装配环节应控制装配洁净度与紧固顺序,异物进入配合面会立即破坏导向状态。检测项目建议固定化:模板平面度与平行度、导柱孔位置度、导向副实际间隙、顶出机构滑动顺畅性。检测数据应记入模具档案,作为后续维修与精度恢复的基线。缺乏基线数据时,维修很难判断配合状态是否已偏离设计值。
问:精度等级选高一级会带来什么问题?答:主要是成本上升与制造周期延长,同时可能出现等级与结构不匹配——例如高等级导向副配低刚性模板,精度优势无法体现。等级应与整体设计匹配。
问:模具使用一段时间后精度下降,能否通过更换导向件恢复?答:可以部分恢复,但前提是模板本身的形位偏差仍在允许范围内。更换导向件前应检测模板的平面度与导柱孔位置度,否则新件装入后仍会重复磨损。
问:多腔模具各腔尺寸不一致是什么原因?答:常见原因包括型腔加工偏差、模板形位偏差导致的定位差异,以及浇注系统带来的收缩差异。排查时应先确认模具本体的定位精度,再分析工艺参数。
问:如何确定制品公差对应的模具精度等级?答:按其允许错位量与尺寸公差反推。一般按制品公差的若干分之一确定模具公差预算,再把预算分配到导向、定位与型腔各环节,据此选等级。
问:检测数据为什么必须建档?答:因为维修与改模都需要基线。没有基线数据,就无法判断当前状态是正常磨损还是异常偏移,也难以验证维修是否真正恢复了设计精度。
精度等级制度的价值在于把分散的设计经验转化为可选用的分档标准。对模具设计人员而言,理解公差预算的分配逻辑与配合间隙的放大机制,比记住具体等级代号更重要。本文梳理的分档依据与核算方法可作为资料索引;具体的等级公差表、配合间隙推荐值与材料热膨胀数据,建议结合制品要求与设备条件查阅对应系列资料,并在装配阶段建立完整的检测基线档案。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102