欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 模斯堡(Meusburger)模具标准件与模架夹具组合
模斯堡(Meusburger)模具标准件与模架夹具组合

模斯堡(Meusburger)模具标准件与模架夹具组合

一、产品简介

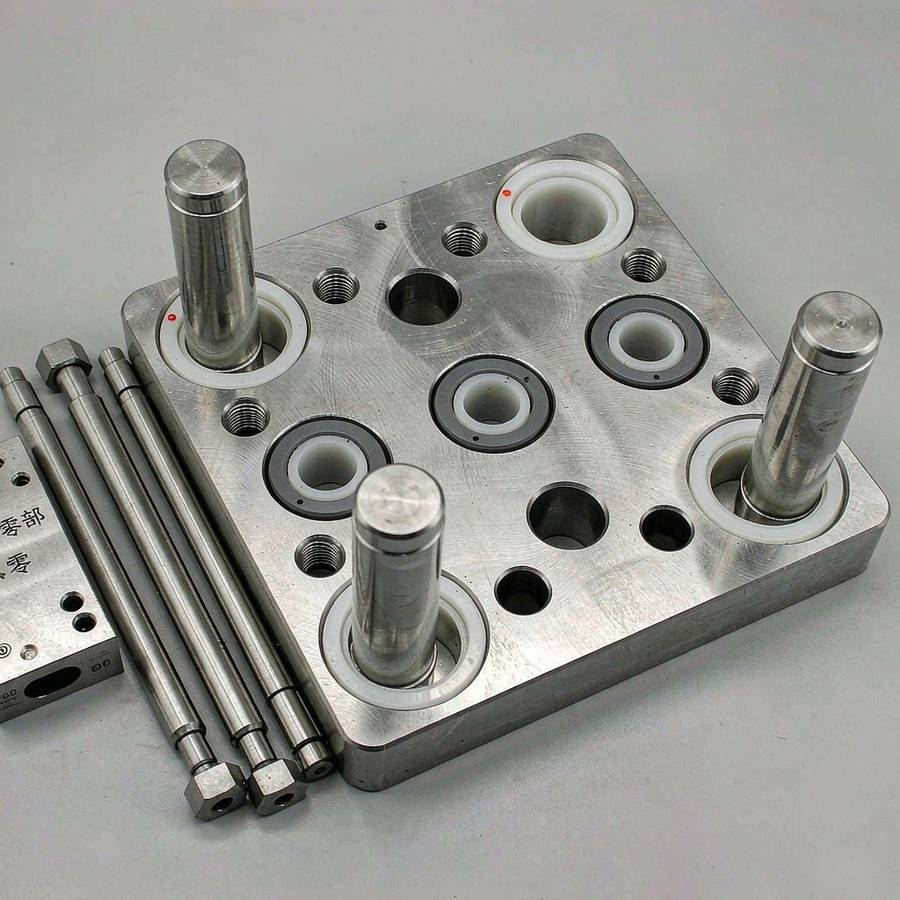
本产品为模斯堡(Meusburger)模具标准件与模架夹具组合,包括标准模板、导柱导套、顶出机构元件与工装定位件。这些零件本身不构成制品的成型部分,但承担着模架的刚性支撑、开合导向、制品顶出与工装定位功能,其精度等级与配合状态直接决定模具在生产中的分型面精度与运行稳定性。标准件的价值在于把模具中被反复使用的功能零件做成有精度等级、有库存、有图纸资料的产品,使模具制造资源集中于型腔与工艺设计。

二、产品特点

  • 精度按等级划分:模板平面度、平行度与导向副配合间隙按等级分档,可按制品精度要求选配。
  • 资料数字化:提供可直接调用的三维模型与装配资料,设计中即可完成干涉校核。
  • 材料与热处理一致性:模板用钢与导向件表面硬度按系列控制,磨损速率可预期。
  • 规格覆盖完整:从模板尺寸系列到顶针、顶管、复位组件与热流道配件均有对应规格。
  • 维修替换便利:常见规格保持常备库存,改模与维修时不必等待零件加工。

三、规格参数

  • 典型形式:标准模板与模架、导柱导套、顶针顶管、复位组件与定位元件。
  • 精度等级:按平面度、平行度与配合间隙分级,精密级用于高精度制品模具。
  • 导向副结构:滑动导向与滚珠导向按开合频率与精度要求选择。
  • 材料与硬度:模板用钢与导向件按系列给出表面硬度指标。
  • 安装接口:模板孔位与顶杆孔位按主流设备规格配套。
  • 资料形式:三维模型、二维图纸与装配说明按系列提供。

四、行业应用

  • 注塑模具的模架、导向系统与顶出机构制作。
  • 压铸模与冲压模的模板、导向与限位零件配套。
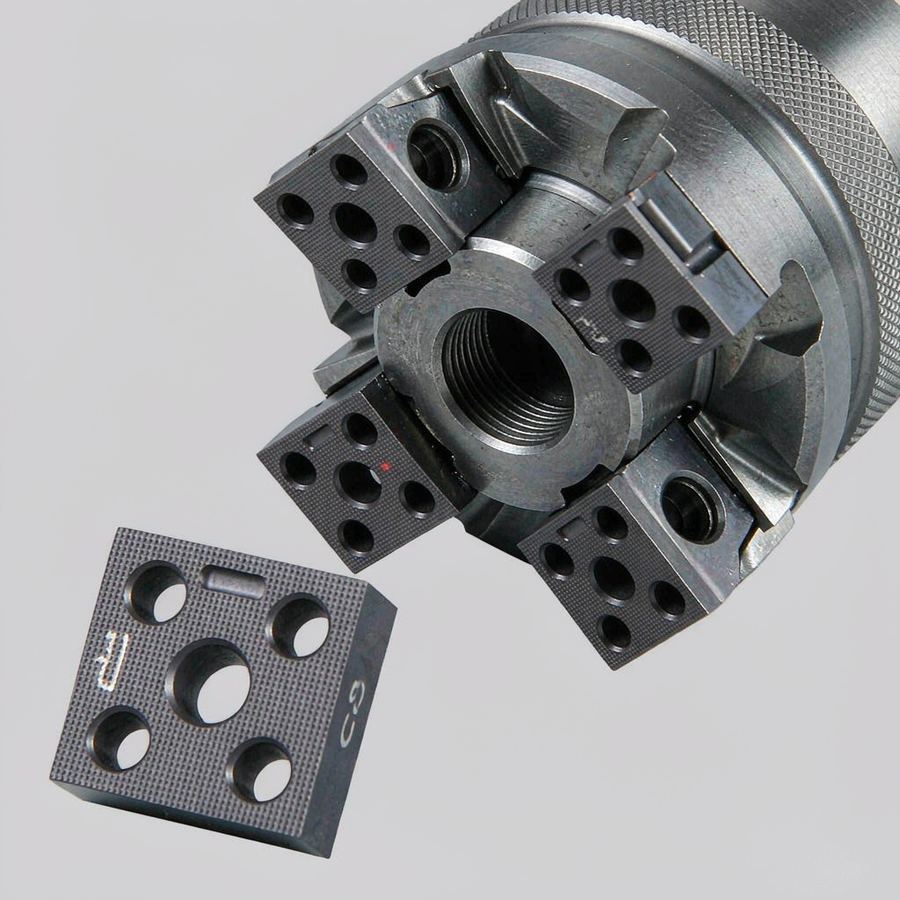
  • 工装夹具与检具的标准定位与夹紧件选用。
  • 模具维修与改模的备件替换与精度恢复。
  • 自动化设备的工装板与定位元件设计。
  • 精密机械导向与调整件的选型应用。

五、选购指南

  • 先按制品精度要求确定标准件等级,导向副配合间隙是决定分型面错位风险的关键参数。
  • 核对模板尺寸系列与设备规格,模板安装尺寸与顶杆孔位需与注塑机或压铸机对应。
  • 按开合频率与精度要求选择导向副结构,高频模具宜选耐磨性更好的导向形式并配润滑结构。
  • 顶出机构按顶出力与制品结构选型,薄壁或大面积制品需增加顶针数量并分散顶出点。
  • 设计中核对标准件公差与型腔镶件加工余量的关系,留出必要的配作空间。
  • 维修替换优先按原型号与等级配套,避免混用不同等级零件改变配合状态。

六、常见问题

问:导向副使用一段时间后出现拉伤,如何处理?答:先检查配合间隙是否过小、润滑是否到位以及是否有粉尘切屑进入配合面。拉伤轻微的可修磨并更换润滑方式,较严重的建议成对更换导向副,避免只换其一致使配合状态不匹配。

问:模具精度不够,是提高标准件等级就能解决吗?答:不一定。模具精度由模板等级、导向精度、型腔加工精度与装配工艺共同决定。若短板在型腔加工或装配环节,单独提高标准件等级收益有限,应先做误差来源分析。

问:改模时发现原型号已停产怎么办?答:先核对尺寸系列与配合尺寸,寻找同规格的替代型号;若尺寸系列不同,需评估适配修改量。替换后应在首件生产中验证制品精度,并记录替换信息供后续维护参考。

七、资料与技术支持

模斯堡(Meusburger)为各系列提供三维模型、二维图纸与精度等级指标,设计阶段可直接按标准件尺寸建模以减少装配干涉。选型建议先依据制品公差确定标准件等级,再按设备规格核对模板与顶杆孔位;装配环节应重点关注导向副的同轴度与配合间隙,并使用规定的润滑方式。模具投产后建议记录导向件磨损与更换周期,作为后续同类模具设计的经验数据。

技术咨询与资料索取