欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 罗姆希德(Roemheld)液压夹紧缸与工件支承元件
罗姆希德(Roemheld)液压夹紧缸与工件支承元件

罗姆希德(Roemheld)液压夹紧缸与工件支承元件

一、产品简介

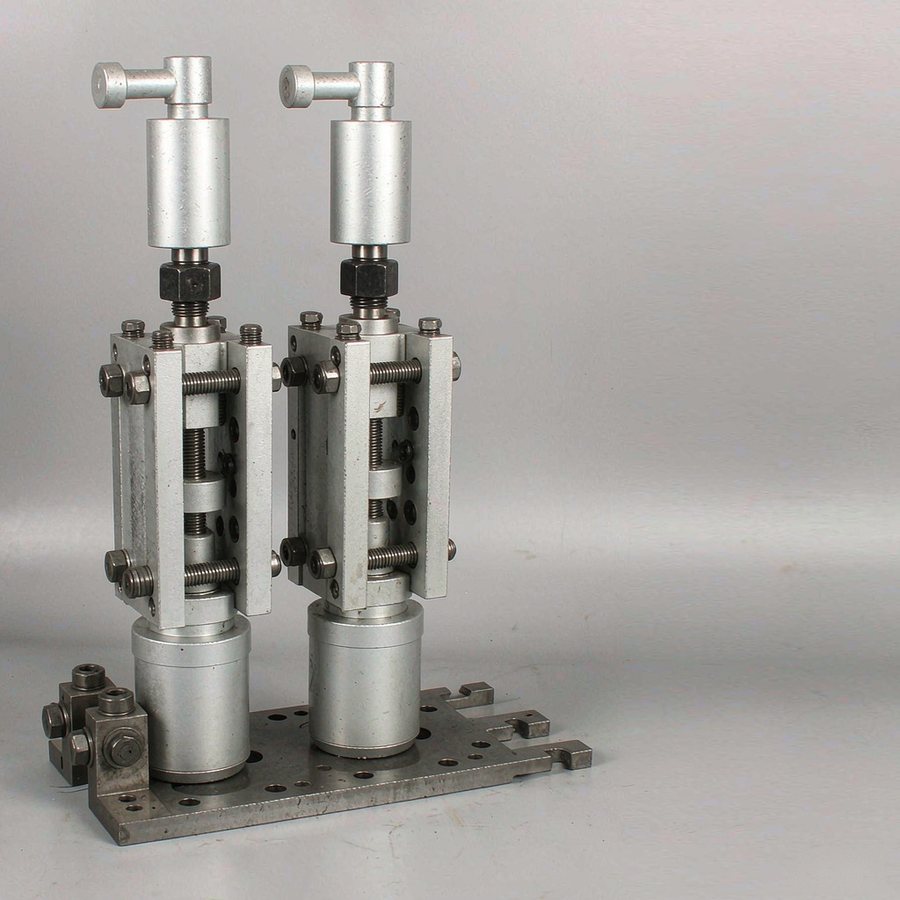
本产品为罗姆希德(Roemheld)液压夹紧缸与工件支承元件,用于加工中心、专机与工装上的工件定位夹紧。液压夹紧通过系统压力控制夹紧力大小,使同批次工件的装夹状态保持一致;支承元件则用于提高低刚性工件的局部支撑刚度,抑制切削力引起的变形与振动。二者组合使用,构成批量化加工中位置稳定性的基础条件,尤其适用于薄壁件、壳体件与大型工件的加工装夹。

二、产品特点

  • 夹紧力可控可重复:由系统压力决定,不同班次之间装夹状态一致,便于过程控制。
  • 失压保护设计:部分型号带机械自锁或蓄能保压结构,动力中断时仍保持夹持状态。
  • 支撑点可扩展:配合可调支撑与浮动支撑,提高低刚性件的局部支撑刚度。
  • 结构形式多样:摆动夹紧、直线夹紧与支撑元件按工件形状与加工面选择。
  • 适配自动化工装:可与零点定位系统配合,形成快速换装的工作台方案。

三、规格参数

  • 典型形式:摆动夹紧缸、直线夹紧缸、可调支撑与浮动支撑元件。
  • 夹紧力范围:按系列划分档位,按切削力与工件重量核算后选取。
  • 工作压力:与液压泵站压力等级配套,压力不足会直接影响夹紧力。
  • 行程与安装方式:按装夹空间与工装板布置选择法兰或螺纹安装形式。
  • 密封与介质:按工作温度与液压油类型确认适用性。
  • 控制接口:压力控制与分配阀组按工装点位数配置。

四、行业应用

  • 加工中心批量零件加工的夹具与托盘系统。
  • 薄壁件、壳体类零件的低变形装夹方案。
  • 模具与大型工件的五面加工装夹与支撑。
  • 自动化生产线与柔性制造单元的快速换装。
  • 焊接与装配工装的定位与夹紧。
  • 重型机床工件的调平与刚性支承。

五、选购指南

  • 先按切削力与工件重量估算所需最小夹紧力,再留安全余量;夹紧力并非越大越好。
  • 判断工件刚性约束,低刚性件宜采用多点小力夹紧并配辅助支撑,避免单侧集中受力。
  • 核对夹紧力方向与定位基准的关系,夹紧力应朝向主要定位面,避免把工件推离基准。
  • 核算液压系统压力与流量,泵站压力不足会导致夹紧力达不到设计值。
  • 对安全要求高的工序明确选用带自锁或保压能力的型号,避免断电失压造成工件松脱。
  • 将装夹方案纳入首件验证,实测工件变形量与加工后尺寸,而不是仅凭经验判断。

六、常见问题

问:夹紧力加大后工件尺寸反而超差,是什么原因?答:多半是装夹变形所致。薄壁或悬伸结构在大夹紧力下产生弹性变形,加工后恢复原状导致尺寸偏差。应降低单点夹紧力、增加支撑点并调整夹紧位置,使受力分布更均匀。

问:液压夹紧系统压力不稳定怎么办?答:先检查泵站压力设定与溢流阀状态,再排查管路泄漏与油液温度变化。油温升高会使粘度下降、内泄漏增大,进而影响夹紧力稳定性,必要时加装冷却或稳压装置。

问:可调支撑与浮动支撑如何取舍?答:可调支撑用于需要确定支撑高度并锁定位置的场合,浮动支撑用于贴合不规则表面后锁紧的场景。两者常组合使用,先由浮动支撑贴合,再用可调支撑锁定高度以提高刚性。

七、资料与技术支持

罗姆希德(Roemheld)为各系列提供夹紧力曲线、压力等级、安装尺寸与控制系统配置说明。工艺设计阶段建议先确定工件装夹方案(定位基准、夹紧点与支撑点分布),再按所需夹紧力选择元件规格并核算液压系统压力;投入使用后建议把夹紧压力纳入日常点检项目,并对首件实测变形量做记录。装夹方案的有效性应以加工尺寸的批次稳定性来验证,而非单件结果。

技术咨询与资料索取