欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
加工精度的讨论通常集中在机床与刀具,夹具往往被当成配角。然而在批量生产中,工件在夹具里的位置稳定性直接决定尺寸分散度——同样的机床、同样的刀具,装夹方式不同,加工结果的波动可能相差数倍。德国罗姆希德(Roemheld)数十年来专注的正是这个『配角』环节:液压夹紧与工件装夹系统。本文从装夹的工程地位讲起,梳理其产品体系与技术逻辑。
工件的加工误差由机床、刀具、夹具与工艺系统变形共同贡献。其中夹具环节有两类典型问题:一是夹紧力不足或分布不当导致工件在切削力作用下位移;二是夹紧力过大导致薄壁件装夹变形,加工后弹性恢复造成尺寸超差。这两类问题的解法都不是『加大夹紧力』,而是把夹紧力的大小、方向与作用点作为工艺参数来设计。
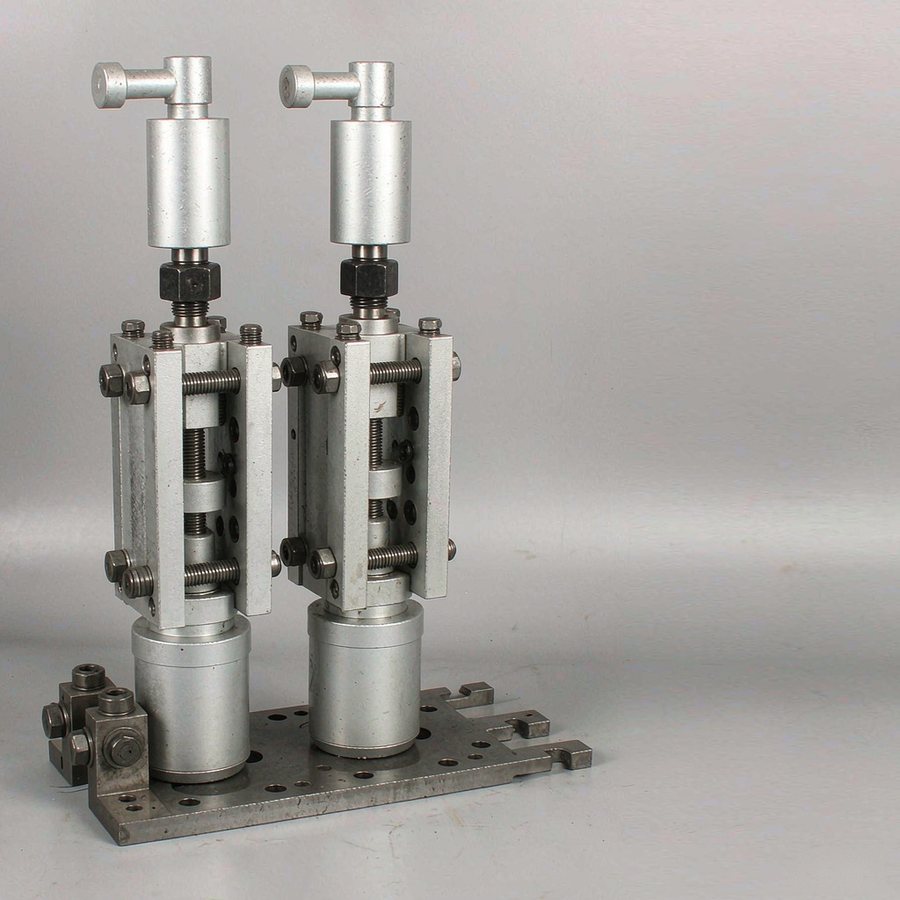
Roemheld 创立于二十世纪三十年代的德国黑森州,从液压元件起步,逐步形成两条产品主线:一是工件装夹系统,包括液压虎钳、零点定位系统与各类夹紧元件;二是液压缸与驱动元件。产品谱系覆盖从单点夹紧缸到完整托盘交换系统的各个层级,既可以为专机配套单个夹紧元件,也可以为柔性生产线提供整套装夹方案。
液压夹紧的核心优势是夹紧力的可控与可重复:夹紧力由系统压力决定,调节溢流阀即可精确设定,同一工装在不同班次之间状态一致。与手工夹紧相比,液压夹紧消除了操作者力度差异;与气动夹紧相比,液压系统在同等体积下能提供更高的压力与更稳定的保持特性。失压保护与机械自锁结构则解决了动力中断时的安全保持问题。
零点定位系统把工件或托盘与机床的连接标准化:一组定位盘与拉钉实现微米级重复定位,换型时只需更换托盘而无需重新找正。对多品种小批量生产,换型时间的节约是刚性的——找正一批工装动辄半小时以上,而零点换装只需数分钟。系统的关键维护点是定位面清洁与拉钉磨损检查,切屑与冷却液残留是精度下降的主要原因。
薄壁件的装夹变形控制有三条路径:分散夹紧力(多点小力替代单点大力)、增加辅助支撑(提高局部刚度)与优化夹紧方向(夹紧力朝向主要定位面)。可调支撑与浮动支撑元件的组合是实现这三条路径的基础工具:浮动支撑先贴合不规则表面,可调支撑再锁定高度。装夹方案是否有效,最终以首件的变形实测数据验证。
夹紧元件的性能取决于液压系统的配套。泵站压力必须高于夹紧所需工作压力并留有余量;流量按同时动作的夹紧点数量核算;压力分配阀组保证各点夹紧顺序与力值独立可调。管路设计要避免细长软管造成的压力损失,油温管理同样重要——油温升高会使粘度下降、内泄漏增大,影响夹紧力稳定性。
选型顺序建议为:先做装夹方案设计(定位基准、夹紧点、支撑点),再核算所需夹紧力,然后选择元件规格与液压配置,最后在首件阶段实测变形与尺寸分散度。
问:夹紧力越大工件越稳定吗?答:不是。夹紧力需要与工件刚性匹配,过大的夹紧力会使薄壁件变形,加工后弹性恢复反而超差。正确做法是多点小力加辅助支撑,把受力分布做均匀。
问:断电时液压夹紧会不会松开?答:取决于设计。带失压保护或机械自锁的元件在动力中断时仍保持夹持;普通液压缸可能因内泄漏缓慢失压。安全要求高的工序应明确选用自锁或蓄能保压方案。
问:零点定位系统换型后需要重新找正吗?答:不需要,这是它的核心价值。定位盘与拉钉保证微米级重复定位,换托盘即可恢复坐标系。但要保持这个精度,定位面清洁与拉钉状态检查不可省略。
问:液压夹紧系统压力不稳定如何处理?答:先检查泵站设定与溢流阀状态,再排查管路泄漏与油温。油温升高使粘度下降、内泄漏增大,是压力缓慢漂移的常见原因,必要时加装冷却或稳压装置。
问:如何验证装夹方案是否合理?答:以首件的变形实测与尺寸分散度为依据。对薄壁件可测量夹紧状态下的形变量,对批量件应统计连续若干件的尺寸分布,而不是只看单件是否合格。
罗姆希德(Roemheld)的产品体系说明,装夹是一个可以被量化的工程环节:夹紧力大小、作用点分布、支撑位置与定位基准共同决定工件在加工中的实际状态。对工艺人员,把这些参数写进工艺文件而不是留给现场经验,是控制批量波动最直接的手段。本文梳理的技术逻辑与选型顺序可作为资料索引;具体的夹紧力曲线、压力等级与定位精度数据,建议结合工件结构查阅对应系列资料,并以首件实测完成验证。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102