欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
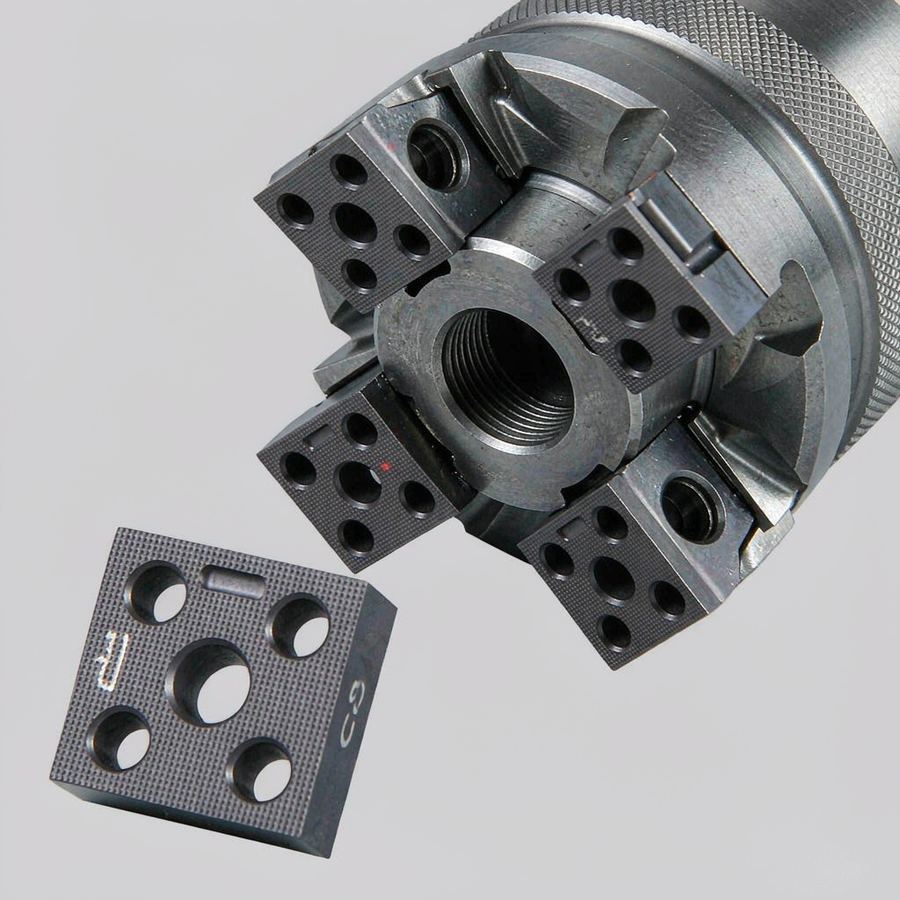
本产品为森拉天时(Ceratizit)硬质合金可转位铣削刀片与配套刀头,用于面铣、方肩铣、仿形铣与槽铣加工。刀片通过可转位结构安装在刀体上,刃口磨损后转位使用或更换新片,刀体则可长期重复使用;刀片的牌号与几何槽型由刀体接口与加工工况共同决定。铣削加工中,刀片性能与刀体的动平衡、齿距分布和冷却方式相互影响,因此选型不能只看刀片牌号一项。
问:刀片出现崩刃而不是正常磨损,原因是什么?答:崩刃多与冲击载荷有关,常见于断续切削、工件表面有硬皮或夹渣、进给量突增等工况。应改用韧性更高的牌号、增加刃口钝化处理,并检查工件装夹刚性与切削参数的平稳性。
问:铣削表面出现振纹,是刀片问题还是机床问题?答:两者都可能。先排除刀片刃口是否已钝化或个别刃口破损,再核对主轴与刀体的动平衡、齿距均匀性与切削参数。振纹多与系统刚性不足或共振有关,降低切深并提高转速往往能改善。
问:同一种刀体能否配用不同牌号的刀片?答:可以,只要刀片型号与刀体接口一致。但混用不同牌号会导致各刃口磨损速率不同,影响表面质量一致性,建议同一刀体内使用同牌号同批次刀片。
森拉天时(Ceratizit)为各系列提供牌号适用材料表、涂层类型说明与推荐切削参数区间。工艺设计阶段建议先依据工件材料与硬度确定牌号方向,再按工序选定几何槽型与刀尖圆弧半径,最后结合机床功率与刚性核定切削参数;实际投产前宜做小批量对比试验,用刀片寿命与表面质量两项指标验证选型。刀片消耗数据建议按工序与材料分别记录,作为后续优化依据。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102