欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 卡斯特(KASTO)数控带锯定尺下料设备 棒料管材批量锯切用
卡斯特(KASTO)数控带锯定尺下料设备 棒料管材批量锯切用

卡斯特(KASTO)数控带锯定尺下料设备 棒料管材批量锯切用

一、产品简介

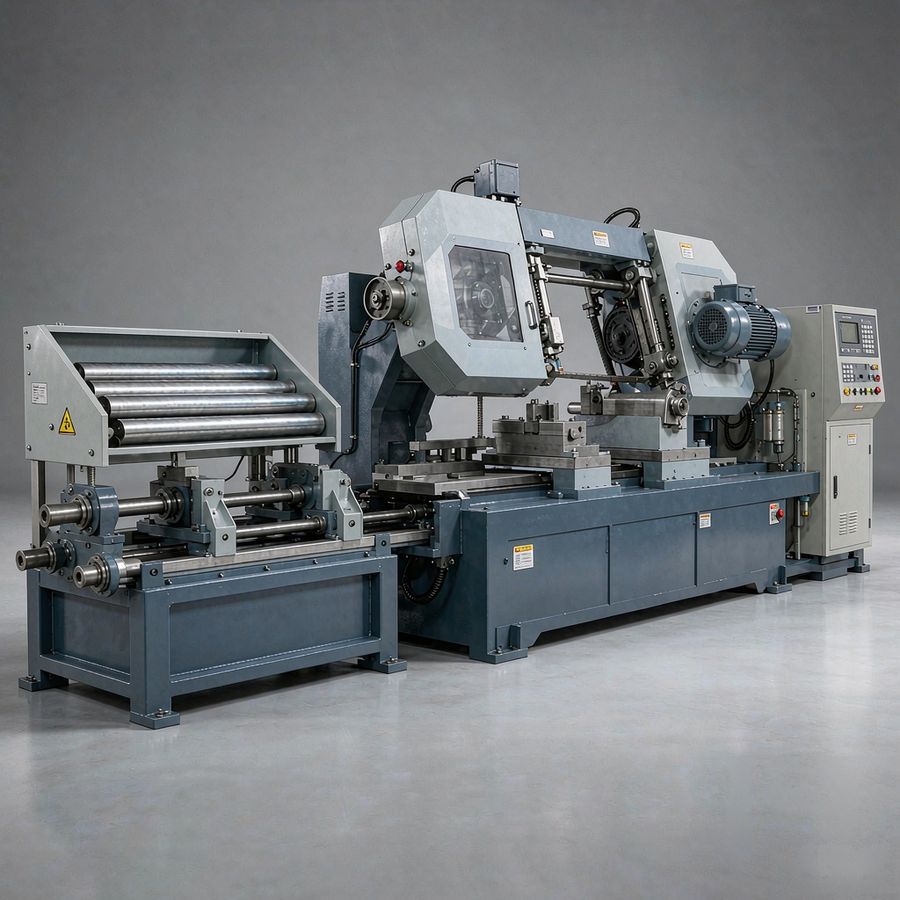
本产品为卡斯特(KASTO)数控带锯定尺下料设备,用于棒料、管材与型材的批量定尺锯切。设备由锯架与锯条驱动单元、液压夹紧机构、数控送料装置与分选码垛机构组成,通过伺服送料实现定尺精度控制,并通过参数化设置适配不同材料与截面的锯切需求。它解决的是金属加工车间前端最常见的作业:把采购来的长料按工艺单切成毛坯,且要保证切口质量与批量尺寸一致性。对于后续接自动加工线的车间,定尺精度直接影响首序装夹效率与材料利用率。

二、产品特点

  • 参数化锯切:按材料类型设定线速度、进给压力与锯条齿型,减少对操作者经验的依赖。
  • 数控定尺送料:伺服送料配合液压夹紧,定尺重复精度稳定,批量毛坯长度一致性好。
  • 自动分选与码垛:切件自动分离并整齐码放,减少人工搬运与二次清点环节。
  • 锯条张紧与导向可调:导向臂间距按料宽调整,抑制锯条偏斜与断条。
  • 余料长度跟踪:记录每根长料的剩余长度,便于后续排版时优先调用。

三、规格参数

  • 典型形式:卧式带锯床、立式带锯床与带自动送料的锯切单元。
  • 送料方式:手动、半自动与伺服数控送料按批量与品种选择。
  • 截面能力:按最大下料圆料直径或方料边长划分规格档位。
  • 锯条类型:双金属锯条与硬质合金锯条,按材料硬度与批量匹配齿型。
  • 控制功能:定尺长度、批量数量与切口补偿参数可编程设定。
  • 配套机构:自动分选、码垛与余料回收单元按车间布局选配。

四、行业应用

  • 机械制造车间棒料与型材的批量定尺下料。
  • 模具与工具行业模块钢、预硬钢的开料作业。
  • 轴承、汽车零部件企业的原材料准备环节。
  • 铝型材与不锈钢管材加工,要求切口平整无变形。
  • 钢材贸易与配送中心的切割加工与库存管理。
  • 紧固件与标准件企业的线材、棒料前端切断。

五、选购指南

  • 先按最大下料截面与最硬材料确定设备规格,常用料截面不代表设备能力上限,按最困难工况选型更稳妥。
  • 按年下料量与品种数选择送料方式,品种多批量小可用半自动,单一品种大批量宜配伺服数控送料。
  • 核对定尺精度要求,若后续接自动加工线或需直接装夹,应把定尺重复精度与端面垂直度作为关键指标。
  • 核算锯条消耗与单件成本,线速度不宜一味提高,应按材料推荐区间使用并及时调整张紧状态。
  • 关注夹紧方式对薄壁管材的适配性,薄壁件需要分散夹紧力或加装内支撑,避免夹扁变形。
  • 规划余料管理与分选码垛的衔接,否则定尺效率提升会被人工清点环节抵消。

六、常见问题

问:锯切端面出现明显斜切,应该检查哪些环节?答:先查锯条张紧力与导向臂间距是否按料宽正确调整,再核对进给压力是否过大导致锯条偏摆,最后确认夹紧机构是否在切割全程保持有效夹持。三者中任一项异常都会造成端面倾斜,需逐项排除。

问:同一种材料为什么有时容易断条?答:除了操作参数差异,材料批次硬度不均匀、表面氧化皮或夹渣也会造成局部阻力突变。建议在进入锯切前检查来料表面状态,并对不同批次的材料适当降低初始进给压力进行试切。

问:定尺长度出现累积偏差如何处理?答:多为送料机构的测量累积误差或切口宽度补偿设置不当。应检查送料辊的压紧状态与打滑情况,并核对控制系统中切口补偿与定尺长度的关系,必要时做重新标定。

七、资料与技术支持

卡斯特(KASTO)为各系列提供按材料划分的锯切参数建议、锯条齿型对应表与设备截面能力范围。使用阶段建议先依据来料材质与截面确定线速度与进给区间,再按批量设定送料与分选程序;设备维护应重点关注锯条张紧机构、导向臂磨损与液压夹紧压力的稳定性。切割质量与锯条消耗的实际数据,建议按材料批次做记录并定期回顾,作为参数优化的依据。

技术咨询与资料索取