欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
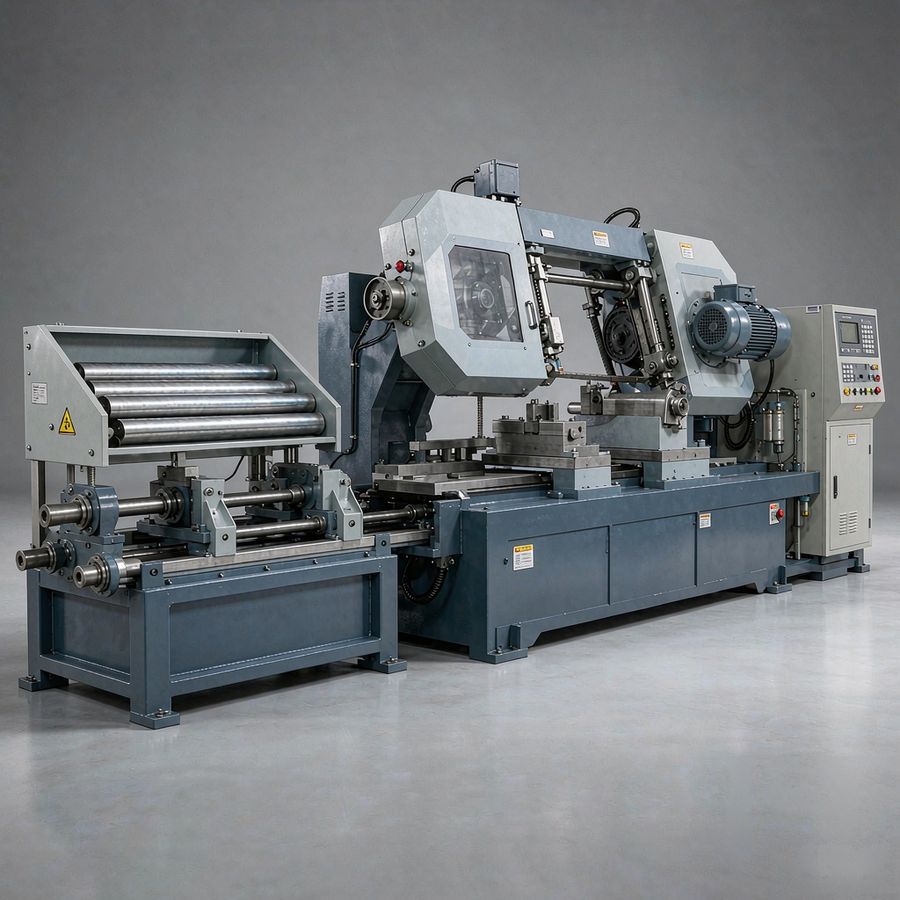
锯料分件的长度精度由三个层次叠加而成:送料机构的定位精度、锯切动作造成的材料损耗与端面偏移、以及测量环节的示值误差。三者之中送料定位通常占主要份额,锯缝损耗与端面垂直度偏差次之,测量误差则决定了能不能发现前两项。KASTO 在带锯与圆锯设备上把送料、锯切与计量做成一体化的控制链,目的就是让这三层误差可以被分别观察和修正。
长度精度的表达方式也有讲究。单件偏差只说明一根料的实际长度与目标值之差,而分件精度更关心一批料中长度值的分散程度。同一批料即使平均长度准确,只要分散度大,后续装配仍会出现长短不齐的问题,因此分散度比单件偏差更能反映设备状态。
常见的定长机构有伺服送料、液压挡块与机械限位三类。伺服送料通过编码器反馈辊轮转数折算长度,重复性好,但对辊轮打滑敏感;液压挡块结构简单、推力大,挡块位置却受油温与压力波动影响;机械限位的精度取决于挡块与机床基准的固定刚性。KASTO 的自动送料系统多采用伺服驱动配合夹紧辊组,并在辊面材质与夹紧力上做匹配,以减少打滑带来的长度漂移。
累计误差指的是从一批料的第一件到最后一件,长度偏差的整体走向。若每次送料都偏向同一方向,误差会线性累积;若误差方向随机,则表现为分散度增大而不是单调偏移。判断方法很简单:把一批料的长度按加工顺序排列,观察偏差是单调上升还是上下波动,前者说明存在系统性打滑或热伸长,后者多为随机干扰。
误差分配的原则是把精度要求最高的尺寸放在一次装夹内完成,避免多次定位叠加。对于需要多段分件的长料,可把总长作为约束条件,把公差优先分配给关键段,其余段用宽松公差消化,而不是对每一段都要求同等精度。这样既保证关键尺寸,又降低了对设备重复性的过度依赖。
在线计量有两种思路:一种是在送料环节直接测量,用编码器与外部测长装置交叉比对;另一种是在锯切之后抽检,用标准量具或激光测长仪复核。前者能实时发现漂移,后者能验证最终结果,两者结合才能形成闭环。KASTO 设备的控制系统中通常保留送料长度与实测长度的偏差记录,用于判断是否需要重新标定。
校准的重点是送料辊的等效直径与编码器比例系数。辊面磨损后等效直径变小,同一转数对应的长度随之缩短,需要用标准长度的试料重新标定比例系数。标定周期取决于加工量与材料磨蚀性,高负荷工况下应缩短周期,不能沿用固定的年度计划。
日常维护包括辊面清洁、夹紧机构行程检查、靠栅与挡块的平面度检查。油污与切屑堆积是打滑的常见诱因,清理频率应与排屑系统的实际负荷匹配。挡块受撞击后若出现凹陷,应及时修磨或更换,靠调整控制参数去补偿只会掩盖机械问题。
常见误区是发现长度偏短就直接加大送料指令值。如果偏差来自打滑,加大指令只会让打滑更严重;如果来自热伸长,加大指令在冷态时又会明显偏长。正确做法是先确认偏差的走向与稳定性,再决定是修正比例系数还是调整工艺条件。
精度失控的判据包括:同一批料长度极差超过工艺允许值;偏差随加工顺序单调变化;同一设定值在不同班次重复性明显不同;端面垂直度超差同时伴随长度偏差。出现这些现象时,应依次检查送料机构、锯切机构与计量装置,而不是只调一个参数。
问:为什么同一批料的长度偏差会随加工顺序越来越大?
答:这通常说明存在方向一致的系统性误差,例如辊轮打滑导致每次送料都偏短,或连续锯切使料温上升产生热伸长。应把长度按加工顺序排列确认走向,再分别处理。
问:伺服送料与液压挡块哪种长度精度更高?
答:在辊面与夹紧力匹配良好的前提下,伺服送料的重复性通常更好,因为它不受油温与压力波动影响;液压挡块的优势在于推力大、结构简单,适合重载与低节拍场合。
问:薄壁型材分件时长度总是波动,应从哪里入手?
答:先降低夹紧力并改用接触面积更大的夹持方式,减少压伤与回弹;同时降低送料加速度,避免型材在启停阶段产生弹性变形。
问:抽检时用钢卷尺测量是否足够?
答:钢卷尺受张力与温度影响较大,读数分散度通常高于激光测长仪。若工艺公差较紧,建议用固定基准的量具或激光测长装置复核,并统一测量基准与端面状态。
锯料分件的长度精度是送料机构、锯切动作与计量环节共同作用的结果,其中系统性误差与随机误差需要用不同方法处理。KASTO 在自动送料与锯切一体化控制上的技术资料,对理解定长机构与误差来源有实际帮助。锯料分件的更多精度评定方法与校准规范,可通过机械加工技术标准、厂商技术手册与行业资料库进一步查阅。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102