欢迎光临~摩比工品,MRO 工业品知识库
 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
Oetiker(常译作欧梯克)是瑞士的管路连接件品牌,成立于二十世纪四十年代,总部位于霍尔根,产品以单耳卡箍、无级卡箍、卡环与管路连接件为核心,服务于汽车、医疗、食品饮料与工业管路等对连接可靠性要求较高的领域。
该品牌的技术方向集中在紧固力的一致性与连接的长期稳定性。卡箍这类零件的单价不高,但数量庞大、分布分散,一旦出现微渗,排查成本远高于零件本身。把压紧力做成可计算、可复现的工艺参数,并围绕它配套专用装配工具与检验方法,是其产品设计的主线。
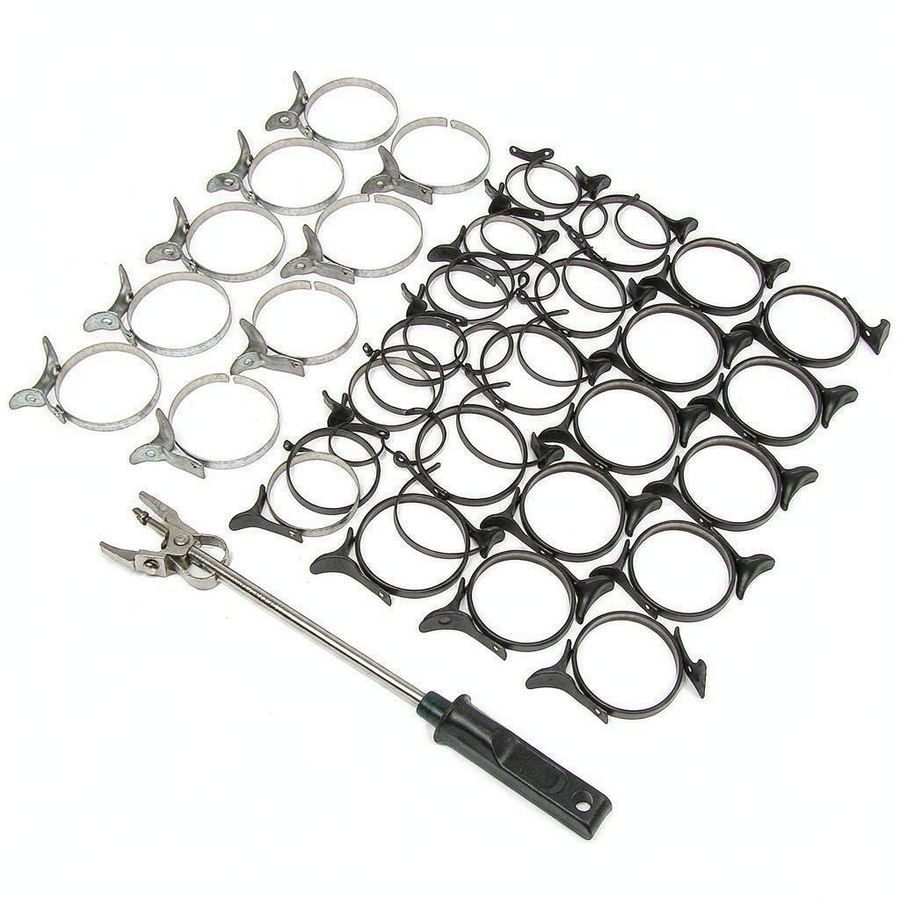
卡箍的紧固来自耳部受压后的塑性变形。专用工具对耳部施加挤压力,耳部材料被压溃并向两侧收拢,卡箍内径随之减小,在软管外壁上产生径向压紧力。与螺纹式卡箍不同,单耳卡箍的紧固过程不依赖螺杆旋转,压紧力由耳部的变形量直接决定,因此工具行程与耳部几何的一致性决定了紧固的一致性。
耳部在变形后仍保留一定的弹性行程,这部分弹性回弹构成对软管蠕变的补偿能力。软管在温度和压力循环下会缓慢变薄、硬化,螺纹卡箍的压紧力会随之外泄,而带弹性储备的耳部能在一定范围内维持径向压力,使密封界面保持贴合。补偿能力存在上限,超过限度后仍然会出现渗漏。
卡箍常用不锈钢与镀锌碳钢。304 类不锈钢适合一般工业与供水管路,316L 类不锈钢耐氯离子腐蚀能力更强,适合医疗、食品与海洋环境。镀锌碳钢成本较低,但锌层在潮湿与酸性环境中会逐渐消耗,长期使用需评估腐蚀余量。
成形工序包括冲压、卷圆、耳部成形与热处理。耳部区域的材料状态直接影响压紧力曲线,热处理可以消除冲压硬化带来的脆性,使耳部在变形时不开裂。表面处理方式影响摩擦系数,摩擦系数偏高时相同的工具行程会产生更大的压紧力离散度。
装配前检查软管端面是否平整、有无划伤,管接头插入深度应达到设计要求的插入量。工具应与卡箍轴线垂直,挤压时保持受力方向与耳部开口一致,斜向受力会使耳部变形不均、圆周压力偏斜。
紧固后应目视检查耳部是否对称闭合、卡箍是否与软管轴线垂直。装配完成后按工作压力的规定倍数做试压或保压检查,观察连接处有无渗漏。运行初期应复检一次,因为软管在首次受压后会有一定量的压缩变形。
维护重点是观察卡箍表面腐蚀、耳部是否回弹张开以及软管在卡箍边缘处有无鼓包。软管出现硬化或龟裂时应连同卡箍一起更换,重复使用已变形的卡箍无法保证压紧力。
误区之一是认为卡箍越紧越好。压紧力超过软管与接头的承受能力时,软管会被切伤或压溃,反而形成渗漏通道。压紧力应按工具行程与卡箍规格对应,而不是凭手感判断。
误区之二是用普通钳子代替专用工具。普通钳的钳口形状与耳部不匹配,变形区域不在设计位置,压紧力离散度大,同一批装配的密封效果差异明显。
误区之三是渗漏后只复紧不更换。耳部已完成塑性变形,再次挤压容易开裂或变形失控,正确做法是更换卡箍并检查软管端部是否受损。
失效判定包括:卡箍边缘出现环向裂口,说明压紧力超限;耳部张开,说明弹性储备已耗尽;软管在卡箍处出现鼓包或硬化开裂;接头处出现介质结晶或锈迹,提示长期微渗。出现上述现象应按更换判据处理,而不是继续复紧。
问:同一规格的卡箍为什么在不同批次装配后压紧力差异明显?答:主要来自工具行程的一致性与耳部材料状态。工具磨损、行程设定变化或卡箍表面摩擦系数波动都会改变压紧力,建议定期校核工具行程并保持装配方向一致。
问:软管壁厚不均匀时应该怎么选卡箍?答:应先确认软管外径的公差范围,选择夹持范围能覆盖该范围且留有余量的卡箍,必要时改用多耳结构以扩大补偿行程,避免在同一连接上混用不同批次的软管。
问:不锈钢卡箍在潮湿环境中出现锈斑是否影响使用?答:多数情况是表面附着铁离子造成的浮锈,可用软布清理后观察。若锈斑位于耳部变形区并伴随开裂迹象,说明材料已受损,应更换。
问:卡箍能否重复使用?答:不建议。耳部在紧固时已发生塑性变形,重复挤压后的压紧力曲线不可控,密封可靠性下降,检修时宜按一次性件处理。
卡箍的密封可靠性取决于径向压紧力、弹性补偿能力与软管材料特性之间的匹配,装配工具的一致性与耳部几何的精度共同决定连接质量的稳定程度。Oetiker 在卡箍、卡环与管路连接件的结构设计与成形工艺方面积累形成了较完整的产品体系。实际工作中可通过技术标准、厂商技术手册或行业资料库进一步查阅夹持范围选型表、材料耐蚀对照与装配工具的使用规范,结合管路工况确定检查周期。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102