欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
一副精密模具的型腔边缘出现几处细微拉伤,需要在不拆模的条件下做局部修整。用常规手持电磨处理时,转速偏高、扭矩偏大,磨头刚接触就把棱边啃掉一角,原本可以修整的缺陷变成了报废。精密修整对工具的转速稳定性、手柄握持精度与附件同心度要求很高,工具本身任何一点偏差都会成倍复制到工件上。微型电动工具与精密手动工具属于典型的低值高影响品类,选错一件,损失的可能是一套模具或一批工件。下面以普罗斯(Proxxon)的微型电动工具与精密工具产品体系为线索,梳理从产品认知到选型、使用与维护的完整逻辑。
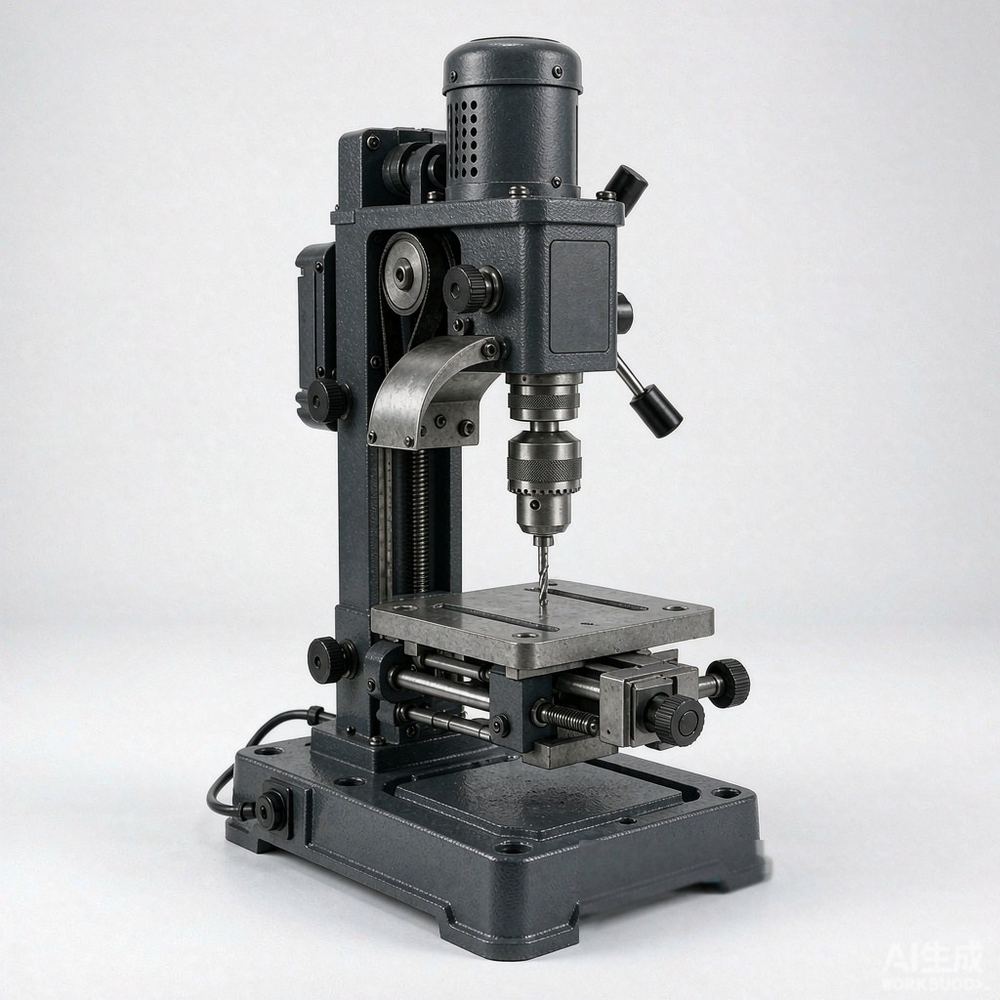
普罗斯(Proxxon)是德国的微型电动工具与精密工具品牌,产品覆盖微型电磨与雕刻机、微型台锯与线锯、微型台钻与铣床、微型车床、精密手动工具、扭矩工具以及打磨抛光耗材与工装附件。在 MRO 与设备维修采购语境中,其定位是把工业级的转速控制、同心度与装配精度,做到可以直接放在工作台上使用的小尺寸工具上。这个定位的实际价值体现在作业边界上:常规电动工具适合大余量去除,但在狭小空间、精细表面与薄壁零件上无法胜任;纯手工工具又难以保证效率与一致性。微型工具填补的正是这一区间。对维修车间、模具车间、电子装配线与实验室而言,把这类工具纳入工具管理清单,能够减少因工具不适用而被迫外委加工或整体更换零件的情况。
微型工具的技术难点在于小型化之后仍要维持精度。主轴与轴承的配合间隙、电机与主轴之间的传动形式、夹头锥面的加工质量以及外壳的结构刚性,共同决定工具在负载下的表现。同心度是最关键的指标之一:夹头与主轴的径向跳动偏大,磨头旋转时就会产生周期性摆动,加工面上出现规律波纹,尺寸精度无法控制,同时磨头与轴承的寿命明显缩短。装配环节中,转子动平衡、轴承预紧力与夹头锥面研磨都需要逐台处理,无法靠放宽公差来提速。出厂检验通常包括空载电流、实际转速与跳动量测量,其中跳动量的抽检比例与判定标准,是判断产品档次的重要依据。此外,微型工具多为间歇工作制,外壳的散热设计与风道走向直接决定连续使用时的温升速度,这属于结构设计层面的能力,很难通过后期改装弥补。
微型工具的性能不能只看最高转速。转速决定磨削线速度,扭矩决定切削能力,两者在小型电机上难以兼得,因此调速能力比峰值转速更重要。具备负载补偿的电子调速方案,能在阻力增大时自动提升输出,保持转速相对稳定,加工面的一致性明显更好;而仅有分档降压的调速方式,遇到阻力后转速会大幅跌落,操作者只能靠加大下压力补偿,结果是磨头过热、工件局部退火。夹头形式是另一项选择要点:三爪夹头装夹方便,适合频繁更换不同柄径的附件,但同心度通常略逊;夹头套筒的精度更高、跳动量更小,适合精修与钻孔,代价是每一种柄径需要单独配一个套筒,且必须插到底并拧紧到位。发热与占空比同样需要关注,微型工具的散热面积有限,多数产品标注的是间歇工作制,长时间连续使用会触发过热保护或加速轴承磨损。噪声与振动则与轴承品质和动平衡水平直接相关,长期在振动较大的工具上作业,操作者的手部疲劳会明显增加。
微型工具的实际效果很大程度取决于耗材是否匹配。磨头的磨料种类决定适用范围,氧化铝适合一般金属,碳化硅适合硬质材料与非金属,金刚石适合硬质合金与陶瓷,选错磨料会表现为磨不动或者磨料迅速脱落。粒度决定表面粗糙度与去除效率,粗粒度去除快但痕迹深,精修需要逐级过渡,跨级跳用会在表面留下难以消除的划痕。柄径必须与夹头匹配,柄部弯曲或直径超差的耗材会直接放大跳动,属于必须淘汰的对象。切割片与抛光轮有明确的最高线速度限制,超速使用存在破裂飞出的风险,应按工具转速核算线速度后再选用。附件方面,软轴可以扩大可达范围,但会损失部分扭矩并带来额外振动;工装夹具与小型台钳则决定工件能否稳定装夹,装夹不稳会让精修变成反复返工。建议按工序建立耗材清单,把常用磨头、切割片与抛光轮按规格收敛,减少现场选错规格的概率。
问:用微型电磨精修后,工件表面总是出现规律波纹,是什么原因?答:规律波纹多与夹头或主轴的径向跳动有关,磨头旋转时周期性摆动会在工件上留下等距痕迹。可先更换夹头套筒并确认附件柄部无弯曲,再检查主轴轴承间隙。若更换附件后仍然存在,说明主轴或轴承已经磨损,需要送修,而不是继续加大转速掩盖问题。
问:转速越高,加工效率是否越高?答:不一定。转速升高会提高磨削线速度,但磨头与工件的接触温度同步上升,容易造成材料局部退火、砂轮过快磨损甚至工件表面烧糊。合理做法是按材料与磨头类型选择转速区间,通过匹配下压力与走刀速度提升效率,而不是一味提高转速。
问:夹头套筒与三爪夹头应该怎么选?答:三爪夹头装夹范围宽、换件快,适合同一工位频繁更换不同柄径的作业,但同心度一般。夹头套筒的跳动量更小,适合精修、钻孔与对表面质量要求高的场合,但每换一个柄径就要更换对应套筒,且必须插到底并拧紧。若两类作业都有,可两套都备,按工序切换。
问:碳刷多久需要更换?答:没有固定的时间标准,取决于使用频次与负载大小。建议把碳刷检查纳入季度点检,观察剩余长度,接近限值时限前成对更换,并同步检查换向器表面是否出现明显烧蚀或沟槽。若碳刷磨损速度明显加快,应排查是否长期超载使用。
问:工具使用一段时间后外壳发烫,是否属于正常现象?答:微型工具的散热面积有限,多数按间歇工作制设计,短时作业后温热属于正常。若短时间内就明显烫手,通常意味着负载过大、风道堵塞或轴承状态不良。应降低下压力、清理散热孔并检查轴承,必要时按说明书的占空比使用,不要靠反复短时启动来规避过热。
微型电动工具与精密工具的价值不在单件价格,而在于它能否把一处小缺陷在现场修好,避免整件报废或外委加工。选型时把作业类型、可达性、精度要求与使用频次逐项对应,再决定功率、转速、夹头形式与耗材规格,比单纯比较参数表更可靠。采购时建议把加工材料、缺陷形式、可达空间与现有耗材规格一并提供给供方,便于确认适配组合。mro.mobi 提供微型电动工具、精密手动工具、扭矩工具与打磨抛光耗材相关的产品,如需按工序做选型比对,或补充采购磨头、切割片、夹头套筒与工装附件,可通过平台客服提交作业参数与清单,由专业团队协助确认适配方案与交付安排。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102